Research publications

01.09.2026

AI-Based Process Monitoring for Flat Knitting

Knittings Textile machinery Sensor Technology Tests

Abstract

At ITM and IDMT, as part of IGF Project 01IF22931N (Entwicklung eines KI-gestützten Inline-Qualitätssicherungssystems zur Optimierung hochflexibler Stricktechnologien (OptiStrick)), a modular, retrofittable, real-time, AI-based monitoring system for production on flat knitting machines was developed.

Ensuring consistently high product quality while reducing scrap is one of the key challenges in flat knitting. Due to the wide variety of products and the complex interactions between needles and yarn, there is currently no cost-effective, established inline monitoring system for quality assurance. As part of the IGF project OptiStrick, an AI-based inline quality assurance system was developed that combines acoustic, vibroacoustic, strain gauge, and optical sensors with machine learning methods. Based on a statistical design of experiments, multimodal datasets were collected from three measurement campaigns (laboratory and production environments) and analyzed using neural networks. Acoustic and vibroacoustic sensors consistently achieved high accuracies (> 90 %) in the classification of both process parameters and individual needle defects and demonstrated the highest robustness against changing measurement conditions. Strain gauge signals were well-suited for detecting impulse-like defects under controlled conditions but lost significant performance when the sensor mounting was altered. The developed demonstrator exhibited an average accuracy of approximately 80 % for parameter classification and demonstrated the fundamental in-line capability of the approach. The system is modular and retrofittable, economically attractive, and transferable to other textile processes

Report

Introduction

The flat knitting process is characterized by a high degree of design flexibility; however, it is prone to errors due to the complex interaction of many knitting elements. Defects in the needles, such as bent needle heads, broken needle tongues or heads, as well as increasing contamination from fiber dust lead to missed stitches, dropped stitches, and ultimately to scrap. Since defects can be reliably identified during a subsequent fabric inspection, but only after a delay, defective fabric is produced until the damage is discovered. Early, operator-independent detection directly at the knitting spot therefore offers significant economic potential.

Inline quality assurance systems have become established in industrial manufacturing as an effective means of reducing scrap and optimizing processes. In the textile industry, camera-based approaches (1) for automated defect detection are predominant, and their performance has been significantly improved in recent years through the use of deep learning methods (2–5). Convolutional neural networks (CNN) (6), in particular, have proven to be effective for detecting surface defects in textiles. Nevertheless, such optical systems involve high acquisition costs and require significant computing power, which hinders their widespread adoption, particularly in small and medium-sized enterprises (SME). Across all industries, the use of artificial intelligence is regarded as a key technology for the digitalization of value chains (7, 8), although the operational implementation of AI projects often fails in practice due to issues related to robustness, data availability, and integrability. In quality assurance, data-driven methods are increasingly tapping into non-optical sensor modalities. However, the potential of acoustic and vibroacoustic sensors (9–11) for monitoring textile processes has not yet been systematically investigated to a sufficient extent, even though these modalities in particular could represent a cost-effective and retrofittable alternative to image processing.

This is where the OptiStrick project comes in. The goal was to develop an AI-based inline quality assurance system that detects quality-related issues during the knitting process while meeting the requirements of small and medium-sized enterprises (SME) in terms of cost-effectiveness, retrofitability, and transferability (12). The focus was deliberately placed not on downstream product inspection but on the knitting spot itself, since this is where the vast majority of defects occur. In addition to pure defect detection, and in deviation from the original proposal and at the request of the participating industry partners, emphasis was placed on the detection of wear and failure conditions in the context of predictive maintenance.

Methods

The development of the OptiStrick system followed an iterative, hypothesis-driven approach based on the principles of engineering-based systems development and was carried out in close coordination with a project advisory committee (PA) composed of industry partners. The methodological process can be divided into five sequential phases: requirements analysis, experimental design, measurement system development, data collection, and algorithm development and system integration.

Requirements analysis and Experimental Design

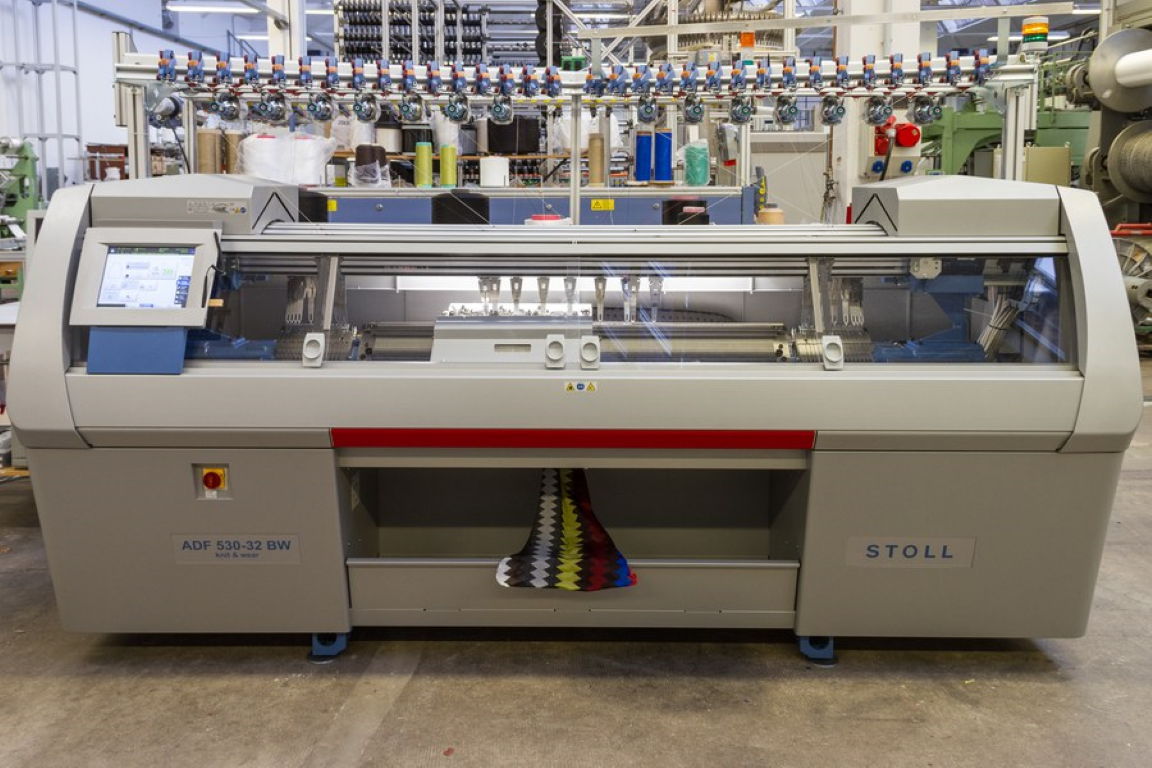
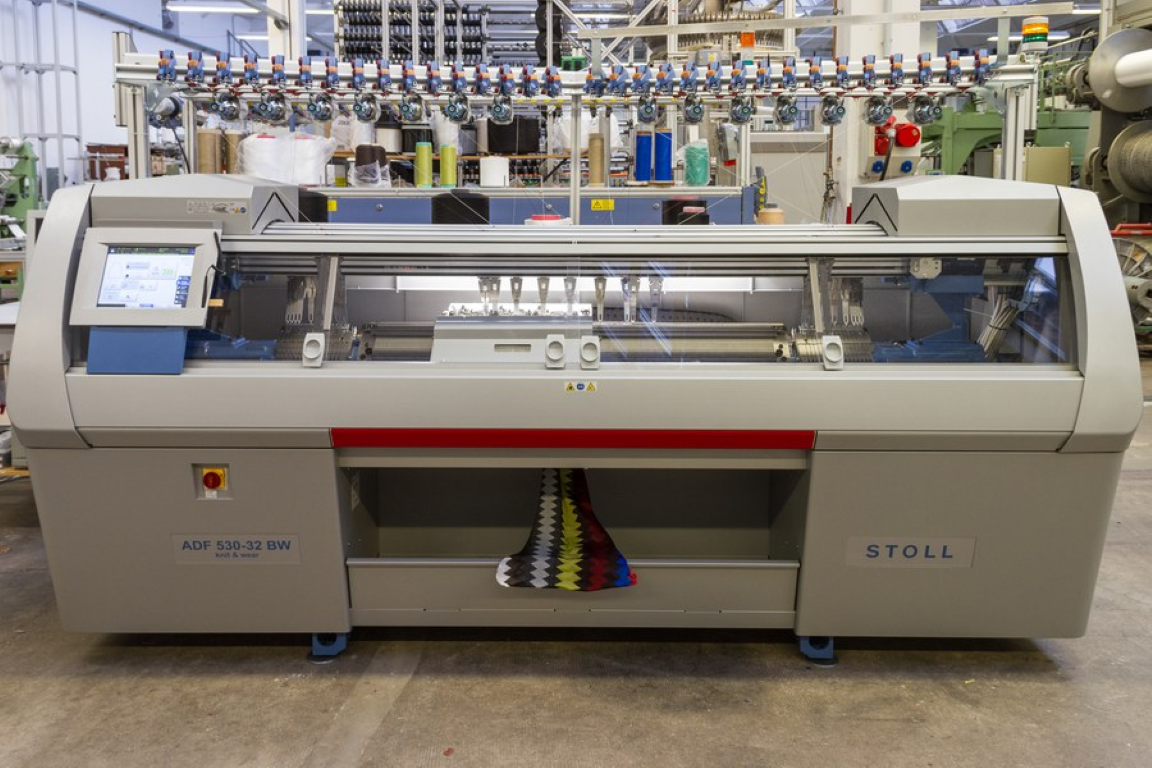
The starting point was a structured requirements analysis conducted through a survey of the technical staff at the participating companies. The goal was to identify practical defect patterns, quality characteristics, and process parameters. A Stoll ADF flat knitting machine (KARL MAYER Holding SE & Co. KG, Germany) with a needle gauge of E7 was selected as the subject of the study (Figure 1); polyester was primarily used as the test material due to its widespread industrial use and low tendency to pill. To keep the complexity manageable, the sample product was limited to a uniform, rectangular continuous knit with a consistent stitch pattern. The stitch depth (needle drop position) and knitting speed were identified as the key parameters that vary during the ongoing process.

Based on this, two complementary experimental designs were derived according to the rules of statistical experimental design: Experimental Design A (parameter study) varied the two process parameters across three levels each, while Experimental Design B (defect simulation) involved the targeted non-ejection of individual needles and pairs of needles at three defined positions within the needle bed (left, middle, and right section) to simulate needle errors. In addition, in cooperation with the industry partner Groz-Beckert KG, experimental designs were created to investigate real-world needle damage, such as bent needle heads, broken needle shanks, and broken needle heads. This experimental design approach ensured a reproducible, clearly structured, and statistically analyzable data set.

Development of Measurement Systems

At the same time, four sensor modalities were designed and experimentally tested. A key methodological principle was synchronous, multimodal data acquisition: All sensor signals were recorded in a time-synchronized manner via a central data acquisition system (Sirius®, DeweSOFT Deutschland GmbH) to enable consistent temporal alignment and subsequent sensor fusion. To support data annotation, a trigger system consisting of two short-range photoelectric sensors was implemented; this system clearly distinguished the interaction of the knitting carriage with the needles from the return stroke and, at the same time, allowed the direction of travel to be determined.

A key feature of the development process was the iterative refinement to focus on the components that made the most economic and technical sense. Approaches that were not conducive to achieving the goal were identified early on and discarded in consultation with the PA:

  • Acoustic/Vibroacoustic Sensors

Several microphones (MMS212, Microtech Gefell GmbH, Germany; M30, Earthworks Inc., USA) and a directional microphone (SE8, sE Electronics International Inc., USA) were mounted on the flat-knitting machine, and the piezo/structure-borne sound sensors already installed in the machine were also examined.

  • Strain gauge measurement technology

For strain gauge measurement technology, two positions (movable on the thread guide, stationary below the feeder) and two systems were evaluated: a dedicated 3-roller thread tension sensor (FZK) (M120/SA310, Tensometric Messtechnik GmbH, Germany) and a manufacturer-modified feeder (EFS 920, Memminger-IRO GmbH, Germany).

  • Optical Metrology

A high-speed camera (DS-CAM 1100m, DEWESoft Deutschland GmbH), including high-performance LED lighting, was mounted on the knitting carriage. Based on the Nyquist-Shannon sampling theorem and a needle pass rate of 276 needles/s, a required frame rate of at least 552 fps was calculated.

Data Collection

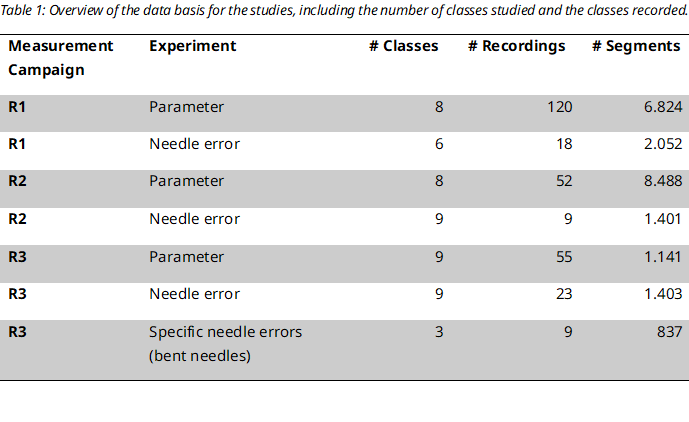
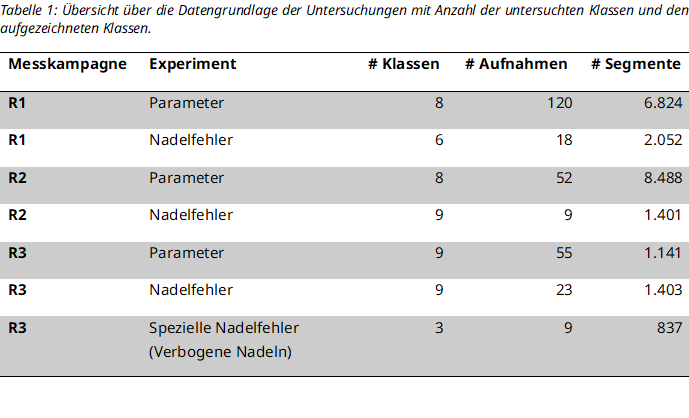
The data set was collected during three measurement campaigns: two under controlled laboratory conditions (R1, R2) and one in a production-like environment at our partner Groz-Beckert KG (R3), where actual damage events involving needles could also be recorded. More than 8 hours of recording material were collected across all measurement campaigns (Table 1), with each recording lasting 60 seconds. The continuous signals were divided into segments based on individual carriage movements, delimited by the photoelectric sensor signals, and labeled according to the process parameters.

Signal Processing, Modeling, and Validation

The acoustic and vibroacoustic signals were resampled to a uniform sampling rate of 32 kHz and then converted into Mel spectrograms (128 frequency bands, 64-ms frame, 32-ms step size). 2D CNNs were used for the spectrogram-based modalities, while the thread tensile force data was analyzed using time-series-based models. During the iterative algorithm development process, various methods (DNN, CNN, SVM, XGBoost) were trained and evaluated for various classification tasks based on sensitivity, specificity, and AUC.

A key methodological aspect was realistic validation. To prevent statistical dependence among segments of the same image from skewing the results, image-based cross-validation (GroupKFold) was primarily used, in which all segments of an image remain together within the same evaluation group. In addition, domain shift between measurement campaigns was specifically investigated by training models on one campaign and testing them on another. Based on this, various strategies for multimodal data fusion were investigated to increase robustness against changing acquisition conditions. Both, decision-based late fusion and feature-based fusion, were evaluated.

Results

Selection of the Measurement System

An analysis of the acoustic/vibroacoustic measurement system showed that the directional SE8 consistently delivered good signals even in the presence of strong background noise (ventilation, neighboring textile machines). In contrast, additional microphones installed inside the machine did not provide any further benefit. Since the integrated piezo shock sensors demonstrated high sensitivity to process-relevant events and additional microphones did not provide any significant additional information, the measurement system was reduced to a directional microphone and the existing shock sensors.

Among the strain gauge sensors tested, the dedicated system proved superior to the modified feeder. It provided higher signal resolution, allowing individual stitch drops and simulated needle errors to be immediately detected. Nevertheless, broader trends were also discernible in the feeder’s measurements, meaning that the data can be effectively supplemented when a CAN interface is available. Ultimately, the static position on the frame above the knitting area was evaluated as the most suitable location. A potential mounting on the yarn guide proved to be complex and not cost-effective.

The optical system was ultimately not integrated into the overall system. During testing, it proved inadequate due to shading caused by moving parts, insufficient illumination, and a maximum achievable frame rate of only 400 fps. The need to remove the needle brush imposed extreme limitations on product design and was therefore not practical. The high computational effort required for recording and analyzing the image data was also viewed negatively, particularly in terms of cost-effectiveness.

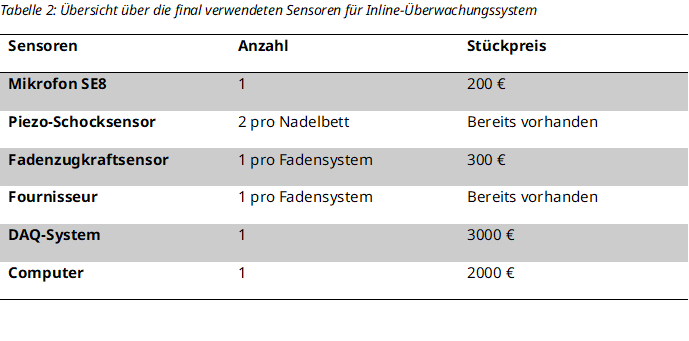
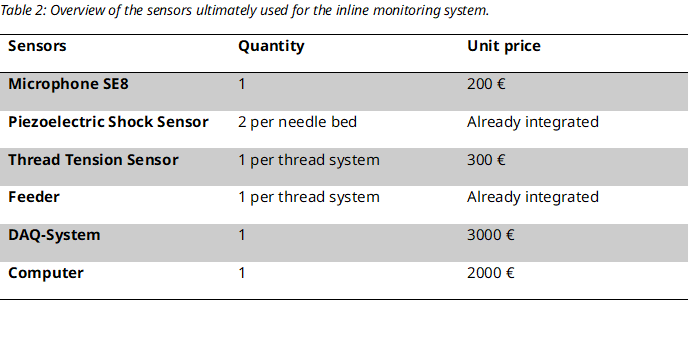
The final setup optimized the number of sensors and used sensor technologies for the best performance at the lowest possible cost. The required components are listed in Table 2.

Classification of Process Parameters

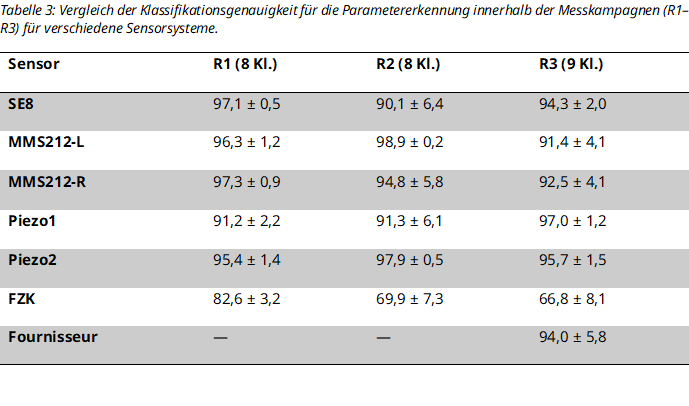
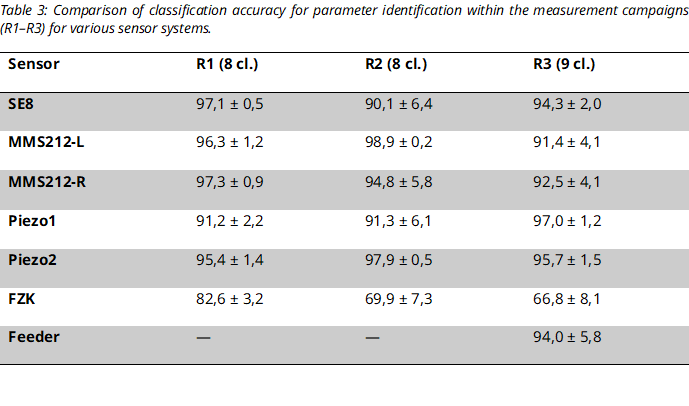
During a measurement campaign, the acoustic and vibroacoustic sensors, in particular, achieved very high classification performance (Table 3). The thread-pulling signal (FZK) provided relevant information but lagged significantly behind in terms of discrimination.

Analysis of the confusion matrices showed that misclassifications occurred predominantly within the same speed class and primarily involved subtle differences in the stitch depth. The process speed has a significantly stronger influence on the signal. It is particularly noteworthy that the model architecture could be applied to production-related data (R3) without structural adjustments and achieved a level of performance comparable to that of the laboratory.

Classification of Needle Defects

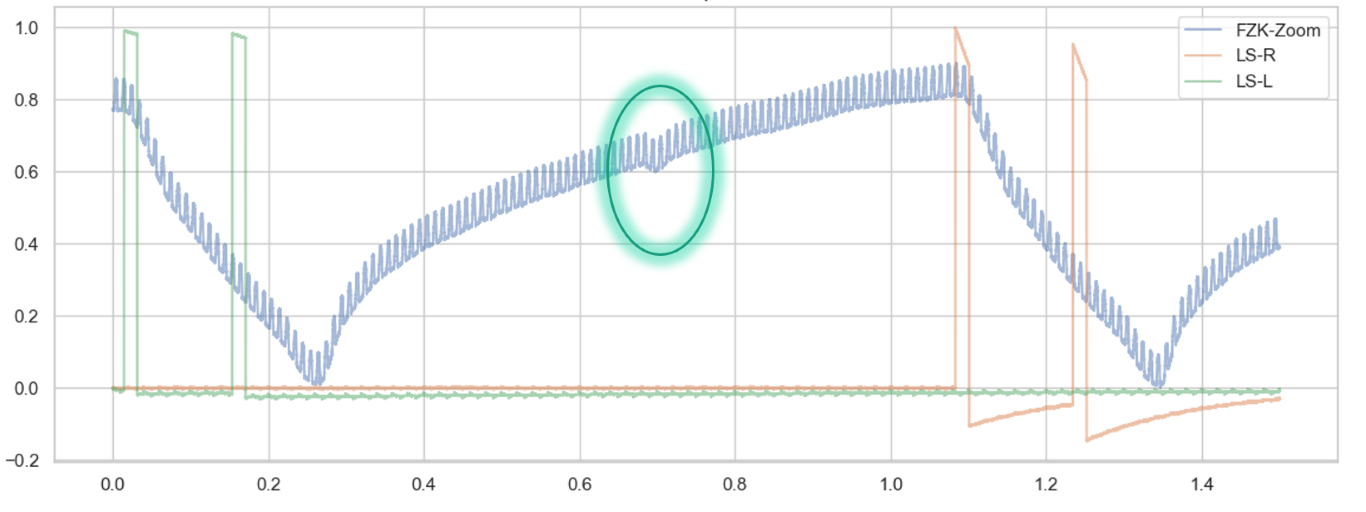
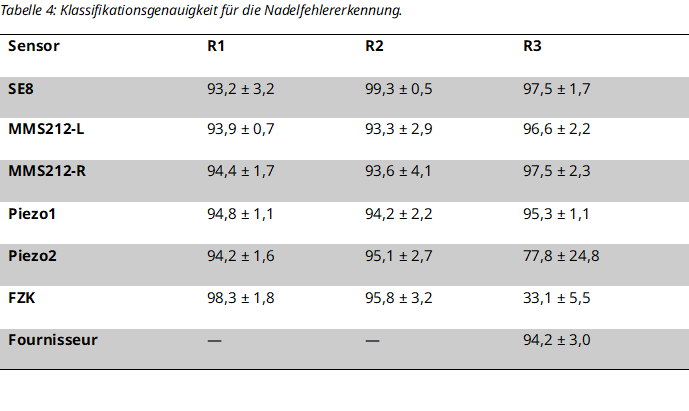
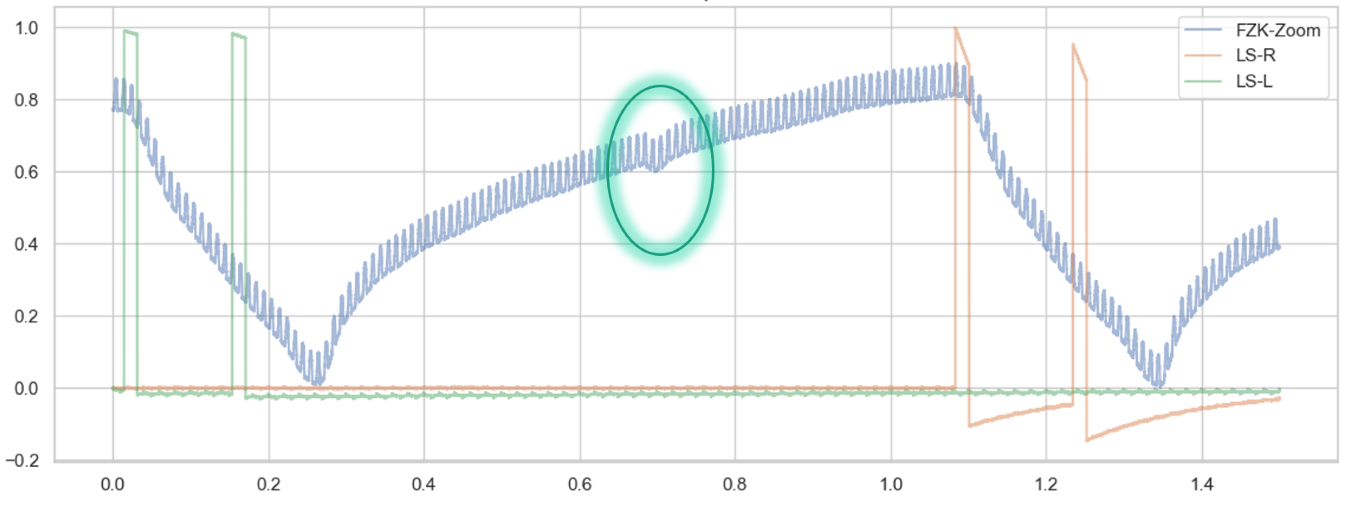
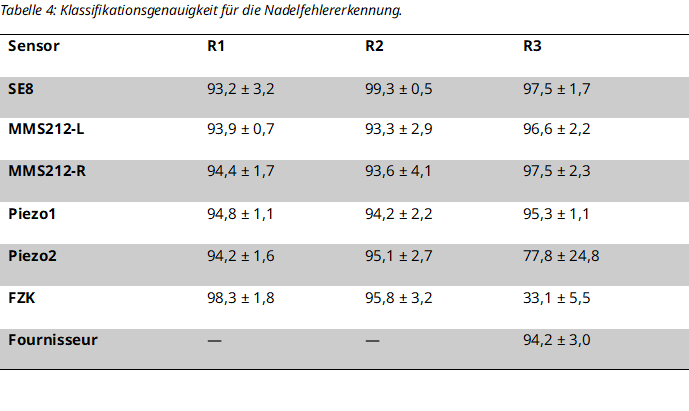
In a standardized 3-class test scenario, the acoustic and vibroacoustic sensors consistently achieved high levels of accuracy across all campaigns (Table 4). The strain gauge sensor also achieved very high values in the laboratory campaigns (Figure 2), but dropped to the random error level in the production-simulated campaign R3.

The drop in performance of the FZK sensor in R3 was attributed to the change in sensor mounting: While the sensor was positioned centrally above the machine in the laboratory, it was mounted on the side in the production environment, which attenuated the characteristic pulse-like signal waveforms.

Domain Shifting and Sensor Fusion

When applied across campaigns, classification performance declined significantly. The extracted features formed campaign-specific clusters. For parameter classification, however, the acoustic sensors remained above the random level, while the FZK sensor failed almost entirely. Needle defect detection revealed a more nuanced picture: Here, the strain gauge sensor sometimes achieved the best results during transfer, as it detects characteristic impulse-like defect patterns that remain stable even under changing conditions.

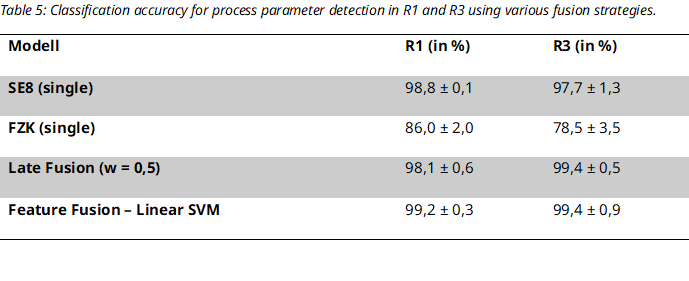
Sensor fusion proved particularly advantageous under non-stationary conditions. While the added benefit remained limited under stable laboratory conditions, the combination of complementary modalities in R3 noticeably improved robustness (late fusion and feature fusion achieved over 99 % here).

Bent needles, wear and tear, and demonstrator

When detecting bent needles (non-pulse-type fault pattern), the acoustic sensors and the feeder achieved accuracies of over 95 %, while the FZK sensor, at 52.9 %, was only slightly above the random error level. Gradual wear (such as that caused by contamination), on the other hand, could not be reliably detected: Even with the machine cleaning system virtually turned off, no measurable contamination occurred during the test period, a result also influenced by the polyester yarn’s low tendency to pill and the comparatively short duration of the measurement campaigns. The final failure states (breaks in individual knitted elements), on the other hand, were clearly detectable.

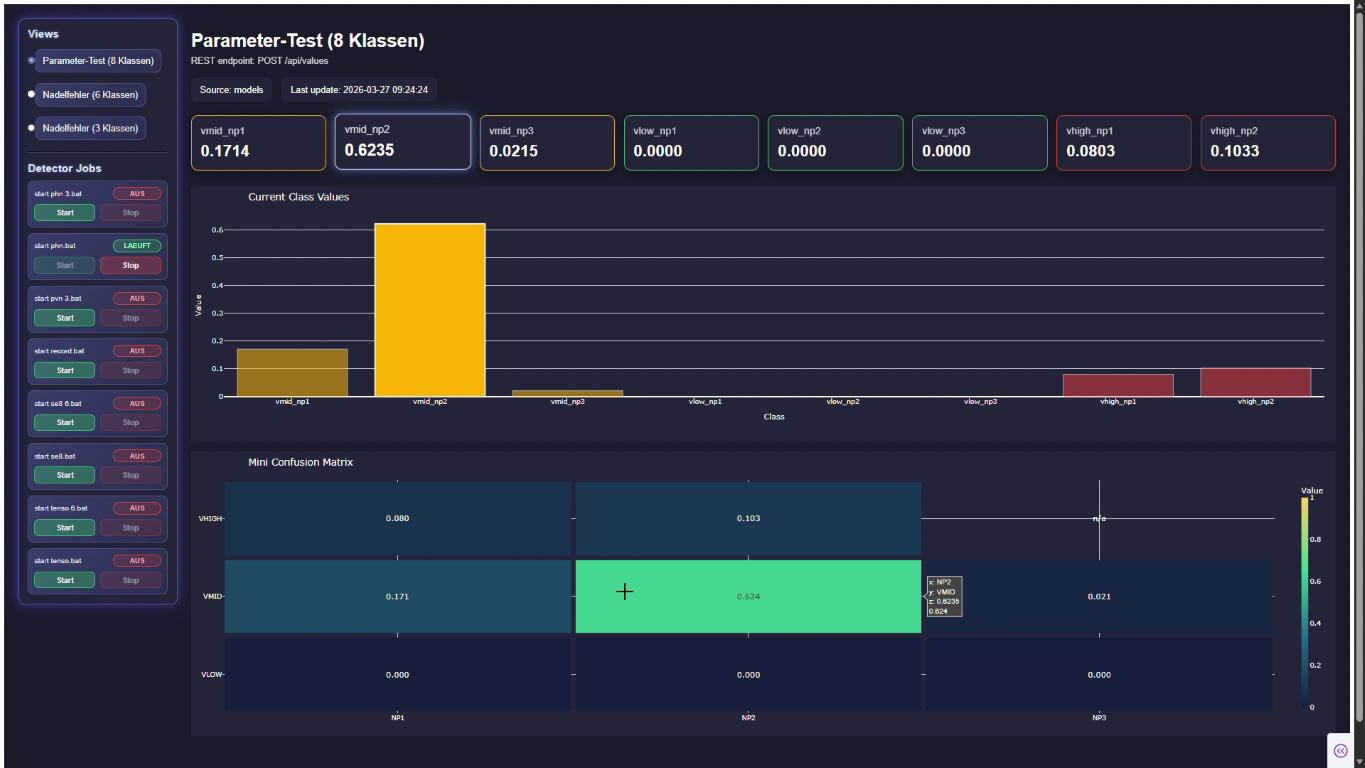
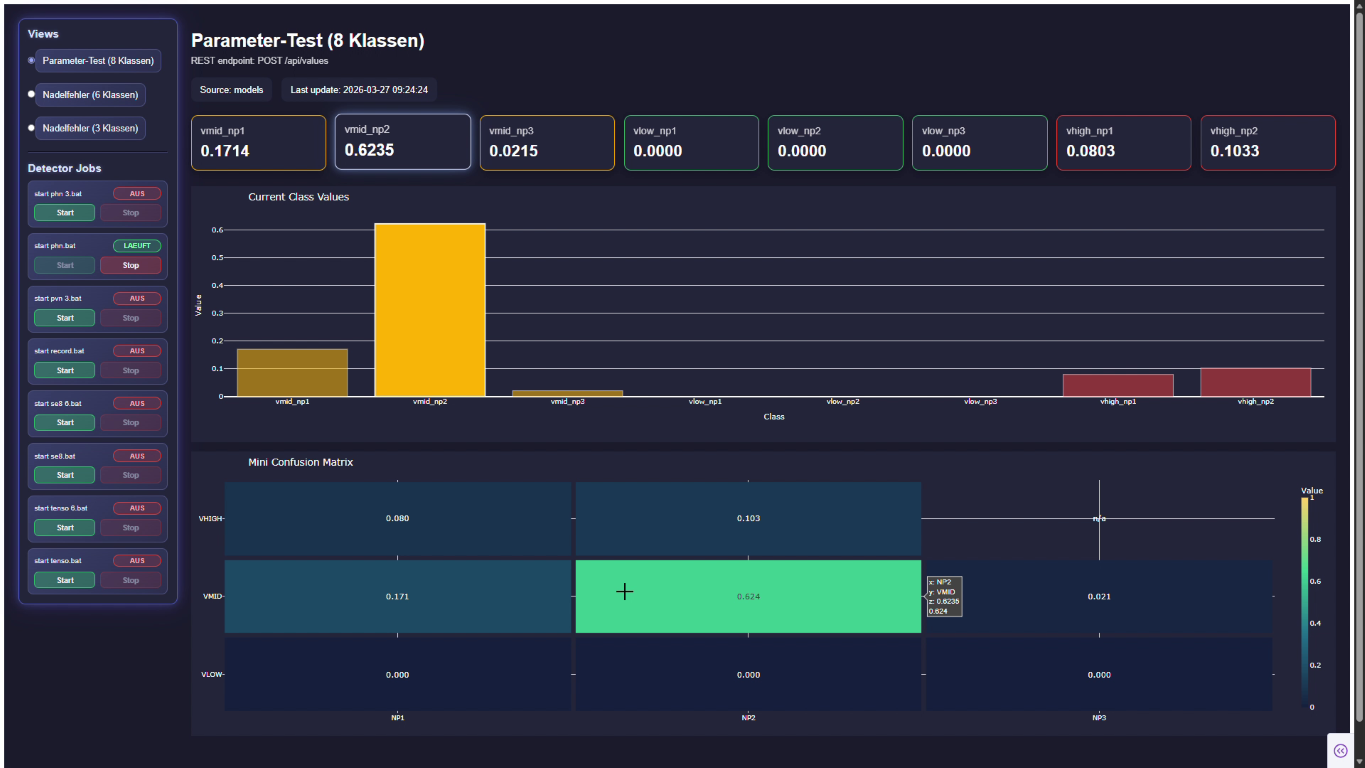
The integrated demonstrator combined data acquisition, feature extraction, and classification into a single end-to-end pipeline and was validated at the ITM under real-world conditions. After retraining for the specific operational environment, it achieved an average classification accuracy of approximately 80 %, thereby demonstrating its fundamental ability to operate inline. A graphical user interface (Figure 3) allowed users to select sensor models and visualize the results.

Discussion

The results demonstrate that acoustic and vibroacoustic sensors represent a robust and cost-effective alternative to camera-based systems. Across all measurement campaigns, including those conducted in a production-like environment, these modalities consistently delivered high accuracy in both parameter determination and needle defect classification. Particularly noteworthy is the transferability of the model architecture from the laboratory to real-world production conditions without any structural adjustments.

A more nuanced picture emerges for strain gauge sensors: Under controlled conditions, they are excellent for detecting impulsive single-needle defects, but their performance depends heavily on the specific sensor mounting and the associated force application. If the positioning changes or if the defects are not impulsive in nature (e.g., bent needles), its performance drops significantly. Consequently, sensor modalities must be selected based on the specific task: No single sensor technology is equally suitable for all applications.

The key remaining challenge is domain shift. The significant performance drops observed during cross-campaign transfer demonstrate that reliable generalization across different environments is only possible to a limited extent without domain adaptation, retraining, or additional representative training data. Sensor fusion can partially increase this robustness under varying conditions; however, its usefulness depends largely on an application-specific weighting of the modalities. Another significant limitation is the limited number of independent recording sessions, which restricts the statistical significance regarding robustness.

With regard to the detection of gradual wear, it became apparent that, unlike acute defects, this cannot be simulated in the short term but requires specific long-term tests with continuous data collection and defined reference conditions.

Key Takeaway: Acoustic sensors, combined with AI-powered data analysis, offer great potential for the digital transformation of quality assurance in the flat knitting process. The main hurdle to industrial implementation is not so much the basic detection performance as it is the system’s robustness against domain shifts.

From an economic perspective, the assessment shows that a functional basic configuration of the OptiStrick system, as outlined in The final setup optimized the number of sensors and used sensor technologies for the best performance at the lowest possible cost. The required components are listed in Table 2.

Table 2: Overview of the sensors ultimately used for the inline monitoring system., using commercially available sensors and data acquisition technology, can already be implemented for approximately 6,160 € per flat knitting machine with two needle beds and three monitored yarns. Thus, the current prototype version is still above the originally targeted range of 1,500 €, but it constitutes a technically robust baseline configuration for further industrial development. Additionally, for a reliable industrial application, further development efforts on the order of one additional project year (personnel costs of approximately 90,000 €) must be factored in. Given a scrap rate of up to 10 % for complex technical knits, a return on investment is therefore not expected until the medium term. In the long run, however, costs can be significantly reduced, for example by using a microcomputer (approx. 350 €) after AI training is complete or by employing purely acoustic setups with low-cost structure-borne sound sensors (approx. 15 € each).

Conclusion and Outlook

The OptiStrick project has taken an important step toward the digitization and automation of quality assurance in the knitting industry by developing an AI-based inline quality assurance system for the flat knitting process. By combining existing sensors, such as Fournisseur and factory-installed shock sensors, with an additional directional microphone, it is possible to implement a powerful monitoring system with relatively little effort—one that detects needle defects and the resulting changes in the knit fabric early on and independently of the operator. The scientific validation of the multimodal integration of strain gauge, vibroacoustic, and acoustic sensors, the development of suitable AI models, and the reliable classification of process parameters and specific needle defects have been successfully demonstrated.

Three key areas of focus emerge for future work. First, the data set should be significantly expanded under various real-world operating conditions to statistically validate the generalizability of the results. Second, specific methods for improving robustness, such as domain adaptation, tailored preprocessing, and optimized fusion strategies, should be investigated to compensate for domain shifts. Third, the detection of slowly progressing wear mechanisms requires dedicated long-term tests with continuous data acquisition; for the instrumented measurement of needle stress, miniaturized strain gauges attached directly to the needle also appear to be a promising approach.

In the long term, this operating principle can be applied to other textile processes, such as weaving, embroidery, or sewing. As operating time increases and the database grows, AI models continuously improve, and foreseeable advances in AI software and hardware will make the implementation of such systems increasingly economically attractive, particularly as retrofittable, cost-effective solutions for existing production facilities in SME.

Acknowledgement

IGF project 01IF22931N of the research association Forschungskuratorium Textil e.V., Wallstr. 58/59, 10179 Berlin Berlin, was funded by the Federal Ministry for Economic Affairs and Energy through the German Aerospace Center (DLR) as part of the program to promote industrial collaborative research and development (IGF), pursuant to a resolution of the German Bundestag.

The authors would like to thank the institutions listed for providing the funding. The research report and additional information are available at the Institute for Textile Machinery and High-Performance Textile Materials Technology at TU Dresden, as well as at the Fraunhofer Institute for Digital Media Technology.

Literature

1.         Kahraman, Y. und A. Durmuşoğlu. Deep learning-based fabric defect detection: A review [online]. Textile Research Journal, 2023, 93(5-6), 1485-1503. ISSN 0040-5175. Verfügbar unter: doi:10.1177/00405175221130773

2.         Metin, A. und T.T. Bilgin. Automated machine learning for fabric quality prediction: a comparative analysis [online]. PeerJ. Computer science, 2024, 10, e2188. Verfügbar unter: doi:10.7717/peerj-cs.2188

3.         Wuest, T., D. Weimer, C. Irgens und K.-D. Thoben. Machine learning in manufacturing: advantages, challenges, and applications [online]. Production & Manufacturing Research, 2016, 4(1), 23-45. Verfügbar unter: doi:10.1080/21693277.2016.1192517

4.         Khusheef, A.S., M. Shahbazi und R. Hashemi. Deep Learning-Based Multi-Sensor Fusion for Process Monitoring: Application to Fused Deposition Modeling [online]. Arabian Journal for Science and Engineering, 2024, 49(8), 10501-10522. ISSN 2193-567X. Verfügbar unter: doi:10.1007/s13369-023-08340-4

5.         Sun, A., S. Che, J. Fu und K. Wang. Multi-sensor information fusion technologies and applications: a review [online]. The International Journal of Advanced Manufacturing Technology, 2026, 144(1-2), 177-192. ISSN 0268-3768. Verfügbar unter: doi:10.1007/s00170-026-17965-2

6.         Wei, B., K. Hao, X. Tang und Y. Ding. A new method using the convolutional neural network with compressive sensing for fabric defect classification based on small sample sizes [online]. Textile Research Journal, 2019, 89(17), 3539-3555. ISSN 0040-5175. Verfügbar unter: doi:10.1177/0040517518813656

7.         Heyen, C. Applying AI for Future Business Models in the Textile and Fashion Value Chain [online]. International Journal for Research in Applied Science and Engineering Technology, 2025, 13(3), 378-386. Verfügbar unter: doi:10.22214/ijraset.2025.67255

8.         Yildirim, P., D. Birant und T. Alpyildiz. Data mining and machine learning in textile industry [online]. WIREs Data Mining and Knowledge Discovery, 2018, 8(1). ISSN 1942-4787. Verfügbar unter: doi:10.1002/widm.1228

9.         Kothuru, A., S.P. Nooka und R. Liu. Application of audible sound signals for tool wear monitoring using machine learning techniques in end milling [online]. The International Journal of Advanced Manufacturing Technology, 2018, 95(9-12), 3797-3808. ISSN 0268-3768. Verfügbar unter: doi:10.1007/s00170-017-1460-1

10.       Fatoba, O.S. und T.-C. Jen. Acoustic-Based In-Situ Monitoring of Additive Manufacturing Fabrication: A Review. In: 2023 14th International Conference on Mechanical and Intelligent Manufacturing Technologies (ICMIMT): IEEE, 2023, S. 250-256. ISBN 979-8-3503-1309-3.

11.       Ciaburro, G. und G. Iannace. Machine-Learning-Based Methods for Acoustic Emission Testing: A Review [online]. Applied Sciences, 2022, 12(20), 10476. Verfügbar unter: doi:10.3390/app122010476

12.       Westenberger, J., K. Schuler und D. Schlegel. Failure of AI projects: understanding the critical factors [online]. Procedia Computer Science, 2022, 196, 69-76. ISSN 18770509. Verfügbar unter: doi:10.1016/j.procs.2021.11.074


Authors: Kopelmann, Karl Krüger, Tanja Waschilewski, Benjamin Anding, Katharina Seo, Jewon Le Xuan, Hung Cherif, Chokri

hung.le_xuan@tu-dresden.de

https://tu-dresden.de/ing/maschinenwesen/itm

TUD Dresden University of Technology

Faculty of Mechanical Science and Engineering

Institute of Textile Machinery and High Performance Material Technology  (ITM)

01062 Dresden


katharina.anding@idmt.fraunhofer.de

https://www.idmt.fraunhofer.de/


Fraunhofer IDMT

Ehrenbergstraße 31

98693 Ilmenau
More entries from TU Dresden, Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik ITM

28.08.2026

KI-basierte Prozessüberwachung für das Flachstricken

Knittings Textile machinery Sensor Technology Tests

Abstract

Am ITM und IDMT erfolgte im IGF-Projekt 01IF22931N (Entwicklung eines KI-gestützten Inline-Qualitätssicherungssystems zur Optimierung hochflexibler Stricktechnologien (OptiStrick)) die Entwicklung eines modularen, nachrüstbaren, echtzeitfähigen, KI-basierten Monitoring-Systems für die Produktion an Flachstrickmaschinen.

Die Sicherstellung einer konstant hohen Produktqualität bei gleichzeitiger Reduktion von Ausschuss zählt zu den zentralen Herausforderungen der Flachstrickerei. Aufgrund der hohen Produktvielfalt und der komplexen Nadel-Garn-Interaktionen existiert bislang kein kosteneffizientes, etabliertes Inline-Überwachungssystem zur Qualitätssicherung. Im Rahmen des IGF-Vorhabens OptiStrick wurde ein KI-gestütztes Inline-Qualitätssicherungssystem entwickelt, das akustische, vibroakustische, tensometrische und optische Sensorik mit Verfahren des maschinellen Lernens verbindet. Auf Grundlage einer statistischen Versuchsplanung wurden multimodale Datensätze aus drei Messkampagnen (Labor- und Produktionsumfeld) erhoben und mit neuronalen Netzen ausgewertet. Akustische und vibroakustische Sensoren erreichten sowohl bei der Klassifikation von Prozessparametern als auch von Einzelnadelfehlern durchgehend hohe Genauigkeiten (> 90 %) und zeigten die höchste Robustheit gegenüber wechselnden Aufnahmebedingungen. Tensometrische Signale eigneten sich unter kontrollierten Bedingungen gut zur Detektion impulsartiger Fehler, verloren jedoch bei veränderter Sensoranbringung deutlich an Leistungsfähigkeit. Der entwickelte Demonstrator wies eine mittlere Genauigkeit für die Parameterklassifikation von etwa 80 % auf und belegte die grundsätzliche Inlinefähigkeit des Ansatzes. Das System ist modular nachrüstbar, wirtschaftlich attraktiv und auf weitere textile Prozesse übertragbar.


Report

Einleitung

Der Flachstrickprozess zeichnet sich durch eine hohe gestalterische Flexibilität aus, ist jedoch aufgrund der komplexen Interaktion einer Vielzahl von Wirkelementen fehleranfällig. Defekte an Nadeln, etwa verbogene Nadelköpfe, abgebrochene Nadelzungen oder -köpfe, sowie zunehmende Verschmutzung durch Faserstaub führen zu Fehlmaschen, Fallmaschen und letztlich zu Ausschuss. Da sich Fehlerbilder in der nachträglichen Warenschau zwar zuverlässig, aber erst zeitversetzt identifizieren lassen, entsteht bis zur Entdeckung eines Defekts fehlerhafte Ware. Eine frühzeitige, bedienerunabhängige Erkennung direkt an der Strickstelle bietet daher erhebliches wirtschaftliches Potenzial.

Inline-Qualitätssicherungssysteme haben sich in der industriellen Fertigung als wirksames Mittel zur Reduktion von Ausschuss und zur Prozessoptimierung etabliert. In der Textilindustrie dominieren dabei kamerabasierte Ansätze (1) zur automatisierten Fehlererkennung, deren Leistungsfähigkeit in den vergangenen Jahren durch den Einsatz von Deep-Learning-Methoden (2–5) erheblich gesteigert werden konnte. Insbesondere convolutional neural networks (CNN) (6) haben sich für die Detektion textiler Flächenfehler als leistungsfähig erwiesen. Gleichwohl sind solche optischen Systeme mit hohen Anschaffungskosten und einem erheblichen Bedarf an Rechenleistung verbunden, was ihre Verbreitung insbesondere in kleinen und mittleren Unternehmen (KMU) hemmt. Einsatz Künstlicher Intelligenz gilt branchenübergreifend als Schlüsseltechnologie zur Digitalisierung von Wertschöpfungsketten (7, 8), wobei die betriebliche Umsetzung von KI-Projekten in der Praxis häufig an Fragen der Robustheit, der Datenverfügbarkeit und der Integrierbarkeit scheitert. Für die Qualitätssicherung erschließen datengetriebene Verfahren zunehmend auch nicht-optische Sensormodalitäten. Das Potenzial akustischer und vibroakustischer Sensorik (9–11) zur Überwachung textiler Prozesse wurde bislang jedoch nur unzureichend systematisch untersucht, obwohl gerade diese Modalitäten eine kostengünstige und nachrüstbare Alternative zur Bildverarbeitung darstellen könnten.

An dieser Stelle setzt das Vorhaben OptiStrick an. Ziel war die Entwicklung eines KI-gestützten Inline-Qualitätssicherungssystems, das qualitätsrelevante Zustände im laufenden Strickprozess erkennt und dabei den Anforderungen von KMU an Wirtschaftlichkeit, Nachrüstbarkeit und Übertragbarkeit gerecht wird (12). Der Fokus lag dabei bewusst nicht auf der nachgelagerten Warenschau, sondern auf der Strickstelle selbst, da hier der überwiegende Teil der Fehler entsteht. Neben der reinen Fehlerdetektion wurde, abweichend vom ursprünglichen Antrag und auf Wunsch der beteiligten Industriepartner, ein Schwerpunkt auf die Erkennung von Verschleiß- und Versagenszuständen im Sinne einer vorausschauenden Wartung gelegt.

Methoden

Die Entwicklung des OptiStrick-Systems folgte einem iterativen, hypothesengeleiteten Vorgehen, das sich an den Prinzipien der ingenieur-wissenschaftlichen Systementwicklung orientierte und in enger Abstimmung mit einem projektbegleitenden Ausschuss (PA) aus Industriepartnern durchgeführt wurde. Der methodische Ablauf lässt sich in fünf aufeinander aufbauende Phasen gliedern: Anforderungsanalyse, Versuchsplanung, Messsystementwicklung, Datenerhebung sowie Algorithmenentwicklung und Systemintegration.

Anforderungsanalyse und Versuchsplanung

Ausgangspunkt bildete eine strukturierte Anforderungserhebung mittels einer Befragung des technischen Personals der beteiligten Unternehmen. Ziel war die Identifikation praxisrelevanter Fehlerbilder, Qualitätsmerkmale und Prozessparameter. Als Untersuchungsgegenstand wurde eine Flachstrick-maschine des Typs Stoll ADF (Abbildung 1) (KARL MAYER Holding SE & Co. KG, Deutschland) mit einer Nadelfeinheit von E7 festgelegt; als Prüfmaterial diente vorrangig Polyester aufgrund seiner weiten industriellen Verbreitung und geringen Flusenneigung. Um die Komplexität beherrschbar zu halten, wurde das Musterprodukt auf ein uniformes, rechteckiges Endlosgestrick mit einheitlicher Bindung beschränkt. Als zentrale, im laufenden Prozess veränderliche Parameter wurden die Kuliertiefe (Nadelsenkerposition) und die Strickgeschwindigkeit bestimmt.

Auf dieser Grundlage wurden nach den Regeln der statistischen Versuchsplanung zwei komplementäre Versuchspläne abgeleitet: Versuchsplan A (Parameter-studie) variierte die beiden Prozessparameter in jeweils drei Stufen, während Versuchsplan B (Fehlersimulation) das gezielte Nicht-Austreiben einzelner und paarweiser Nadeln an drei definierten Positionen innerhalb des Nadelbetts (linker, mittlerer und rechter Bereich) zur Simulation von Nadelfehlern vorsah. Ergänzend wurden in Kooperation mit dem Industriepartner Groz-Beckert KG Versuchspläne zur Untersuchung realer Nadelschäden, wie verbogene Nadelköpfe, abgebrochene Nadelzungen und ‑köpfe, erstellt. Dieses versuchsplanerische Vorgehen gewährleistete eine reproduzierbare, klar strukturierte und statistisch auswertbare Datengrundlage.

Entwicklung der Messsysteme

Parallel wurden vier Sensormodalitäten konzipiert und experimentell erprobt. Ein zentrales methodisches Prinzip war dabei die synchrone, multimodale Datenerfassung: Sämtliche Sensorsignale wurden über ein zentrales Datenerfassungssystem (Sirius®, DeweSOFT Deutschland GmbH) zeitsynchron aufgezeichnet, um eine konsistente zeitliche Zuordnung und spätere Sensorfusion zu ermöglichen. Zur Unterstützung der Datenannotation wurde ein Triggersystem aus zwei Kurzdistanz-Lichtschranken implementiert, dass die Interaktion des Strickschlittens mit den Nadeln von der Umkehrfahrt eindeutig abgrenzte und zugleich die Bestimmung der Fahrtrichtung erlaubte.

Charakteristisch für den Entwicklungsprozess war die iterative Reduktion auf die wirtschaftlich und technisch sinnvollsten Komponenten. Nicht zielführende Ansätze wurden frühzeitig identifiziert und in Abstimmung mit dem PA verworfen:

  • Akustische/vibroakustische Sensorik

Es wurden mehrere Mikrofone (MMS212, Microtech Gefell GmbH, Deutschland; M30, Earthworks Inc., USA) sowie ein Richtmikrofon (SE8, sE Electronics International Inc., USA) an der Flachstrickmaschine montiert und zudem die bereits in der Maschine verbauten Piezo-/Körperschall-sensoren betrachtet.

  • Tensometrische Messtechnik

Für die tensometrische Messtechnik wurden zwei Positionen (beweglich am Fadenführer, stationär unterhalb des Fournisseurs) sowie zwei Systeme evaluiert: ein dedizierter 3-Rollen-Fadenzugkraftsensor (M120/SA310, Tensometric Messtechnik GmbH, Deutschland) und ein herstellerseitig modifizierter Fournisseur (EFS 920, Memminger-IRO GmbH, Deutschland).

  • Optische Messtechnik

Es wurde eine Hochgeschwindigkeitskamera (DS-CAM 1100m, DEWESoft Deutschland GmbH) inklusiver einer LED-Hochleistungsbeleuchtung auf dem Strickschlitten montiert. Auf Basis des Nyquist-Shannon-Abtasttheorems und einer Nadelpassrate von 276 Nadeln/s wurde eine erforderliche Bildrate von mindestens 552 fps errechnet.

Datenerhebung

Die Datenbasis wurde in drei Messkampagnen erhoben: zwei unter kontrollierten Laborbedingungen (R1, R2) und eine im produktionsnahen Umfeld beim Partner Groz-Beckert KG (R3), in der auch reale Schadensereignisse an Nadeln aufgezeichnet werden konnten. Insgesamt wurden über alle Messkampagnen hinweg mehr als 8 Stunden Aufnahmematerial erfasst (Tabelle 1), wobei die einzelnen Aufnahmen 60 s umfassten. Die kontinuierlichen Signale wurden auf Basis einzelner Schlittenbewegungen, abgegrenzt durch die Lichtschrankensignale, in Segmente unterteilt und anhand der Prozessparameter mit Labels versehen.

Signalverarbeitung, Modellbildung und Validierung

Die akustischen und vibroakustischen Signale wurden auf eine einheitliche Abtastrate von 32 kHz resampelt und anschließend in Mel-Spektrogramme überführt (128 Frequenzbänder, 64-ms-Fenster, 32-ms-Schrittweite). Für die spektrogrammbasierten Modalitäten kamen 2D CNNs zum Einsatz, während die Fadenzugkraftdaten mittels zeitreihen-basierter Modelle ausgewertet wurden. Im Verlauf der iterativen Algorithmenentwicklung wurden verschiedene Verfahren (DNN, CNN, SVM, XGBoost) trainiert und für unterschiedliche Klassifikationsaufgaben anhand von Sensitivität, Spezifität und AUC bewertet.

Ein methodisch zentraler Aspekt war die realitätsnahe Validierung. Um zu vermeiden, dass die statistische Abhängigkeit von Segmenten derselben Aufnahme die Ergebnisse verzerrt, wurde vorrangig eine aufnahmebasierte Kreuzvalidierung (GroupKFold) eingesetzt, bei der alle Segmente einer Aufnahme geschlossen in derselben Bewertungsgruppe verbleiben. Darüber hinaus wurde gezielt die Domänenverschiebung zwischen Messkampagnen untersucht, indem Modelle auf einer Kampagne trainiert und auf einer anderen getestet wurden. Aufbauend darauf wurden verschiedene Strategien der multimodalen Datenfusion untersucht, um die Robustheit gegenüber veränderten Aufnahmebedingungen zu erhöhen. Hierbei wurden sowohl eine entscheidungsbasierte Late Fusion als auch eine merkmalsbasierte Feature Fusion evaluiert.

Ergebnisse

Selektion des Messsystems

Bei der Untersuchung des akustischen/vibroakustischen Messsystems zeigt sich, dass das gerichtete SE8 auch bei starkem Störschall (Lüftung, benachbarte Textilmaschinen) konsistent gute Signale lieferte. Weitere Mikrofone im Innenraum der Maschine darüber hinaus boten dagegen keinen weiteren Mehrwert. Da die integrierten Piezo-Schocksensoren eine hohe Sensitivität gegenüber prozessrelevanten Ereignissen zeigten und zusätzliche Mikrofone keinen wesentlichen Informationsgewinn lieferten, wurde das Messsystem auf ein Richtmikrofon und die bereits vorhandenen Schocksensoren reduziert.

Unter den untersuchten tensometrischen Sensoren erwies sich das dedizierte System dem modifizierten Fournisseur als überlegen. Es lieferte die höhere Signalauflösung, in der einzelne Maschenabschläge und simulierte Nadelfehler unmittelbar erkennbar waren. Dennoch waren gröbere Trends auch in den Messungen des Fournisseurs erkennbar, sodass bei einer vorhandenen CAN-Schnittstelle die Daten gut ergänzt werden können. Als geeignete Position wurde letztlich die statische Position am Gestell oberhalb der Strickstelle evaluiert. Eine potentielle Montage am Fadenführer erwies sich als komplexe und nicht kosteneffizient.

Das optische System wurde letztlich nicht in das Gesamtsystem integriert. In der Erprobung erwies es sich aufgrund von Abschattungen durch Wirkelemente, unzureichende Ausleuchtung und einer real erreichbaren Bildrate von nur 400 fps als unzureichend. Die notwendige Demontage der Nadelbürste bedeutete extreme Einschränkungen für die Produktgestaltung und war damit nicht praxistauglich. Der hohe Rechenaufwand für die Aufzeichnung und Auswertung der Bilddaten wurde ebenfalls negativ bewertet, speziell in Bezug auf die Kosteneffizienz.

Das finale System optimierte die Anzahl der Sensoren und eingesetzten Messsysteme hinsichtlich der besten Messqualität bei möglichst geringen Kosten. Die notwendigen Komponenten für das finale System sind in Tabelle 2 aufgelistet.

Die Analyse der Konfusionsmatrizen zeigte, dass Fehlklassifikationen überwiegend innerhalb derselben Geschwindigkeitsklasse auftraten und primär feine Unterschiede in der Kuliertiefe betrafen. Die Prozessgeschwindigkeit prägt das Signal deutlich stärker. Besonders relevant ist, dass die Modellarchitektur ohne strukturelle Anpassung auch auf die produktionsnahen Daten (R3) übertragbar war und dort ein mit dem Labor vergleichbares Niveau erreichte.

Klassifikation von Nadelfehlern

Bei einer vereinheitlichten 3-Klassen-Problemstellung erzielten die akustischen und vibroakustischen Sensoren über alle Kampagnen hinweg durchgehend hohe Genauigkeiten (Tabelle 4). Der tensometrische Sensor erreichte in den Laborkampagnen ebenfalls sehr hohe Werte (Abbildung 2), fiel in der produktionsnahen Kampagne R3 jedoch auf das Zufallsniveau ab.

Der Leistungsabfall des FZK-Sensors in R3 ließ sich auf die veränderte Sensoranbringung zurückführen: Während der Sensor im Labor mittig oberhalb der Maschine positioniert war, erfolgte die Integration im Produktionsumfeld seitlich, was die charakteristischen impulsartigen Signalverläufe abschwächte.

Domänenverschiebung und Sensorfusion

Bei der kampagnenübergreifenden Anwendung sank die Klassifikationsleistung deutlich. Die extrahierten Merkmale bildeten kampagnenspezifische Cluster. Für die Parameterklassifikation blieben die akustischen Sensoren dennoch oberhalb des Zufallsniveaus, während der FZK-Sensor nahezu vollständig versagte. Bei der Nadelfehlererkennung zeigte sich ein differenzierteres Bild: Hier erreichte der tensometrische Sensor beim Transfer teils die besten Ergebnisse, da er charakteristische impulsartige Fehlermuster erfasst, die auch unter veränderten Bedingungen stabil bleiben.

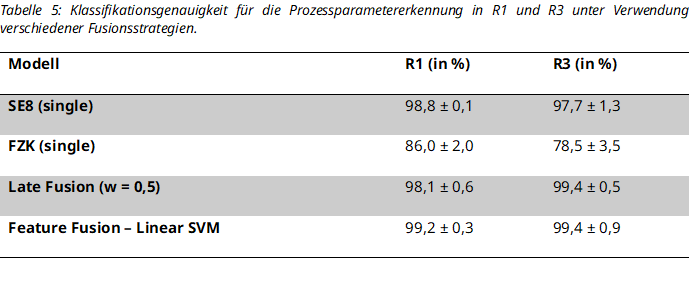
Die Sensorfusion erwies sich vor allem unter nicht-stationären Bedingungen als vorteilhaft (Tabelle 5). Während unter stabilen Laborbedingungen der Zusatznutzen begrenzt blieb, verbesserte die Kombination komplementärer Modalitäten in R3 die Robustheit spürbar (Late Fusion und Feature Fusion erreichten hier über 99 %).

Verbogene Nadeln, Verschleiß und Demonstrator

Bei der Erkennung verbogener Nadeln (nicht-impulsartiges Fehlerbild) erreichten die akustischen Sensoren und der Fournisseur Genauigkeiten von über 95 %, während der FZK-Sensor mit 52,9 % nur knapp über dem Zufallsniveau lag. Langsam voranschreitender Verschleiß (etwa durch Verschmutzung) konnte hingegen nicht belastbar detektiert werden: Selbst bei nahezu abgeschalteter Maschinenreinigung trat innerhalb der Versuchsdauer keine messbare Verschmutzung auf, wozu auch die geringe Flusenneigung des Polyestergarns sowie die vergleichsweise kurze Dauer der Messkampagnen beitrug. Die finalen Versagenszustände (Brüche einzelner Strickelemente) waren dagegen gut erkennbar.

Der integrierte Demonstrator führte Datenakquise, Merkmalsextraktion und Klassifikation in einer durchgängigen Pipeline zusammen und wurde am ITM unter praxisnahen Bedingungen validiert. Nach einem Nachtraining auf die konkrete Einsatzumgebung erreichte er eine mittlere Klassifikationsgenauigkeit von etwa 80 % und belegte damit die grundsätzliche Inlinefähigkeit. Eine grafische Benutzeroberfläche (Abbildung 3) ermöglichte die Auswahl der Sensormodelle und die Visualisierung der Ergebnisse.

Diskussion

Die Ergebnisse belegen, dass akustische und vibroakustische Sensorik eine robuste und kosteneffiziente Alternative zu kamerabasierten Systemen darstellt. Über alle Messkampagnen, einschließlich des produktionsnahen Umfelds, lieferten diese Modalitäten sowohl bei der Parameter‑ als auch bei der Nadelfehlerklassifikation durchgehend hohe Genauigkeiten. Besonders bemerkenswert ist die Übertragbarkeit der Modellarchitektur vom Labor auf reale Produktionsbedingungen ohne strukturelle Anpassung.

Ein differenziertes Bild ergibt sich für die tensometrische Sensorik: Sie eignet sich unter kontrollierten Bedingungen hervorragend zur Detektion impulsartiger Einzelnadelfehler, ist jedoch stark von der konkreten Sensoranbringung und der damit verbundenen Krafteinleitung abhängig. Bei veränderter Positionierung oder nicht-impulsartigen Fehlerbildern (verbogene Nadeln) bricht ihre Leistungsfähigkeit ein. Daraus folgt eine aufgabenspezifische Einordnung der Sensormodalitäten: Keine einzelne Sensorik ist für alle Anwendungsfälle gleichermaßen geeignet.

Die zentrale verbleibende Herausforderung ist die Domänenverschiebung. Die deutlichen Leistungseinbußen beim kampagnenübergreifenden Transfer zeigen, dass eine zuverlässige Generalisierung über unterschiedliche Aufnahmeumgebungen hinweg ohne Domänenanpassung, Nachtraining oder zusätzliche repräsentative Trainingsdaten nur eingeschränkt möglich ist. Sensorfusion kann diese Robustheit unter variierenden Bedingungen teilweise erhöhen, ihr Nutzen hängt jedoch maßgeblich von einer anwendungs-spezifischen Gewichtung der Modalitäten ab. Eine wesentliche Einschränkung stellt zudem die begrenzte Anzahl unabhängiger Aufnahmesitzungen dar, die die statistische Aussagekraft hinsichtlich der Robustheit limitiert.

Für die Detektion schleichenden Verschleißes zeigte sich, dass diese im Gegensatz zu akuten Defekten nicht kurzfristig simuliert werden kann, sondern spezifische Langzeitversuche mit kontinuierlicher Datenerfassung und definierten Referenzzuständen erfordert.

Key Takeaway: Akustische Sensorik in Kombination mit KI-gestützter Datenanalyse bietet ein hohes Potenzial für die Digitalisierung der Qualitätssicherung im Flachstrickprozess. Die zentrale Hürde für den industriellen Einsatz ist weniger die grundsätzliche Erkennungsleistung als vielmehr die Robustheit gegenüber Domänenverschiebungen.

Aus wirtschaftlicher Sicht zeigt die Bewertung, dass ein funktionsfähiger Basisausbau des OptiStrick-Systems gemäß Tabelle 2 mit marktverfügbarer Sensorik und Datenerfassungstechnik bereits für ca. 6.160 € je Flachstrick-maschine mit zwei Nadelbetten und drei überwachten Garnen realisierbar ist. Damit liegt der aktuelle Prototypenstand noch oberhalb des ursprünglich angestrebten Zielkorridors von 1.500 €, bildet jedoch eine technisch robuste Ausgangskonfiguration für die industrielle Weiterentwicklung. Zusätzlich ist für eine betriebssichere industrielle Anwendung ein weiterführender Entwicklungsaufwand in der Größenordnung eines weiteren Projektjahres (Personalkosten ca. 90.000 €) einzuplanen. Angesichts einer Ausschussrate von bis zu 10 % bei komplexen technischen Gestricken ist eine Amortisation daher erst mittelfristig zu erwarten. Perspektivisch lassen sich die Kosten jedoch deutlich senken, etwa durch den eines Mikrocomputer (ca. 350 €) nach abgeschlossenem KI-Training oder durch reine akustische Setups mit kostengünstigen Körperschallsensoren (ca. 15 € pro Stück).

Fazit und Ausblick

Das Vorhaben OptiStrick hat mit der Entwicklung des KI-gestützten Inline-Qualitätssicherungssystem für den Flachstrickprozess einen wichtigen Schritt zur Digitalisierung und Automatisierung der Qualitätssicherung in der Strickerei geleistet. Durch die Kombination bereits vorhandener Sensoren, wie Fournisseur und werkseitige Schocksensoren, mit einem zusätzlichen Richtmikrofon lässt sich mit vergleichsweise geringem Aufwand ein leistungsfähiges Überwachungs-system realisieren, das Nadeldefekte und daraus resultierende Gestrick-veränderungen frühzeitig und bedienerunabhängig erkennt. Wissenschaftlich wurden die multimodale Verknüpfung tensometrischer, vibroakustischer und akustischer Sensorik, die Entwicklung geeigneter KI-Modelle, sowie die zu-verlässige Klassifikation von Prozessparametern und spezifischen Nadelfehlern erfolgreich demonstriert.

Für zukünftige Arbeiten ergeben sich drei zentrale Handlungsfelder. Erstens sollte die Datengrundlage unter unterschiedlichen realen Einsatzbedingungen deutlich erweitert werden, um die Generalisierungsfähigkeit statistisch abzusichern. Zweitens sind gezielt Methoden zur Verbesserung der Robustheit, etwa Domänenanpassung, angepasste Vorverarbeitung und optimierte Fusions-strategien, zu untersuchen, um Domänenverschiebungen zu kompensieren. Drittens erfordert die Erkennung langsam fortschreitender Verschleiß-mechanismen dedizierte Langzeitversuche mit kontinuierlicher Datenerfassung; für die instrumentierte Erfassung der Nadelbeanspruchung erscheinen zudem miniaturisierte Dehnungsmessstreifen direkt an der Nadel als vielversprechender Ansatz.

Langfristig ist das Funktionsprinzip auf weitere textile Prozesse, etwa Weben, Sticken oder Nähen, übertragbar. Mit zunehmender Betriebsdauer und wachsender Datenbasis verbessern sich die KI-Modelle kontinuierlich, und die absehbaren Fortschritte im Bereich der KI-Soft- und -Hardware werden die Implementierung solcher Systeme wirtschaftlich zunehmend attraktiv machen, insbesondere auch als nachrüstbare, kosteneffiziente Lösungen für bestehende Produktionsanlagen in KMU.

Danksagung

Das IGF-Vorhaben 01IF22931N der Forschungsvereinigung Forschungskuratorium Textil e.V., Wallstr. 58/59, 10179 Berlin wurde über das DLR im Rahmen des Programms zur Förderung der industriellen Gemeinschaftsforschung und -entwicklung (IGF) vom Bundesministerium für Wirtschaft und Energie aufgrund eines Beschlusses des Deutschen Bundestages gefördert.

Die Autoren danken den genannten Institutionen für die Bereitstellung der finanziellen Mittel. Der Forschungsbericht und weiterführende Informationen sind am Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik der TU Dresden, sowie dem Fraunhofer-Institut für Digitale Medientechnologie erhältlich.

Literatur

1.         Kahraman, Y. und A. Durmuşoğlu. Deep learning-based fabric defect detection: A review [online]. Textile Research Journal, 2023, 93(5-6), 1485-1503. ISSN 0040-5175. Verfügbar unter: doi:10.1177/00405175221130773

2.         Metin, A. und T.T. Bilgin. Automated machine learning for fabric quality prediction: a comparative analysis [online]. PeerJ. Computer science, 2024, 10, e2188. Verfügbar unter: doi:10.7717/peerj-cs.2188

3.         Wuest, T., D. Weimer, C. Irgens und K.-D. Thoben. Machine learning in manufacturing: advantages, challenges, and applications [online]. Production & Manufacturing Research, 2016, 4(1), 23-45. Verfügbar unter: doi:10.1080/21693277.2016.1192517

4.         Khusheef, A.S., M. Shahbazi und R. Hashemi. Deep Learning-Based Multi-Sensor Fusion for Process Monitoring: Application to Fused Deposition Modeling [online]. Arabian Journal for Science and Engineering, 2024, 49(8), 10501-10522. ISSN 2193-567X. Verfügbar unter: doi:10.1007/s13369-023-08340-4

5.         Sun, A., S. Che, J. Fu und K. Wang. Multi-sensor information fusion technologies and applications: a review [online]. The International Journal of Advanced Manufacturing Technology, 2026, 144(1-2), 177-192. ISSN 0268-3768. Verfügbar unter: doi:10.1007/s00170-026-17965-2

6.         Wei, B., K. Hao, X. Tang und Y. Ding. A new method using the convolutional neural network with compressive sensing for fabric defect classification based on small sample sizes [online]. Textile Research Journal, 2019, 89(17), 3539-3555. ISSN 0040-5175. Verfügbar unter: doi:10.1177/0040517518813656

7.         Heyen, C. Applying AI for Future Business Models in the Textile and Fashion Value Chain [online]. International Journal for Research in Applied Science and Engineering Technology, 2025, 13(3), 378-386. Verfügbar unter: doi:10.22214/ijraset.2025.67255

8.         Yildirim, P., D. Birant und T. Alpyildiz. Data mining and machine learning in textile industry [online]. WIREs Data Mining and Knowledge Discovery, 2018, 8(1). ISSN 1942-4787. Verfügbar unter: doi:10.1002/widm.1228

9.         Kothuru, A., S.P. Nooka und R. Liu. Application of audible sound signals for tool wear monitoring using machine learning techniques in end milling [online]. The International Journal of Advanced Manufacturing Technology, 2018, 95(9-12), 3797-3808. ISSN 0268-3768. Verfügbar unter: doi:10.1007/s00170-017-1460-1

10.       Fatoba, O.S. und T.-C. Jen. Acoustic-Based In-Situ Monitoring of Additive Manufacturing Fabrication: A Review. In: 2023 14th International Conference on Mechanical and Intelligent Manufacturing Technologies (ICMIMT): IEEE, 2023, S. 250-256. ISBN 979-8-3503-1309-3.

11.       Ciaburro, G. und G. Iannace. Machine-Learning-Based Methods for Acoustic Emission Testing: A Review [online]. Applied Sciences, 2022, 12(20), 10476. Verfügbar unter: doi:10.3390/app122010476

12.       Westenberger, J., K. Schuler und D. Schlegel. Failure of AI projects: understanding the critical factors [online]. Procedia Computer Science, 2022, 196, 69-76. ISSN 18770509. Verfügbar unter: doi:10.1016/j.procs.2021.11.074


Authors: Kopelmann, Karl Krüger, Tanja Waschilewski, Benjamin Anding, Katharina Seo, Jewon Le Xuan, Hung Cherif, Chokri

hung.le_xuan@tu-dresden.de

https://tu-dresden.de/ing/maschinenwesen/itm

Technische Universität Dresden

Fakultät Maschinenwesen

Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik (ITM)

01062 Dresden


katharina.anding@idmt.fraunhofer.de

https://www.idmt.fraunhofer.de/


Fraunhofer IDMT

Ehrenbergstraße 31

98693 Ilmenau
More entries from TU Dresden, Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik ITM

28.08.2026

A new take on form-fitting design - Non-metallic braided rib structures for carbon concrete

Composites Textile machinery Technical Textiles

Abstract

Braided structures made from carbon filament yarn have the potential to achieve composite strengths on a comparable level to steel reinforcement. At the Institute of Textile Machinery and High Performance Material Technology (ITM) at Dresden University of Technology, work is being carried out as part of the IGF research project (01IF24911N) to set new standards for concrete reinforcement through the targeted modification of braiding technology. The modified braiding technology enables the development of integral braided rib structures without any interruptions in the fibre orientation. Based on simulation-aided designs, the so-called GRip-Bars, with composite strengths in the range of 25-30 MPa, are being developed for use as longitudinal reinforcement in slabs, beams or columns. The new rebars also offer great potential for use in critical infrastructure such as bridges and tunnels. Due to their extended lifetime, they can contribute to reducing maintenance costs.

Report

Introduction

Carbon concrete is a key technology for resource-efficient construction, enabling concrete savings of up to 80 % and reducing CO₂ emissions by around 50 %. The crucial factor for industrial market entry lies not only in material properties but also in the standardisation and certifiability of semi-finished products and processes. Braiding, an established industrial manufacturing process, produces reproducible, geometrically defined fibre architectures with high process stability, providing a robust basis for design calculations in approval procedures like ZiE or abZ.

Background

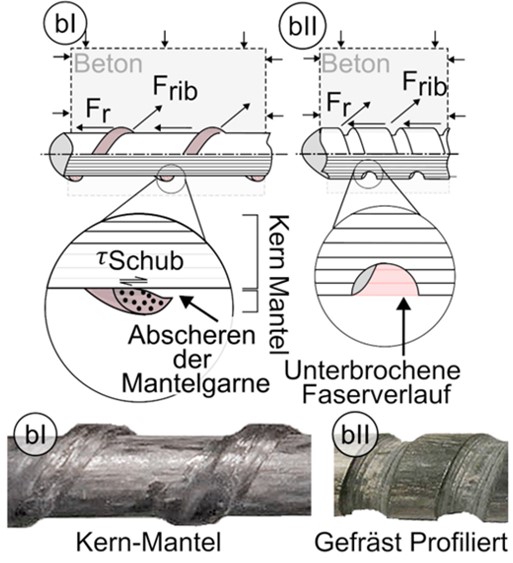
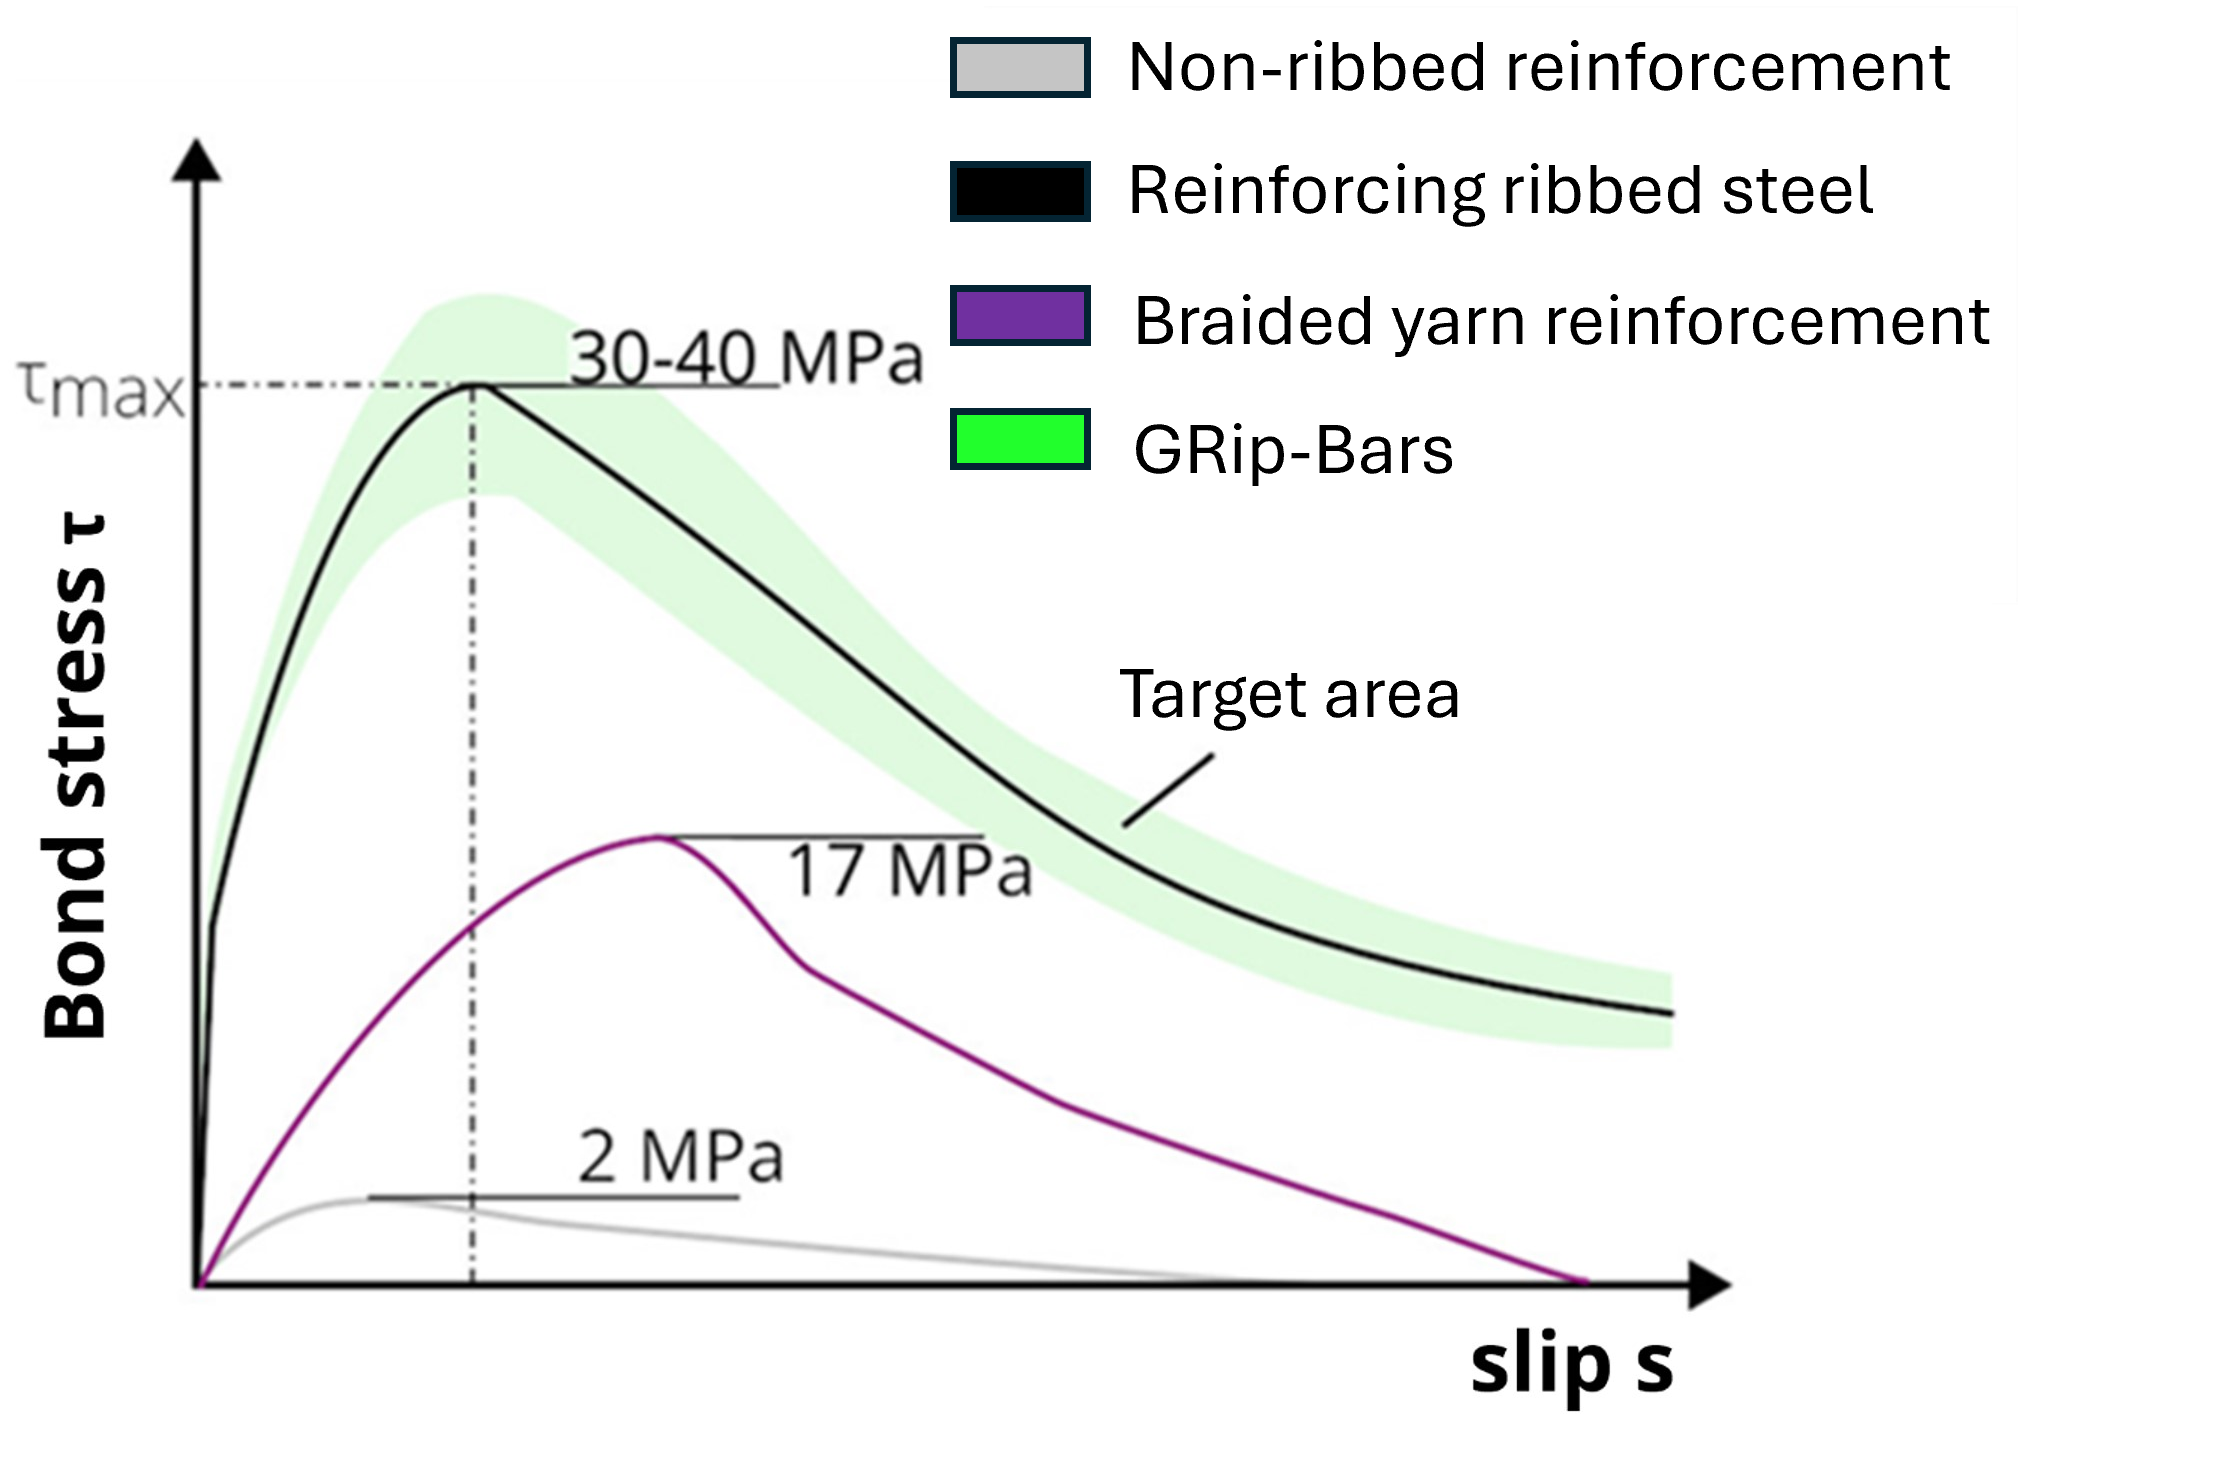
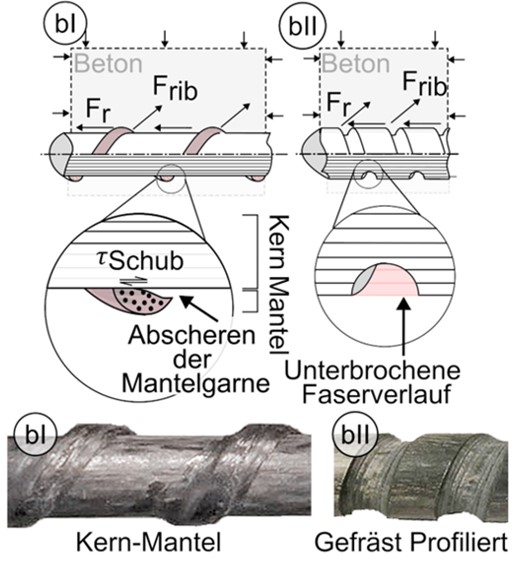
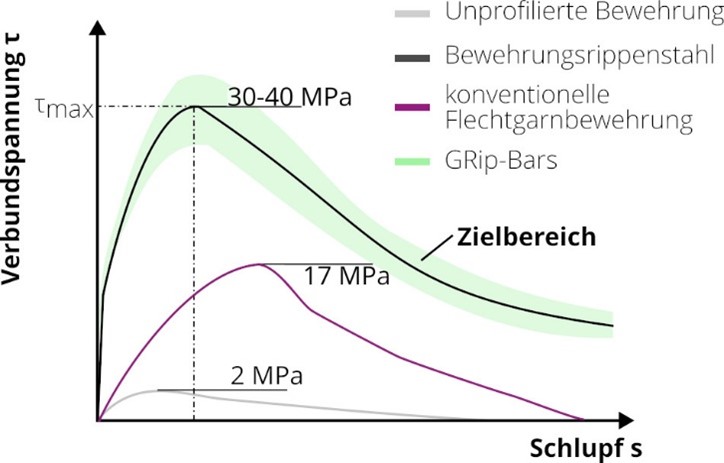
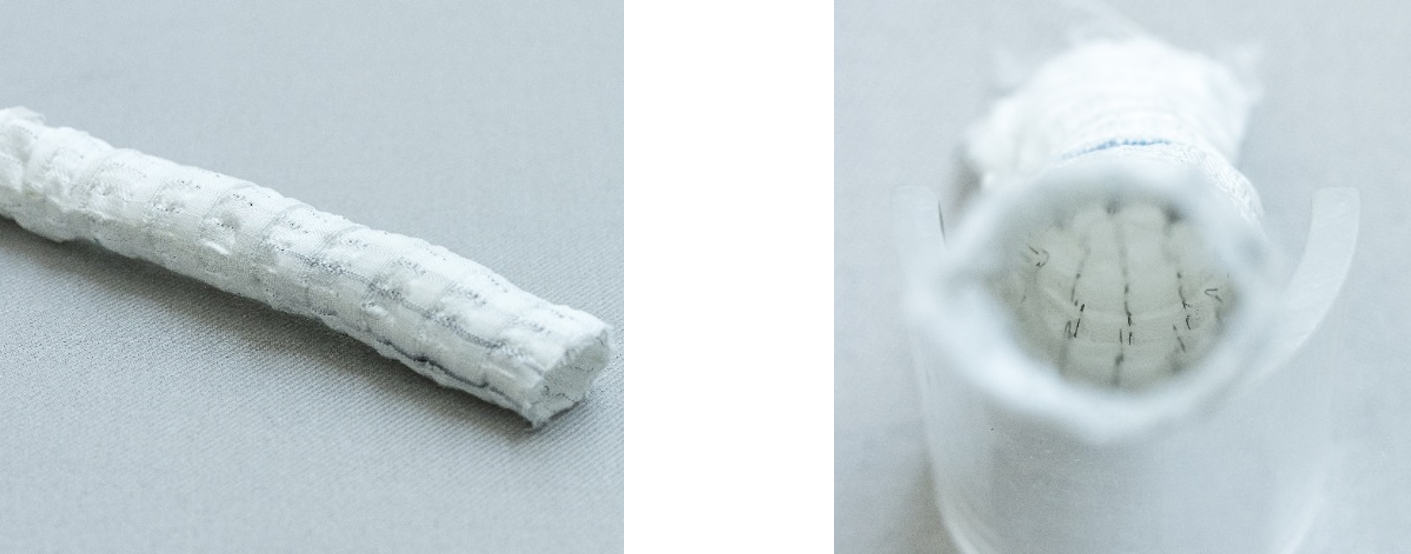
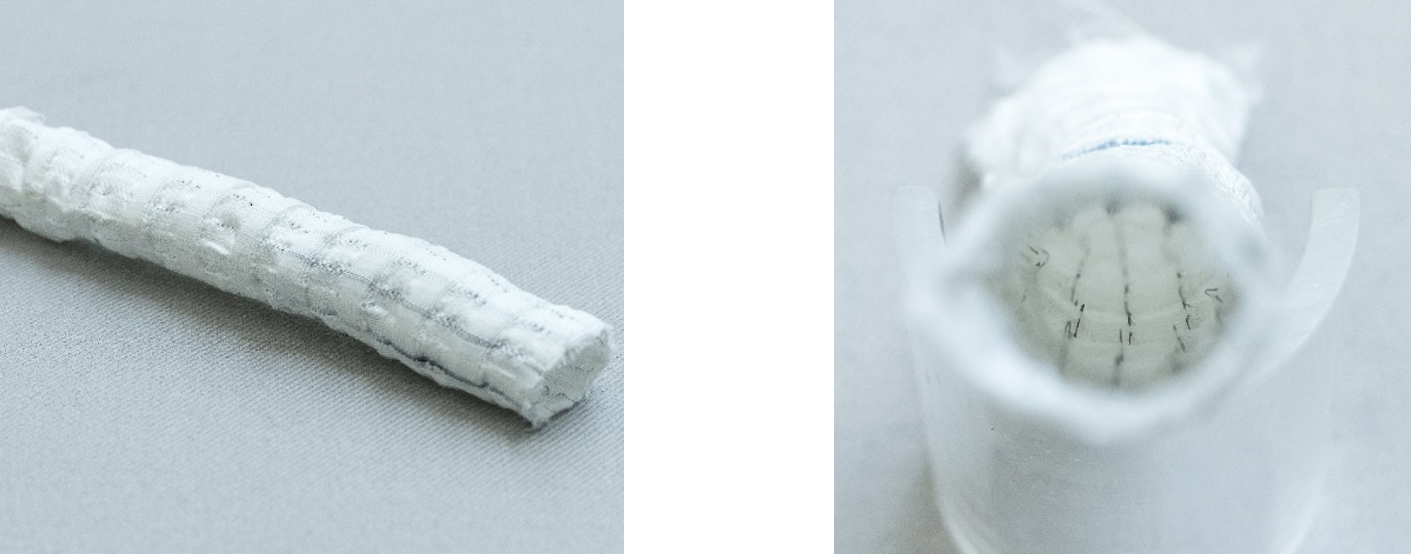
Historically, longitudinally ribbed structural steel BST 500 has been the construction industry standard, with bond strengths of 30-40 MPa and concrete compressive strength of 90-120 MPa. The mechanical interlocking of rib rows with the concrete matrix ensures a high structural integration and bond strength. Currently, CFRP reinforcement bars do not meet the requirements for bond strength. This is due to the subtractive or additive manufacturing processes used to create the surface structures (Fig. 1). In subtractive manufacturing, the load-bearing cross-section is reduced and the fibre orientation is interrupted - force transmission takes place entirely via the matrix between the edge and core filaments. Additively applied core-shell structures feature additional interfaces which, under low shear stresses, lead to delamination and premature shearing of the profiled fibres.

Innovation of Braiding Technology

Single-stage manufacturing technologies enable profiled surface geometries without interrupting fibre orientation, ensuring all fibres are firmly anchored without a core-shell structure that is likely to fail prematurely. The established braiding technique allows for standardised, targeted mechanical interlocks between bar ribs and concrete (Fig. 2). This significantly improves the bond strength of non-metallic reinforcement and reduces the gap compared to steel reinforcement (CFRP < 20 MPa). The production of standardised non-metallic reinforcement bars using braiding technology offers significant advantages:

  • Targeted shifts in the braiding centre produce variable braided cross-sections and enable precise adjustment of process parameters (e.g. filament tension),
  • High tensile strengths with full load-bearing capacity of the fibre cross-section are comparable to those of established rebar,
  • High material variability and the potential for sensor integration into the fibre structure enable early failure detection.

Based on a simulations-based design, the research project is developing modified and standardisable braided structures that can be used as impregnated non-metallic reinforcement bars in the construction industry.

Outlook

The targeted bond strength of the GRip-Bars, ranging from 25-30 MPa, combined with the high tensile strengths of rebar and the scalability for large reinforcement cross-sections (diameter of 6-20 mm), makes the new braided reinforcement suitable for use as longitudinal reinforcement in ceilings, beams and columns. This reinforcement system contributes to sustainable construction and enables slim, resource-efficient and corrosion-resistant load-bearing structures that meet the requirements of a sustainable construction industry. Particularly in critical infrastructure such as bridges and tunnels, its high durability and corrosion resistance ensure an extended lifetime while significantly reducing maintenance costs.

Acknowledgement

The IGF project “Textile-reinforced, form-fitting braided rib structures for high-strength fibre-reinforced concrete structures” (IGF-No.: 01IF23608N) by the Textile Research Council e.V. at TU Dresden is funded by the Federal Ministry for Economic Affairs and Energy via the DLR as part of the programme to promote industrial collaborative research (IGF).

The authors would like to thank the before mentioned institution for providing the financial resources. The research report and further information are available from the institute of Textile Machinery and High Performance Material Technology at TU Dresden.

Authors: Laura Chiara Wittich Matthias Overberg Anwar Abdkader Danny Friese Chokri Cherif

Technische Universität Dresden
Fakultät Maschinenwesen
Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik (ITM)
01062 Dresden

https://tu-dresden.de/mw/itm

More entries from TU Dresden, Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik ITM

28.08.2026

Formschluss neu geflochten - Nichtmetallische Flechtrippenstrukturen für den Carbonbeton

Composites Technical Textiles

Abstract

Geflochtene Strukturen aus Carbonfilamentgarn zeigen das Potenzial, Verbundfestigkeiten auf dem Niveau von Stahlbewehrungen zu erreichen. Am Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik (ITM) der Technischen Universität Dresden wird im Rahmen des IGF-Forschungsvorhabens (01IF24911N) durch gezielte Modifikation der Flechttechnologie an neuen Maßstäben für Betonbewehrungen gearbeitet. Die modifizierte Flechttechnologie ermöglicht die bindungstechnische Entwicklung integraler Flechtrippenstrukturen ohne Faserverlaufsunterbrechungen. Auf Basis von simulationsgestützten Auslegungen werden die sogenannten GRip-Bars mit Verbundfestigkeiten im Bereich von 25-30 MPa als Längsbewehrungen in Decken, Balken oder Stützen entwickelt. Die neuen Rebars bieten zudem großes Potenzial für den Einsatz in kritischen Infrastrukturen wie Brücken und Tunneln. Aufgrund ihrer verlängerten Lebensdauer können sie dazu beitragen die Instandhaltungskosten zu senken.

Report

Einleitung

Die Carbonbetonbauweise gilt als Schlüsseltechnologie für ressourcenschonendes Bauen: bis zu 80 % Beton und 50 % CO2-Emissionen können dadurch eingespart werden. Der entscheidende Hebel für den industriellen Markteintritt liegt nicht allein in den Materialkennwerten, sondern in der Standardisierung und Zertifizierbarkeit der Halbzeuge und Prozesse. Das Flechten als industriell etabliertes Fertigungsverfahren erzeugt reproduzierbar geometrisch definierte Fadenarchitekturen mit hoher Prozessstabilität und schafft belastbare Bemessungsgrundlagen für Zulassungsverfahren wie ZiE oder abZ.

Ausgangslage

Historisch hat sich im Baugewerbe der längsgerippte Baustahl BST 500 mit Verbundfestigkeiten von 30-40 MPa bei einer Betondruckfestigkeit von 90-120 MPa durchgesetzt. Die mechanische Verzahnung der Rippenreihen mit der Betonmatrix gewährleisten den hohen Formverbund und damit einhergehend einer hohen Verbundfestigkeit. Aktuelle CFK-Bewehrungsstäbe werden den Anforderungen an die Verbundfestigkeit noch nicht gerecht. Die Ursache liegt in der subtraktiven oder additiven Herstellung der Oberflächenstrukturen (Abb.1). Bei der spanenden Fertigung wird der tragfähige Querschnitt reduziert und der Faserverlauf unterbrochen. Die Kraftübertragung erfolgt ausschließlich über die Matrix zwischen Rand- und Kernfilamenten. Additiv aufgebrachte Kern-Mantel-Strukturen weisen zusätzliche Grenzflächen auf, die bei geringer Schubspannungen zu Delaminationen und vorzeitigem Abscheren der Profilierung führen.

Innovationsansatz Flechttechnik

Einstufige Fertigungstechnologien ermöglichen profilierte Oberflächengeometrien ohne Unterbrechung des Faserverlaufes und eine Festverankerung aller Fasern ohne frühzeitig versagende Kern-Mantel-Struktur. Die etablierte Flechttechnik eröffnet neue Möglichkeiten zur standardisierten und gezielten Ausbildung mechanischer Verzahnungen zwischen den Stabrippen und dem umgebenen Beton (Abb. 2). Dadurch kann die Verbundfestigkeit nichtmetallischer Bewehrungen signifikant verbessert und die Differenz zu Stahlbewehrungen (CFK < 20 MPa) reduziert werden. Die Herstellung genormter nichtmetallischer Bewehrungsstäbe durch Flechttechnologie bietet wesentliche Vorteile:

  • gezielte Verschiebungen des Flechtmittelpunktes erzeugen variable Geflechtquerschnitte und ermöglichen eine präzise Einstellung der Prozessparameter (z.B. Fadenspannung),
  • hohe Zugfestigkeiten bei vollständiger Tragfähigkeit des Faserquerschnittes sind mit etablierten Rebars vergleichbar,
  • hohe Materialvariabilität sowie Potenzial zur Sensorintegration in die Faserstruktur ermöglichen eine Versagensankündigung.

Das Forschungsprojekt entwickelt auf Grundlage einer simulationsgestützten Auslegung modifizierte und standardisierbare Flechtstrukturen, die als getränkte, nichtmetallische Bewehrungsstäbe für Rebars im Bauwesen eingesetzt werden können.

Ausblick

Die angestrebten Verbundfestigkeiten der GRip-Bars von 25-30 MPa in Kombination mit den hohen Zugfestigkeiten von Rebars sowie Skalierungsmöglichkeiten für große Bewehrungsquerschnitte (Durchmesser 6-20 mm) qualifizieren die neuen Flechtbewehrungen als Längsbewehrungen in Decken, Balken und Stützen. Dieses Bewehrungssystem trägt zu einem nachhaltigen Bauwesen bei und ermöglicht schlanke, ressourceneffiziente sowie korrosionsbeständige Tragstrukturen, die den Anforderungen einer nachhaltigen Bauwirtschaft gerecht werden. Besonders in kritischen Infrastrukturen wie Brücken und Tunneln gewährleistet es durch seine hohe Robustheit und Korrosionsbeständigkeit eine verlängerte Lebensdauer und reduziert gleichzeitig die Instandhaltungskosten erheblich.

Danksagung

Das IGF-Vorhaben „Textile Formschlussintegrierte Flechtrippenstrukturen für hochbelastbare Textilbetonkonstruktionen“ (01IF24911N) des Forschungskuratorium Textil e. V. wird über das DLR im Rahmen des Programms zur Förderung der Industriellen Gemeinschafsforschung (IGF) vom Bundesministerium für Wirtschaft und Energie gefördert.

Die Autoren danken den genannten Institutionen für die Bereitstellung der finanziellen Mittel. Der Forschungsbericht und weiterführende Informationen sind am Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik der TU Dresden erhältlich.

Authors: Laura Chiara Wittich

Technische Universität Dresden
Fakultät Maschinenwesen
Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik (ITM)
01062 Dresden

https://tu-dresden.de/mw/itm

More entries from TU Dresden, Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik ITM

16.07.2026

OsteoMe: Multilayered GBR Membranes with Mucoadhesive and Osteoinductive Properties for Bone Augmentation

Nonwovens Composites Medicine

Abstract

The OsteoMe project, funded as part of the Joint Industrial Research (IGF) program, focuses on the development of a multilayer membrane that combines mucoadhesive, cell-excluding, and space-maintaining properties through a material- and structurally graded layered structure. With this property profile, combined with the use of bioresorbable materials, the project aims to meet all requirements for guided bone regeneration (GBR) membranes in dentistry and to specifically improve upon or surpass existing solutions. For manufacturing, electrospinning was combined with 3D printing and surface functionalization. As a result, three membrane layers were developed that individually represent specific aspects of the property profile and can be flexibly combined with one another.

Report

Introduction: The causes of tooth loss are very diverse, including trauma, tumor removal, tooth decay, and—very commonly—periodontitis (bacterial inflammation of the gums and jawbone). In Germany, approximately 50–60% of the population suffers from moderate to severe periodontitis, with the incidence increasing with age; consequently, a growing demand for artificial teeth is expected in the future [1]. In addition to the root cavity resulting from tooth loss, the causes mentioned above can also lead to damage to larger areas of the jawbone or necessitate their removal. Furthermore, bone resorption occurs due to the lack of mechanical stress on the jaw, making it impossible to place an implant without prior reconstruction of the bone tissue. Since an implant must be firmly anchored in the jawbone, prior bone augmentation is therefore absolutely necessary in these cases to provide patients with optimal care. In Germany, over 50% of dental implants placed require such augmentation [2–4]. In this treatment approach, a bone substitute material is filled into the cavity and covered with a GBR membrane. The membrane is essential for the success of the treatment, as its primary function is to prevent rapidly proliferating soft tissue cells from invading the cavity. Currently, both non-resorbable (e.g., PTFE, titanium) and resorbable (e.g., collagen) GBR membranes are used; however, they can only partially meet the required performance criteria. Resorbable membranes tend to be preferred because they do not need to be removed in a second surgical procedure—which could jeopardize treatment success—and carry a lower risk of infection. However, due to their lack of primary stability, their mechanical properties do not yet allow them to maintain space in a moist environment. For this reason, non-resorbable GBR membranes continue to be used as well [5, 6]. A GBR membrane that combines resorbability with space-maintaining properties in a way that meets clinical requirements does not yet exist, a fact underscored by high revision rates of approximately 20% [7, 8].

The IGF OsteoMe project aimed to develop novel, multilayer GBR membranes for bone augmentation with a complex, application-oriented property profile. To this end, the project partners ITM and FILK combined their complementary expertise in the development of electrospun and additive-manufactured (Fiber Additive Manufacturing, FAM) biopolymer structures, the functionalization of chitosans, and cell biological characterization. The property profile, which had been developed in advance through discussions with clinicians and industry representatives, was to be realized through a three-layer membrane structure consisting of a mucoadhesive layer for positional stabilization, a cell-excluding barrier layer, and a structuring, mineralized layer with defined porosity and mineral gradients to biomimetically replicate the bone-tissue interface and provide space-maintaining properties. Based on the materials polycaprolactone (PCL), silk fibroin (SF), and chitosan (Ch), simulation-based fabrication strategies were investigated that enable the targeted adjustment of mechanical, functional, and biological properties.

Results:

Mucoadhesive layer: Mucoadhesive materials allow for prolonged retention on mucous membranes and are therefore of interest for numerous medical applications. Chitosan is considered a promising mucoadhesive biopolymer due to its positive charge and the resulting interactions with negatively charged mucins. To further improve adhesion, the covalent binding of thiol-containing compounds was investigated, as these additionally enable the formation of disulfide bonds with mucin.

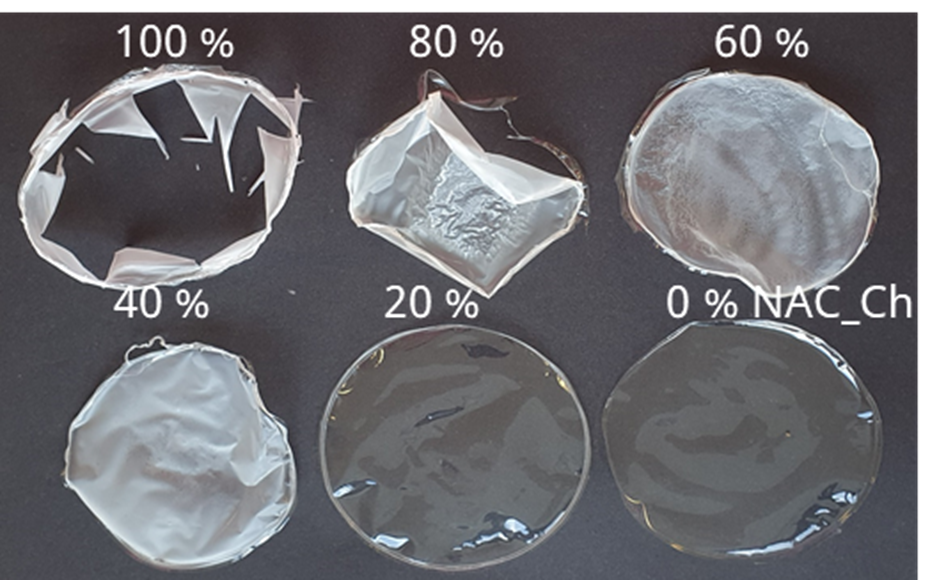
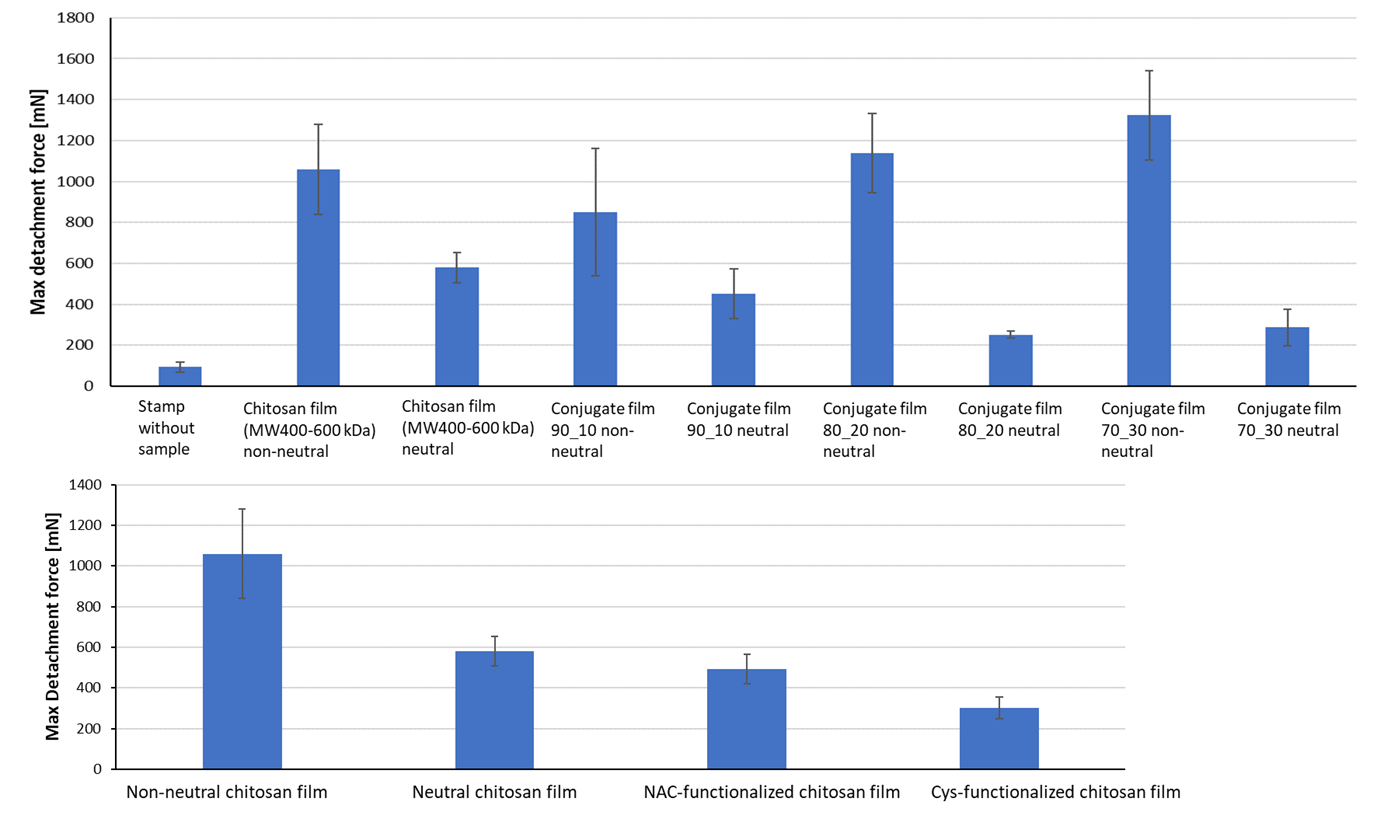
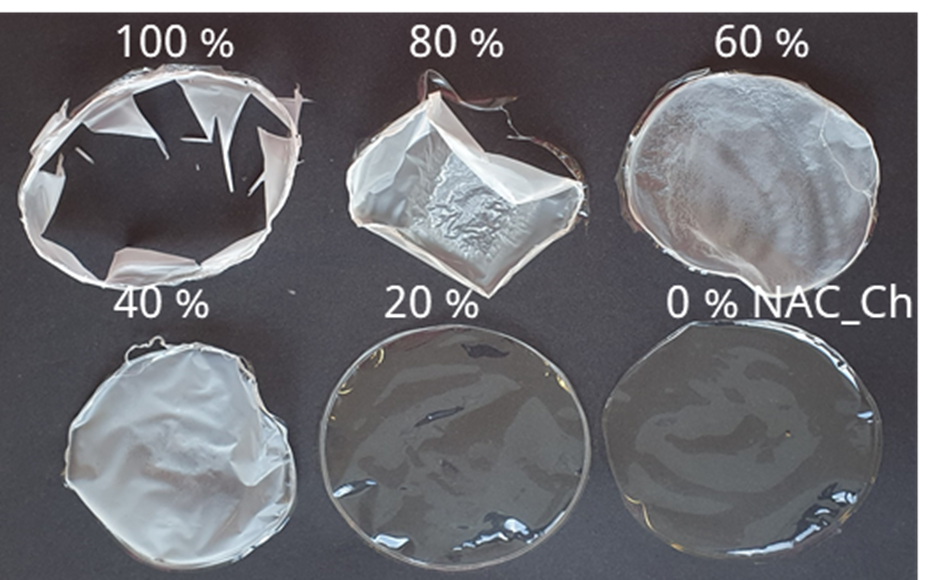
Functionalization was carried out via carbodiimide (EDC/NHS)-mediated coupling of N-acetylcysteine (NAC) or cysteine to chitosan with a degree of deacetylation exceeding 90%. Both the direct modification of chitosan films and the derivatization of dissolved chitosan were investigated. While the functionalization of films was complicated by the limited accessibility of the amino groups within the solid polymer matrix and resulted in an inhomogeneous distribution of thiol groups, the modification of dissolved chitosan enabled the preparation of reproducible conjugates with high thiol contents. The optimized chitosan conjugate achieved a total thiol content of approximately 878 µmol/g, with about 311 µmol/g present as free thiol groups. Due to the high reactivity of the thiol groups, a loss of approximately 20% was observed within two weeks during storage in air; therefore, storage under oxygen-free conditions is recommended. To produce mechanically stable membranes, the addition of at least 70 wt% unmodified chitosan was required (see Figure 1).

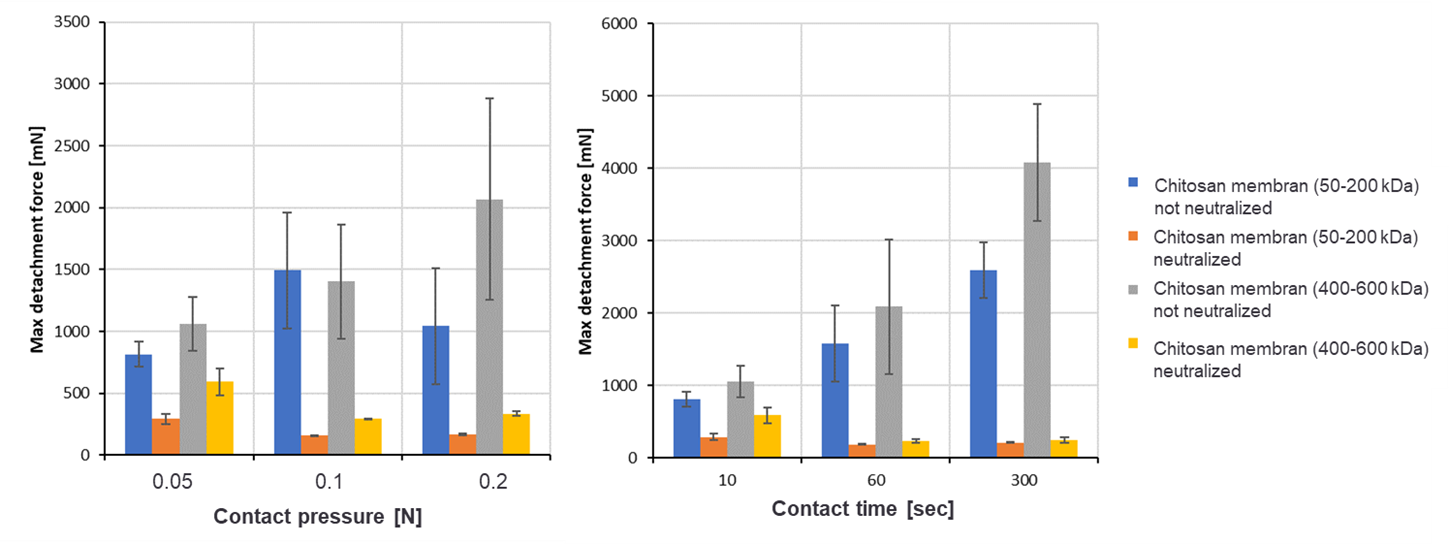
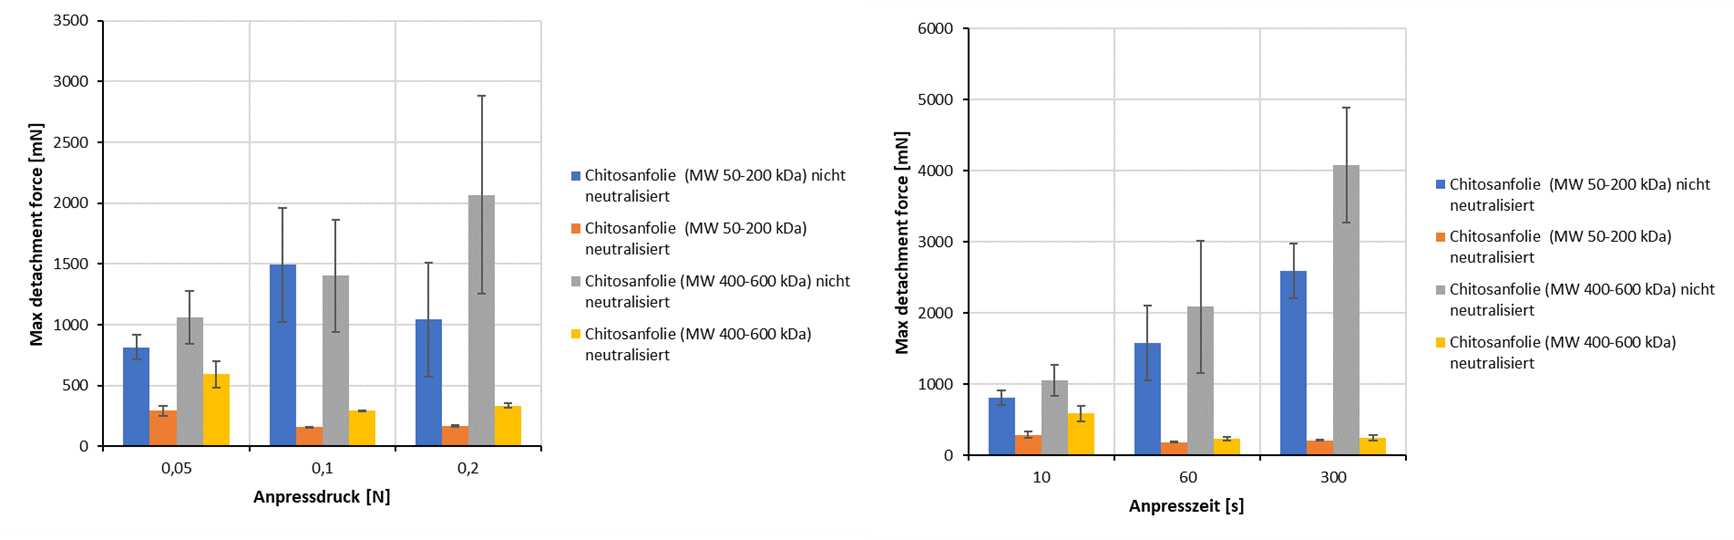
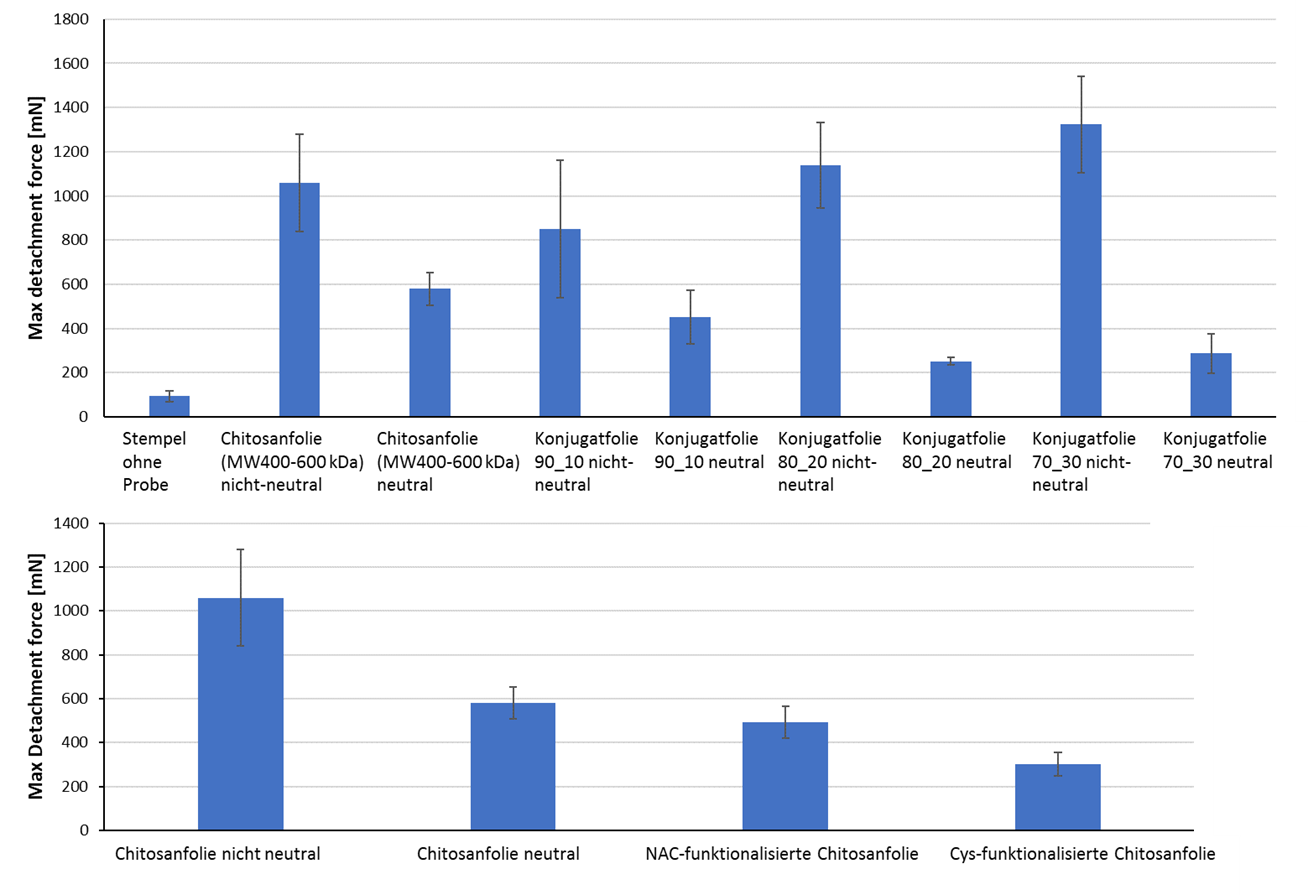
The mucoadhesive properties were investigated using a specially developed test setup on a texture analyzer, with porcine intestinal mucosa serving as the model substrate. The adhesive forces were determined relative to unmodified chitosan. In particular, acid-treated chitosan films exhibited high adhesion forces, which could be specifically influenced by varying the contact pressure and contact time. Neutralized films, on the other hand, did not achieve the target adhesion forces. Even the introduction of thiol groups did not lead to a significant improvement in mucoadhesion under neutral conditions (see Figures 2 and 3).

Although the formation of disulfide bonds between thiol groups and mucin is considered an established mechanism for enhancing mucoadhesion, this effect could not be demonstrated in the present studies. Possible causes under discussion include an insufficient density of reactive thiol groups on the surface and their limited reactivity under physiological conditions.

In summary, it was demonstrated that thiol-modified chitosan materials can be successfully produced. However, the highest adhesion forces were achieved not through chemical functionalization, but through acid-treated chitosan films. For future applications, strategies for stabilizing and controllably neutralizing these highly adhesive materials therefore represent a particularly promising avenue for development.

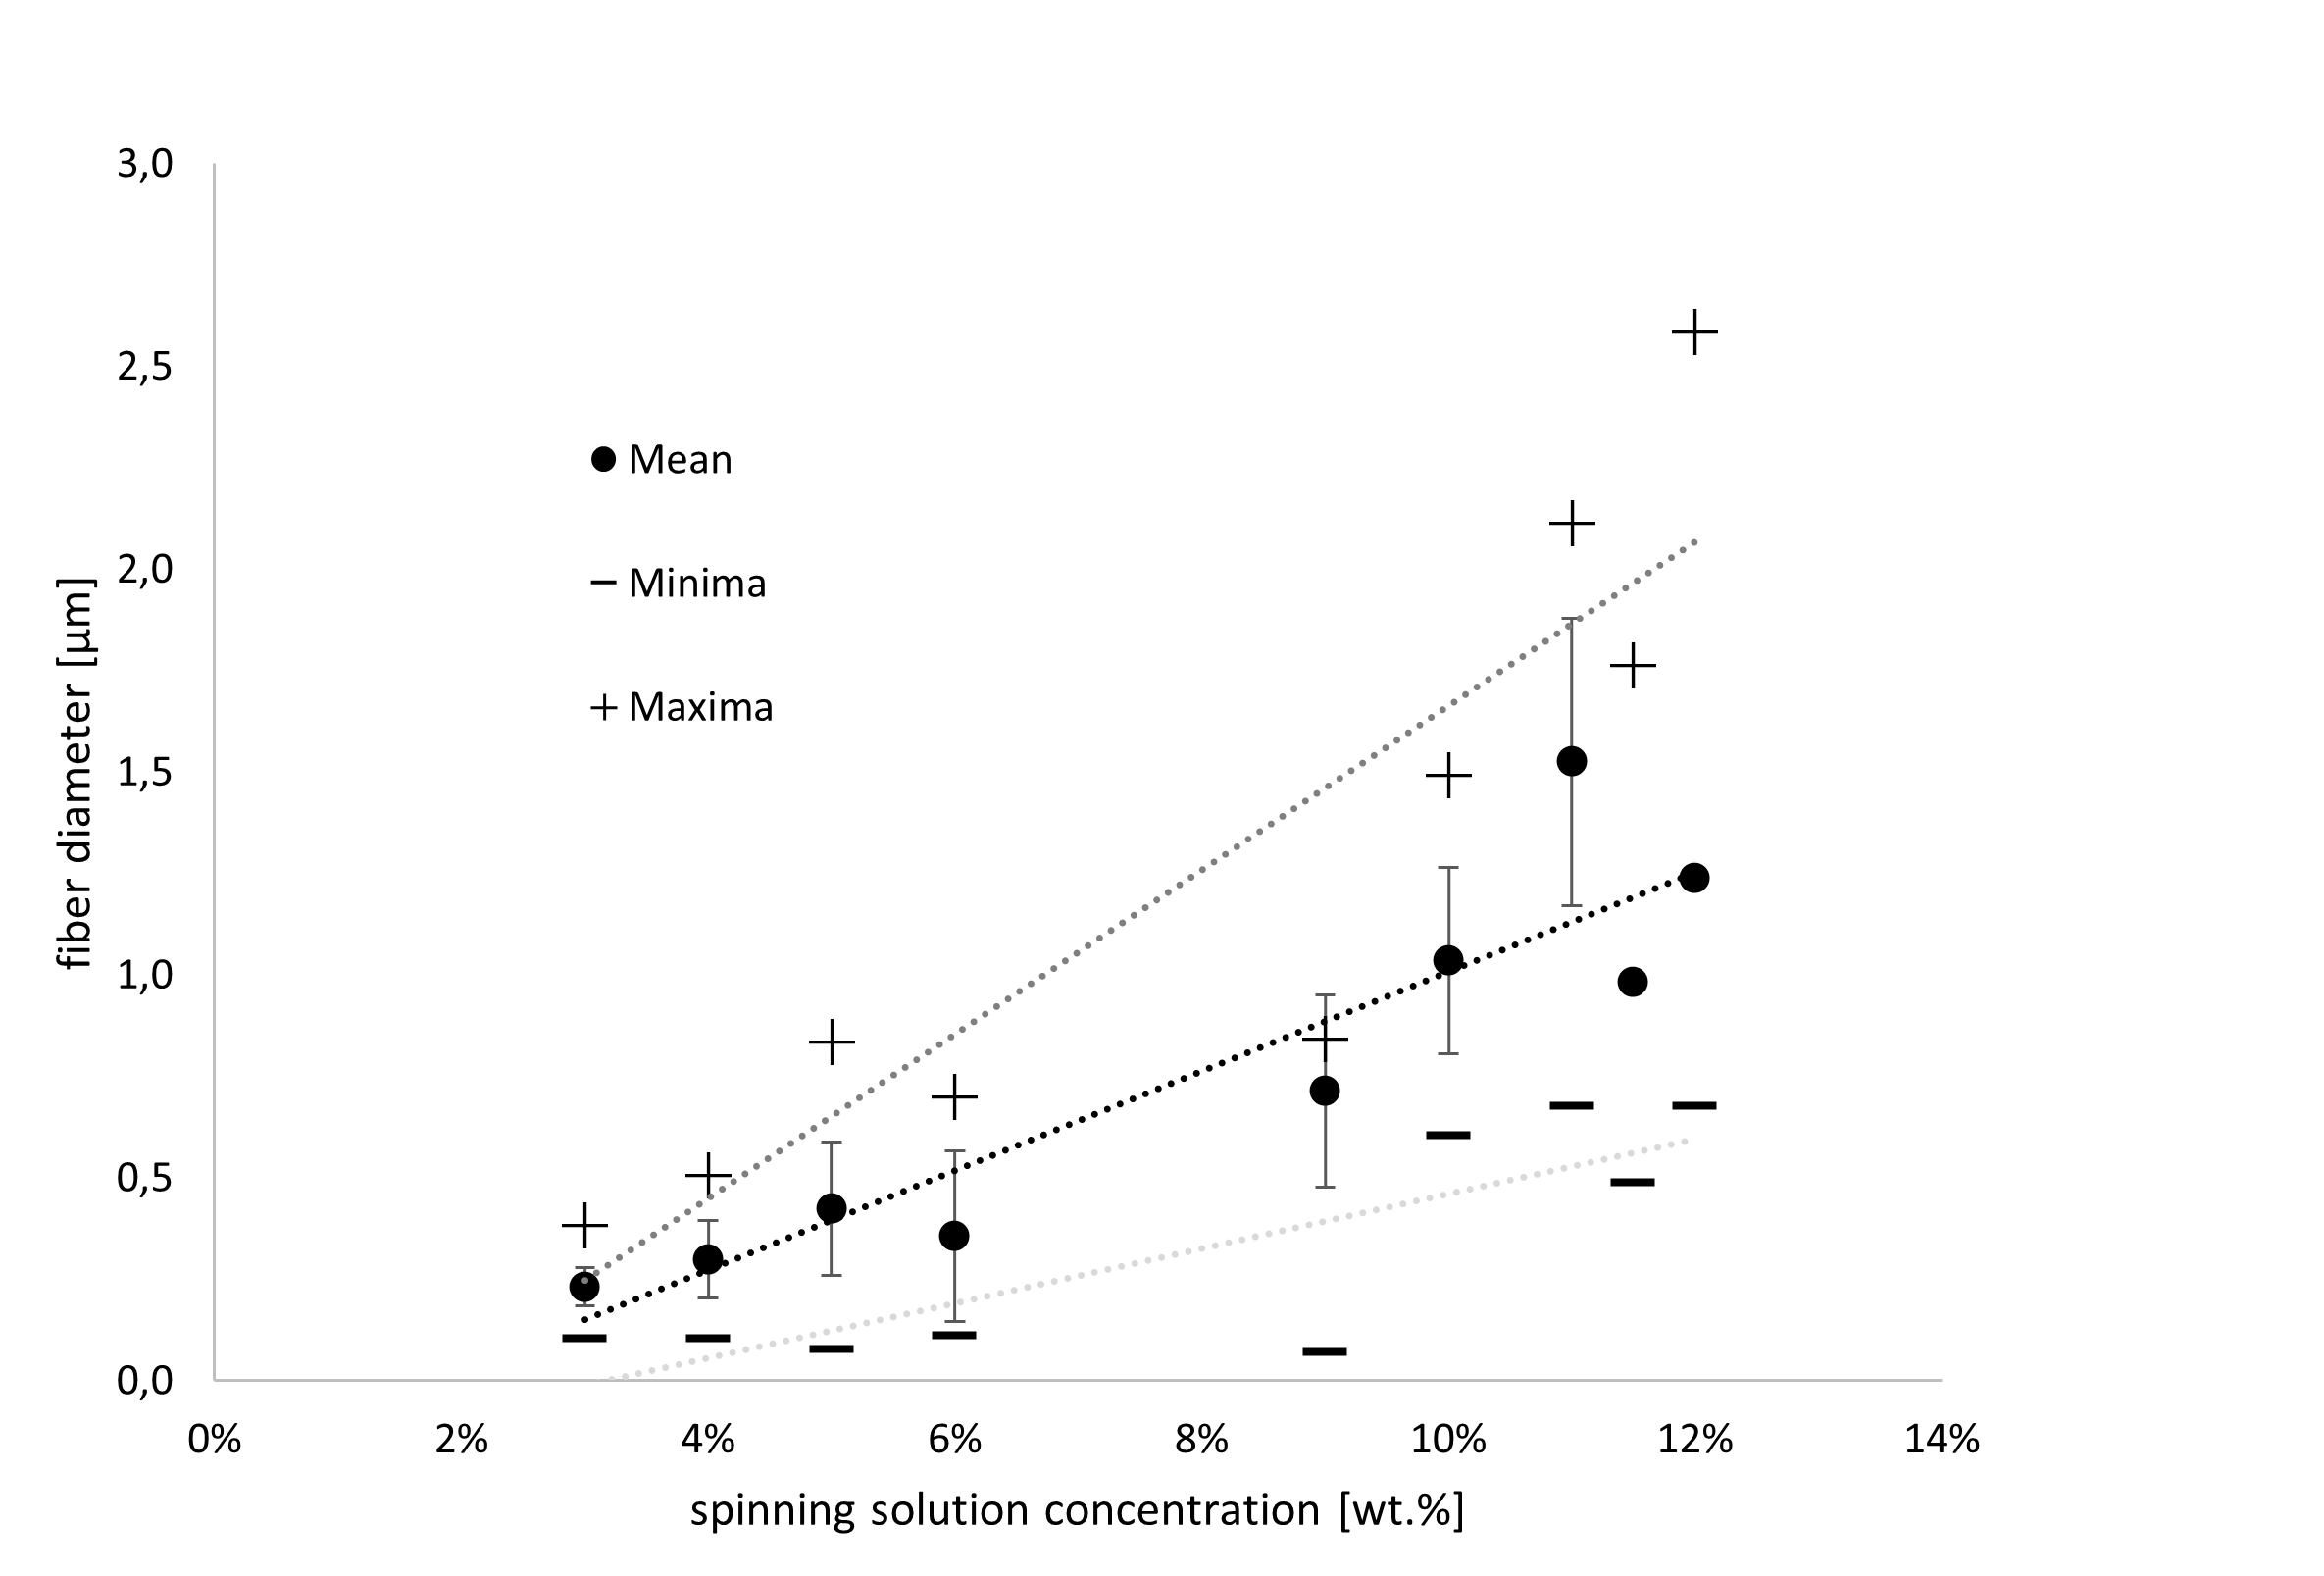
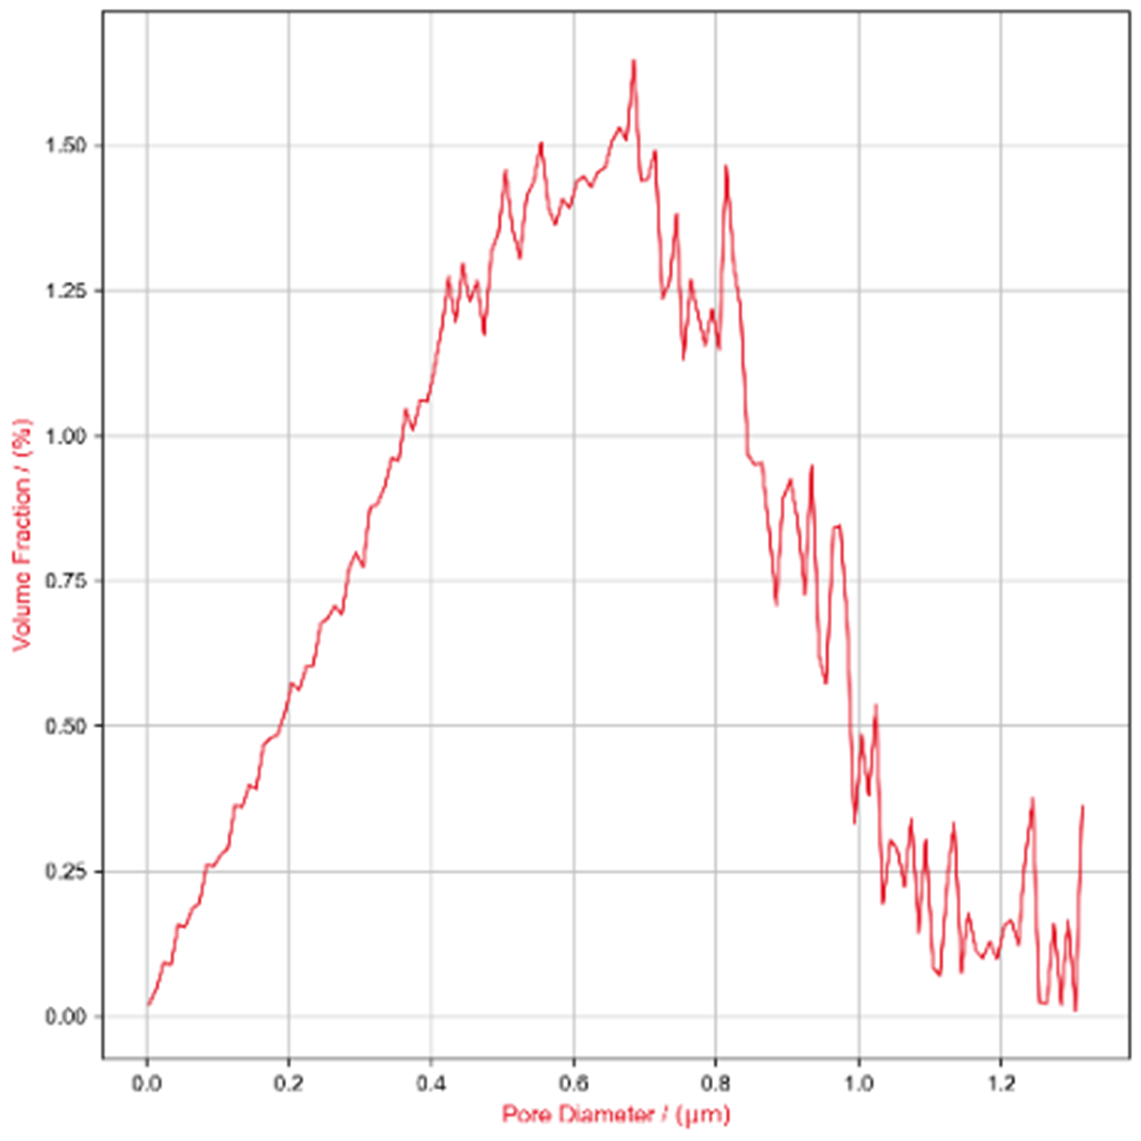
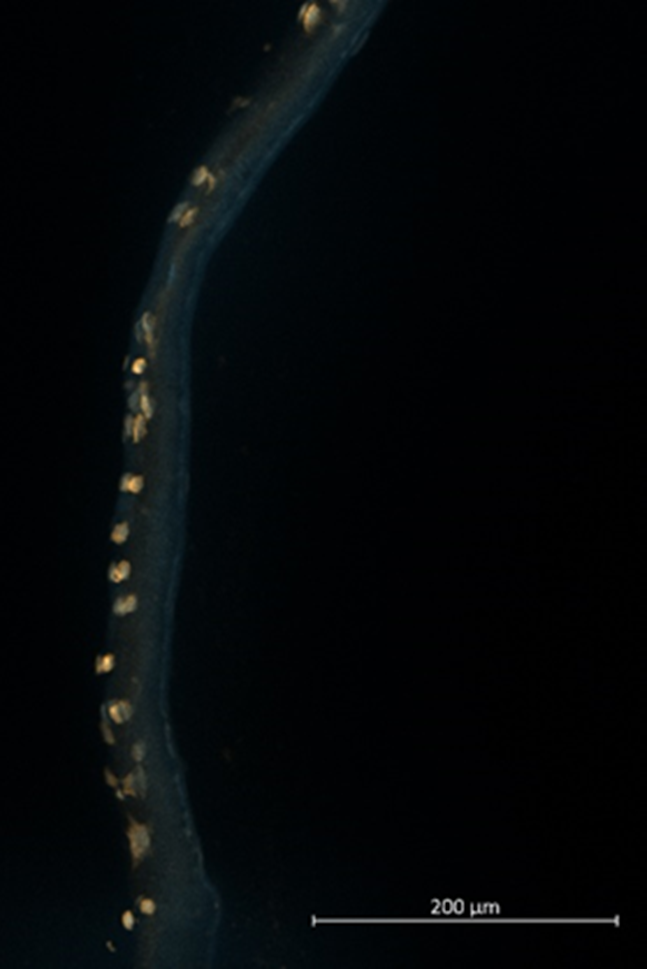
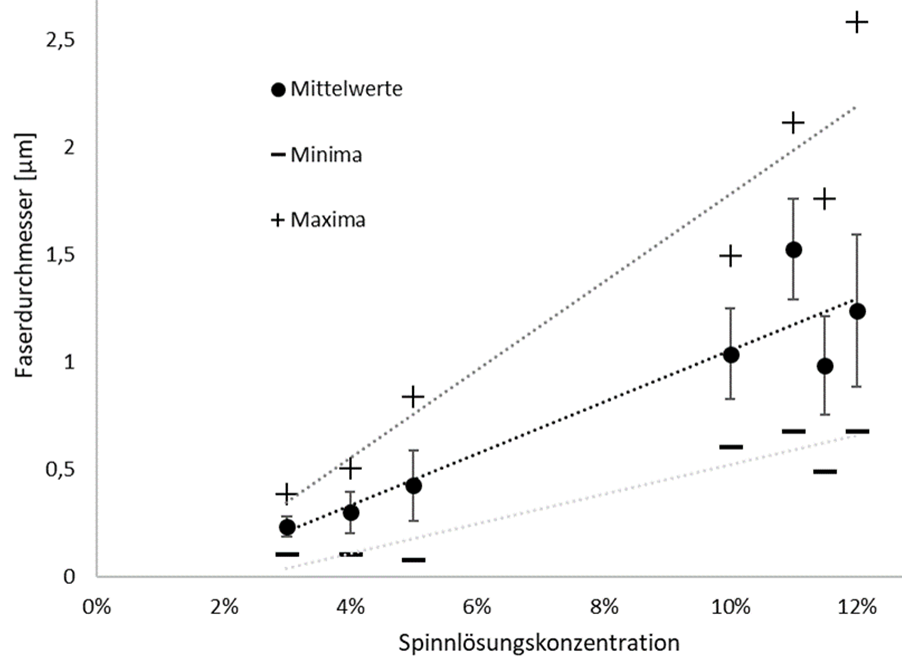
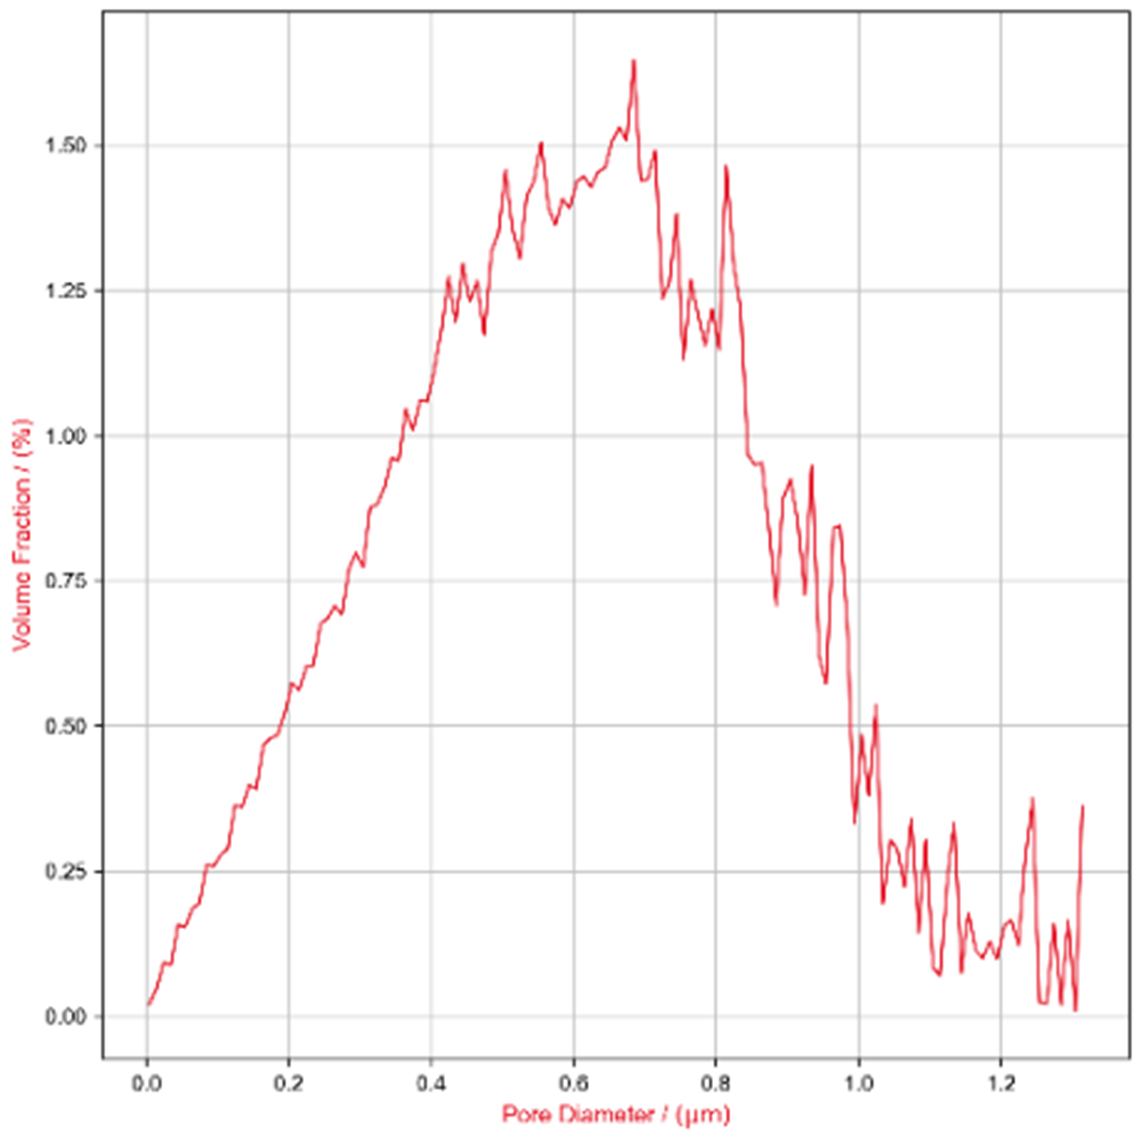
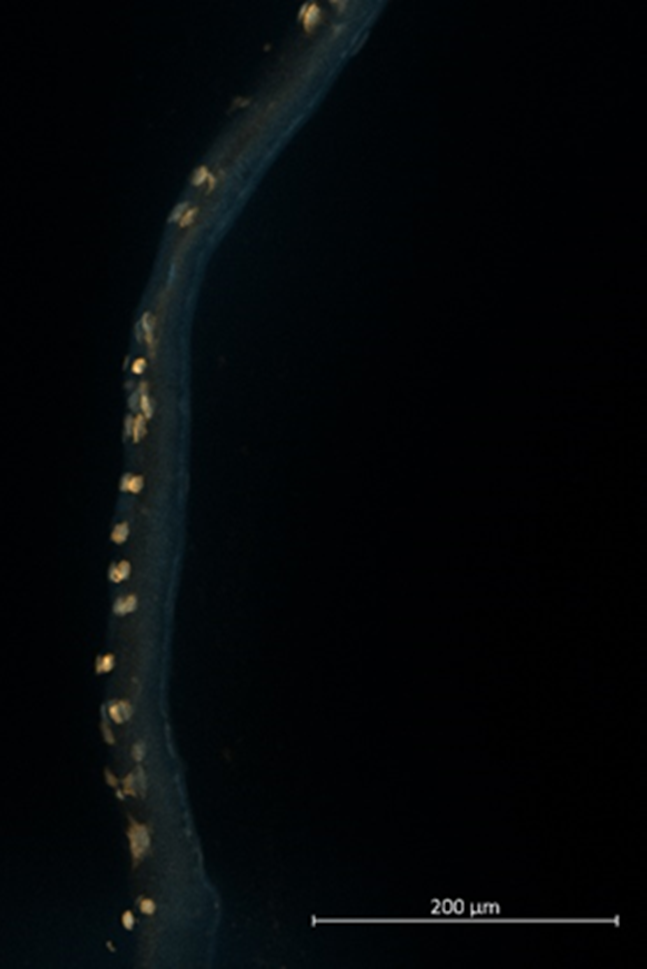
Barrier layer: To create submicroscale pores, the interactions between process and spinning solution parameters as well as fiber diameters were first investigated in detail. The spinning solution concentration (2–15%), the silk fibroin (SF)–polycaprolactone (PCL) ratio (0–100% SF), the influence of salt additives (up to 5 wt-% potassium chloride - KCl), the flow rate (0.5–2 ml/h), and the electric field strength (0–1.5 kV/cm) were systematically varied. It was found that fiber diameters can be specifically reduced, in particular by lowering the flow rate and the spinning solution concentration (Figure 4A) as well as by adding up to 66% SF. Higher SF content and salt additives lead to inhomogeneities in the resulting fiber diameters and shapes, as well as, in some cases, to embrittlement of the membranes. Varying the electric field strength (0–40 kV) also affected the fiber diameters, though only to a very small extent (approx. ± 22 nm); therefore, the preferred solution was selected here based on differences in handling during membrane production. Concentrations below 3% were not spinnable or resulted in irregular strand breaks. Based on these findings, the case group SF:PCL_1:2_3% was selected as the preferred solution. This case group exhibited nearly normally distributed pore sizes with a mean of 613 nm (Figure 4B). Approximately 6% of the pores had a diameter below the target value of 200 nm. To investigate migration behavior, the membranes were mounted in cell culture inserts (Cell-Crown™ inserts) and seeded with gingival epithelial cells for 72 h. After cultivation, cryosections were prepared, and the cytoskeleton and cell nuclei were stained. The barrier function was demonstrated over a period of 72 h (Figure 4C).

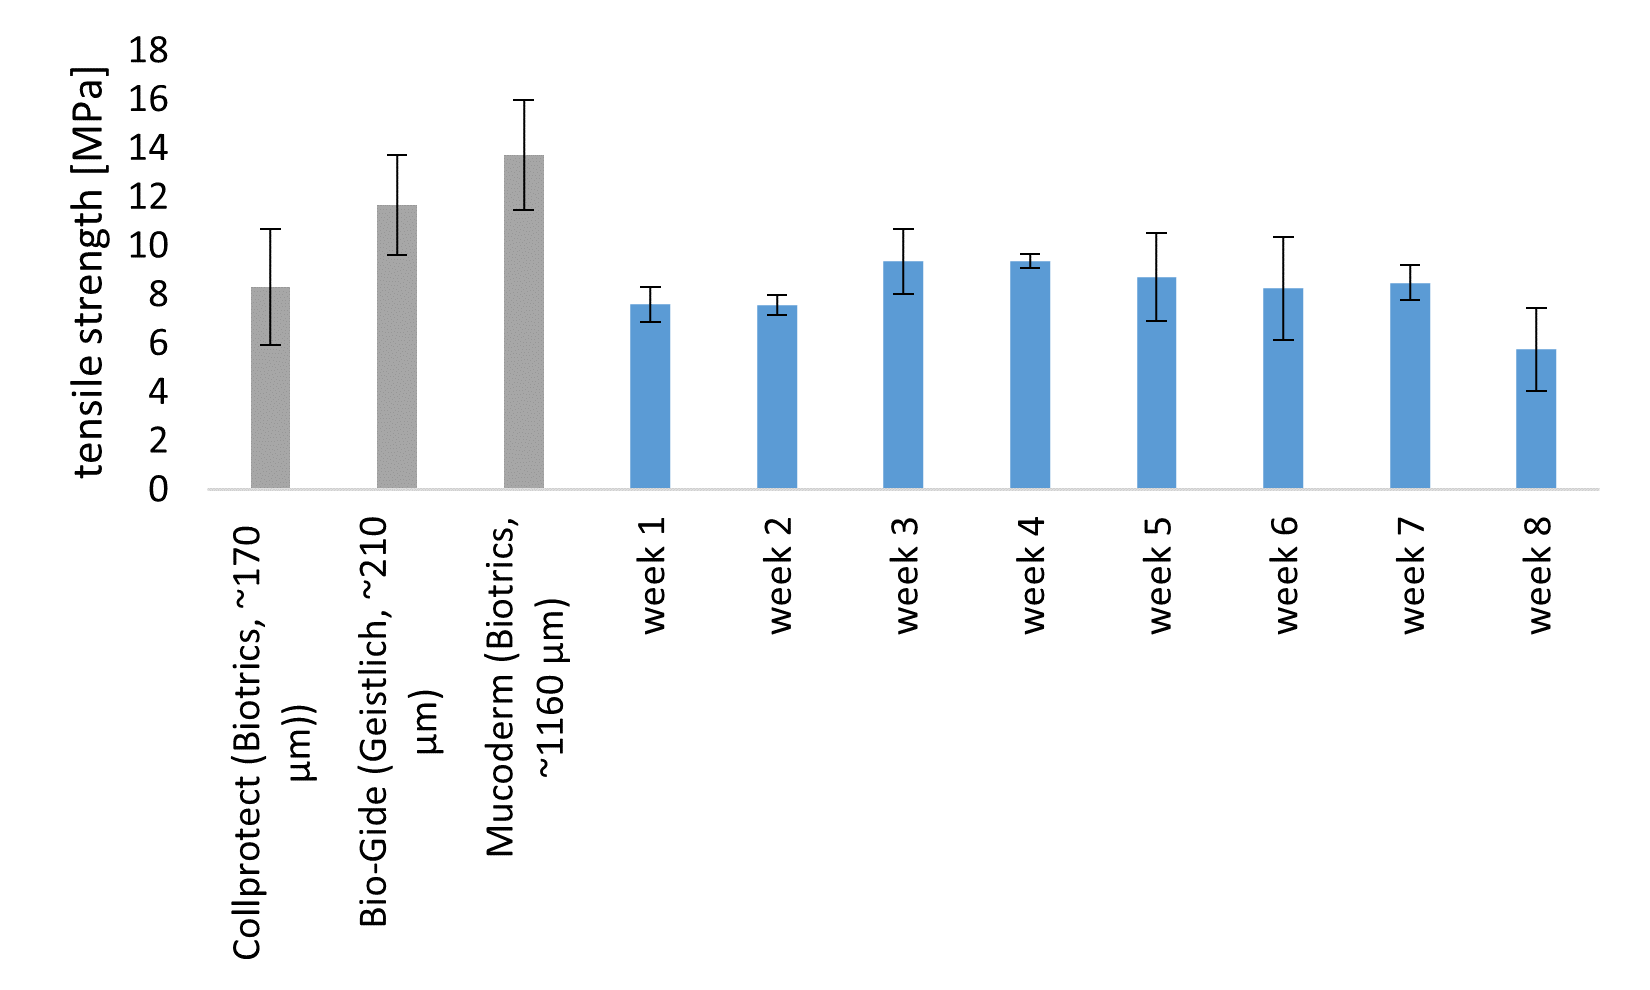
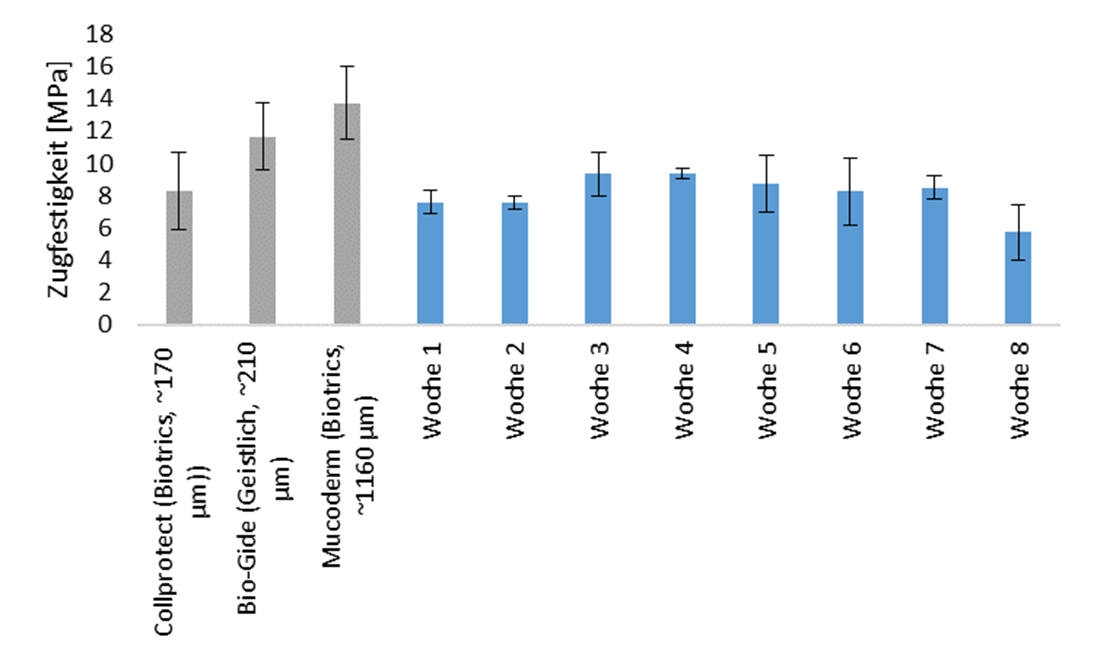
Mineral Layer: To achieve the desired structure of macroporous reinforcement structures, a tricalcium phosphate (TCP)-containing printing paste based on PCL was developed for the FAM. Mineral content of up to 50% was achieved without compromising printability. Using the FAM, constructs with triangular pore geometries were produced, as these offered advantages in terms of surgical handling, particularly with regard to flexibility. The 3D-printed specimens were subjected to enzymatic-catalyzed degradation over an 8-week period and, depending on the degree of degradation, were mechanically characterized in a humid environment and compared with commercially available, non-degraded GBR membranes (BioGuide, CollProtect, Mucoderm). To this end, four test specimens per week were incubated for 8 weeks in a degradation solution (physiological phosphate-buffered saline (PBS) and an enzyme cocktail consisting of protease XIV and lipase). The medium was changed twice each week to prevent the degradation solution from becoming saturated with degradation products. The enzyme concentration was set at 2.5 U/L per enzyme so that both the lipase and protease, considered individually, would reflect the total enzyme concentration in human saliva [9]. This increased enzyme concentration enables rapid degradation while also providing reliable data on the minimum shelf life of the developed GBR membrane in the human oral cavity. Initially, a slight increase in mass and tensile strength in the wet state was observed, which is presumably due to the deposition of salts on the surface (Figure 5). Starting in week 3, a continuous decline in mass and mechanical properties can be observed, although this decline is comparatively minor. Even after 7 weeks, the tensile strength remains in the range of 8 MPa and is thus comparable to the initial strength prior to degradation. Thus, the space-maintaining capacity of the developed GBR membrane was demonstrated for approximately 2 months, which is sufficient for the remodeling of natural bone tissue. The target value of > 5 MPa in a moist environment was maintained throughout the entire degradation period. Furthermore, a comparison was conducted with non-degrading, commercially available GBR membranes, demonstrating the comparability of the developed membrane. In addition, continuous calcium release was detected over the course of the degradation period, which may have a positive effect on bone regeneration.

To evaluate the osteoconductive effect of the mineral layer, the differentiation of bone progenitor cells (mesenchymal stem cells, MSCs) into osteogenic cells was investigated. Based on the staining of calcium deposits in the mineralized tissue (Alizarin Red S staining) and the quantitative analysis of osteogenic marker expression (qPCR of collagen I (Col1), alkaline phosphatase (ALP), osteocalcin (BGLAP), and osteopontin (SPP1)), a positive effect of the membrane developed in the project on bone tissue regeneration was demonstrated. Osteogenic induction was achieved by adding dexamethasone, β-glycerophosphate, and ascorbic acid for 28 days. Differentiation was controlled using MSCs without any material influence.

Summary: As a result of the OsteoMe project, three membrane layers were developed, each of which fulfills essential aspects of the requirements profile for GBR membranes in dentistry. Depending on the acidity of the chitosan as well as the contact time and pressure, the mucoadhesive layer develops adhesive forces in the range of 1 to 4 N, which are comparable to those of established fibrin glues. This enables the membrane to be applied to the defect site in a position-stable manner without the need for additional sutures or pins. The barrier layer is designed with open pores, allowing for the exchange of nutrients and signaling molecules, which can positively influence regeneration. At the same time, it was shown that the pore size is small enough to act as a barrier to rapidly proliferating oral mucosal cells, thereby providing the slow-growing bone tissue cells with sufficient time for regeneration. The 3D-printed mineral layer exhibits sufficiently high mechanical properties in simulated saliva to ensure a space-maintaining function. The tensile strengths achieved are comparable to those of commercially available GBR membranes and show virtually no decline during enzymatic-catalyzed degradation over eight weeks. Furthermore, it was demonstrated that the mineral layer exhibits osteoinductive properties and can thus actively support bone regeneration. Finally, methods were developed to ensure a delamination-free bonding of the individual layers. This allows the layers to be flexibly combined with one another, thereby expanding the range of possible applications.


Acknowledgments: The IGF project 01IF22810N of the Forschungskuratorium Textil e.V. research association was funded by the Federal Ministry for Economic Affairs and Energy through the DLR Project Management Agency as part of the Program for the Promotion of Industrial Collaborative Research (IGF), pursuant to a resolution of the German Bundestag.


Quellenverzeichnis:

[1]         CHOLMAKOW-BODECHTEL, Constanze: Fünfte Deutsche Mundgesundheitsstudie (DMS V). JORDAN, Andreas Rainer (Hrsg.); MICHEELIS, Wolfgang (Hrsg.). Köln : Deutscher Zahnärzte Verlag DÄV, 2016

[2]         CHA, Hyun-Suk ; KIM, Ji-Wan ; HWANG, Jong-Hyun ; AHN, Kang-Min: Frequency of bone graft in implant surgery. In: Maxillofacial plastic and reconstructive surgery 38 (2016), Nr. 1, S. 19

[3]         MOY, Peter K. ; AGHALOO, Tara: Risk factors in bone augmentation procedures. In: Periodon-tology 2000 81 (2019), Nr. 1, S. 76–90

[4]         KNÖFLER, Wolfram ; BARTH, Thomas ; GRAUL, Reinhard ; KRAMPE, Dietmar: Retrospective analysis of 10,000 implants from insertion up to 20 years-analysis of implantations using aug-mentative procedures. In: International journal of implant dentistry 2 (2016), Nr. 1, S. 25

[5]         CABALLÉ-SERRANO, Jordi ; MUNAR-FRAU, Antonio ; ORTIZ-PUIGPELAT, Octavi ; SOTO-PENALOZA, David ; PEÑARROCHA, Miguel ; HERNÁNDEZ-ALFARO, Federico: On the search of the ideal barrier membrane for guided bone regeneration. In: Journal of clinical and experi-mental dentistry 10 (2018), Nr. 5, e477-e483

[6]         JIMÉNEZ GARCIA, J. ; BERGHEZAN, S. ; CARAMÊS, J. M. M. ; DARD, M. M. ; MARQUES, D. N. S.: Effect of cross-linked vs non-cross-linked collagen membranes on bone: A systematic re-view. In: Journal of periodontal research 52 (2017), Nr. 6, S. 955–964

[7]         BUTENSCHÖN, Sina: Prävalenz periimplantärer Entzündungen bei teilbezahnten Patienten nach einer minimalen Beobachtungsdauer von 10 Jahren - eine retrospektive Querschnittsstu-die. Göttingen, Georg-August-Universität zu Göttingen. Dissertation. 2019

[8]         RAKIC, Mia ; GALINDO-MORENO, Pablo ; MONJE, Alberto ; RADOVANOVIC, Sandro ; WANG, Hom-Lay ; COCHRAN, David ; SCULEAN, Anton ; CANULLO, Luigi: How frequent does peri-implantitis occur? A systematic review and meta-analysis. In: Clinical oral investigations 22 (2018), Nr. 4, S. 1805–1816

[9]         CHAUNCEY, Howard Haskell. The chemical composition of human sal

Authors: Lukas Benecke Claudia Dietze Ina Prade Michael Meyer Chokri Cherif

Technische Universität Dresden
Fakultät Maschinenwesen
Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik (ITM)
01062 Dresden

https://tu-dresden.de/mw/itm


FILK Freiberg Institute gGmbH
Meißner Ring 1-5
09599 Freiberg

Deutschland

https://www.filkfreiberg.de/

More entries from TU Dresden, Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik ITM

16.07.2026

OsteoMe: Mehrschichtige Membranen mit raumhaltenden und mucoadhäsiven Eigenschaften für die Knochenaugmentation

Nonwovens Composites Medicine

Abstract

Das im Rahmen der Industriellen Gemeinschaftsforschung (IGF) geförderte Projekt OsteoMe beschäftigt sich mit der Entwicklung einer mehrschichtigen Membran, die mucoadhäsive, zellexkludierende sowie raumhaltende Eigenschaften durch einen materialseitig und strukturell gradierten Schichtaufbau kombiniert. Mit diesem Eigenschaftsprofil in Kombination mit der Verwendung bioresorbierbarer Materialien sollten alle Anforderungen an Guided-Bone-Regeneration (GBR)-Membranen in der Dentalmedizin erfüllt und bestehende Lösungen gezielt verbessert bzw. übertroffen werden. Für die Herstellung wurden das Elektrospinnen mit dem 3D-Druck sowie Oberflächenfunktionalisierungen kombiniert. Im Ergebnis wurden drei Membranschichten entwickelt, die individuell bestimmte Aspekte des Eigenschaftsprofils abbilden und flexibel miteinander kombiniert werden können.

Report

Einleitung: Die Gründe für einen Zahnverlust sind sehr vielfältig, z. B. Traumata, Tumorentfernungen, Karies, oder sehr häufig Parodontitis (bakterielle Zahnfleisch-/Kieferknochenentzündung). In Deutschland leiden etwa 50 – 60 % der Bevölkerung an einem mittelschweren bis schweren Verlauf von Parodontitis, wobei die Inzidenz mit zunehmendem Alter steigt und daher auch in Zukunft mit einem wachsenden Bedarf an künstlichen Zähnen zu rechnen ist [1]. Neben der bei Zahnverlust entstehenden Wurzelkavität können die genannten Ursachen auch zu Verletzungen größerer Bereiche des Kieferknochens führen oder deren Entfernung erforderlich machen. Zudem kommt es zu einer Knochenrückbildung auf Grund der fehlenden mechanischen Belastung des Kiefers, wodurch das Setzen eines Implantates ohne vorherige Rekonstruktion des Knochengewebes unmöglich wird. Da ein Implantat fest im Kieferknochen verankert sein muss, ist deshalb in den genannten Fällen eine vorangehende Knochenaugmentation zwingend notwendig, um die Patienten optimal versorgen zu können. In Deutschland benötigen über 50 % der gesetzten Zahnimplantate eine solche Augmentation [2–4]. Bei diesem Therapieansatz wird ein Knochenersatzmaterial in die Kavität gefüllt und mit einer GBR-Membran abgeschirmt. Die Membran ist essentiell für den Therapieerfolg, da sie primär das Einwachsen von schnell proliferierenden Weichgewebezellen in die Kavität verhindert. Aktuell werden nicht-resorbierbare (z. B.: PTFE, Titan) und resorbierbare (z. B.: Kollagen) GBR-Membranen eingesetzt, die das geforderte Eigenschaftsprofil jedoch nur teilweise abbilden können. Resorbierbare Membranen werden tendenziell bevorzugt, da sie nicht in einer zweiten Operation entfernt werden müssen, die den Therapieerfolg gefährden kann und ein geringeres Infektionsrisiko besitzen. Jedoch erlauben ihre mechanischen Eigenschaften auf Grund der fehlenden Primärstabilität bisher keine raumhaltende Funktion im feuchten Milieu. Daher werden weiterhin auch nicht-resorbierbare GBR-Membranen verwendet [5, 6]. Eine GBR-Membran, die Resorbierbarkeit mit raumhaltenden Eigenschaften anforderungsgerecht kombiniert, existiert noch nicht, was auch durch hohe Revisionsraten von etwa 20 % unterstrichen wird [7, 8].

Im IGF-Projekt OsteoMe wurde die Entwicklung neuartiger, mehrschichtiger GBR-Membranen für die Knochenaugmentation mit einem komplexen, anwendungsorientierten Eigenschaftsprofil angestrebt. Hierzu bündelten die Projektpartner ITM und FILK ihre komplementären Kompetenzen in der Entwicklung elektrogesponnener und mittels additiver Fertigung (Fiber Additive Manufacturing, FAM) gefertigter Biopolymerstrukturen, der Funktionalisierung von Chitosanen sowie der zellbiologischen Charakterisierung. Das im Vorfeld durch Gespräche mit Klinikern und Industrievertretern erarbeitete Eigenschaftsprofil sollte durch einen dreischichtigen Membranaufbau realisiert werden, bestehend aus einer mucoadhäsiven Schicht zur Positionsstabilisierung, einer zellexkludierenden Barriereschicht sowie einer strukturgebenden, mineralisierten Schicht mit definierten Porositäts- und Mineralgradienten zur biomimetischen Abbildung des Knochenübergangs und zur Erzeugung raumhaltender Eigenschaften. Basierend auf den Materialien Polycaprolacton (PCL), Seidenfibroin (SF) und Chitosan (Ch) wurden simulationsgestützte Fertigungsstrategien untersucht, die eine gezielte Einstellung mechanischer, funktioneller und biologischer Eigenschaften ermöglichen.

Ergebnisse:

Mucoadhäsive Schicht: Mucoadhäsive Materialien ermöglichen eine verlängerte Verweildauer an Schleimhäuten und sind daher für zahlreiche medizinische Anwendungen von Interesse. Chitosan gilt aufgrund seiner positiven Ladung und der daraus resultierenden Wechselwirkungen mit negativ geladenen Mucinen als vielversprechendes mucoadhäsives Biopolymer. Zur weiteren Verbesserung der Haftung wurde die kovalente Anbindung thiolhaltiger Verbindungen untersucht, da diese zusätzlich die Ausbildung von Disulfidbrücken mit Mucin ermöglichen.

Die Funktionalisierung erfolgte mittels Carbodiimid (EDC/NHS)-vermittelter Kopplung von N-Acetylcystein (NAC) bzw. Cystein an Chitosan mit einem Deacetylierungsgrad von über 90 %. Sowohl die direkte Modifikation von Chitosanfolien als auch die Derivatisierung von gelöstem Chitosan wurden untersucht. Während die Funktionalisierung von Folien durch die eingeschränkte Zugänglichkeit der Aminogruppen innerhalb der festen Polymermatrix erschwert wurde und eine inhomogene Verteilung der Thiolgruppen zeigte, ermöglichte die Modifikation von gelöstem Chitosan die Herstellung reproduzierbarer Konjugate mit hohen Thiolgehalten. Das optimierte Chitosan-Konjugat erreichte einen Gesamtthiolgehalt von etwa 878 µmol/g, wobei rund 311 µmol/g als freie Thiolgruppen vorlagen. Aufgrund der hohen Reaktivität der Thiolgruppen wurde bei Lagerung an Luft innerhalb von zwei Wochen ein Verlust von etwa 20 % beobachtet, sodass eine Lagerung unter Sauerstoffausschluss empfohlen wird. Für die Herstellung mechanisch stabiler Membranen war die Zugabe von mindestens 70 Gew.-% unverändertem Chitosan erforderlich (s. Abbildung 1).

Die mucoadhäsiven Eigenschaften wurden mithilfe eines speziell entwickelten Prüfaufbaus an einem Texture Analyzer unter Verwendung von Schweinedarmschleimhaut als Modellsubstrat untersucht. Die Haftkräfte wurden relativ zu nicht modifiziertem Chitosan bestimmt. Dabei zeigten insbesondere sauer eingestellte Chitosanfolien hohe Haftkräfte, die sich durch Variation von Anpressdruck und Kontaktzeit gezielt beeinflussen ließen. Neutralisierte Folien erreichten hingegen die angestrebten Haftkräfte nicht. Auch die Einführung von Thiolgruppen führte unter neutralen Bedingungen zu keiner signifikanten Verbesserung der Mucoadhäsion (s. Abbildung 2 und 3).

Obwohl die Ausbildung von Disulfidbrücken zwischen Thiolgruppen und Mucin als etablierter Mechanismus zur Steigerung der Mucoadhäsion gilt, konnte dieser Effekt in den vorliegenden Untersuchungen nicht nachgewiesen werden. Als mögliche Ursachen werden eine zu geringe Dichte reaktiver Thiolgruppen an der Oberfläche sowie deren eingeschränkte Reaktivität unter physiologischen Bedingungen diskutiert.

Zusammenfassend konnte gezeigt werden, dass thiolmodifizierte Chitosanmaterialien erfolgreich hergestellt werden können. Die höchsten Haftkräfte wurden jedoch nicht durch die chemische Funktionalisierung, sondern durch sauer eingestellte Chitosanfolien erzielt. Für eine zukünftige Anwendung stellen daher insbesondere Strategien zur Stabilisierung und kontrollierten Neutralisation dieser hochadhäsiven Materialien einen vielversprechenden Entwicklungsansatz dar.

Barriereschicht: Zur Realisierung submikroskaliger Poren wurden zunächst die Wechselwirkungen zwischen Prozess- und Spinnlösungsparametern sowie Faserdurchmessern detailliert untersucht. Es wurden die Spinnlösungskonzentration (2 – 15 %), das Seidenfibroin (SF)- Polycaprolacton (PCL)-Verhältnis (0 – 100 % SF), der Einfluss von Salzadditiven (bis zu 5 wt-% Kaliumchlorid - KCl), die Flussrate (0,5 – 2 ml/h) und Feldstärke (0 – 1,5 kV/cm) systematisch variiert. Dabei wurde festgestellt, dass insbesondere durch Senkung der Flussrate, der Spinnlösungskonzentration (Abbildung 4 A) sowie die Zugabe von bis zu 66 % SF die Faserdurchmesser gezielt verringert werden können. Höhere SF-Anteile sowie Salzadditive führen zu Inhomogenitäten der entstehenden Faserdurchmesser und ‑formen sowie teilweise zur Versprödung der Membranen. Eine Variation der Feldstärke (0 – 40 kV) führte ebenso zur Beeinflussung der Faserdurchmesser, allerdings nur in sehr kleinen Größenordnungen (ca. ± 22 nm), weshalb hier die Auswahl der Vorzugslösung auf Basis von Handhabungsunterschieden bei der Membranherstellung getroffen wurde. Konzentrationen unter 3 % waren nicht spinnbar oder führten zu unregelmäßigen Strangabbrüchen. Auf Basis der Erkenntnisse wurde die Fallgruppe SF:PCL_1:2_3% als Vorzugslösung ausgewählt. Diese Fallgruppe wies nahezu normalverteilte Porengrößen mit einem Mittelwert von 613 nm auf (Abbildung 4 B). Etwa 6 % der Poren wiesen einen Durchmesser unterhalb des angestrebten Zielwerts von 200 nm auf. Zur Untersuchung des Migrationsverhaltens wurden die Membranen in Zellkultur-Einsätze (CellCrownTM Einsatz) eingespannt und für 72 h mit gingivalen Epithelzellen besiedelt. Nach der Kultivierung wurden Kryoschnitte angefertigt und das Zytoskelett sowie die Kerne der Zellen angefärbt. Die Barrierefunktion konnte über einen Zeitraum von 72 h nachgewiesen werden (Abbildung 4 C).

Mineralschicht: Zum definierten Aufbau makroporöser Verstärkungsstrukturen wurde eine Tricalciumphosophat (TCP)-haltige Druckpaste auf Basis von PCL für das FAM entwickelt. Dabei konnten Mineralgehalte von bis zu 50 % erreicht werden, ohne die Druckbarkeit zu verhindern. Mit dem FAM wurden Konstrukte mit dreieckigen Porengeometrien hergestellt, da diese sich vorteilhaft hinsichtlich der operativen Handhabung, insbesondere hinsichtlich der Flexibilität, auszeichneten. Die 3D-gedruckten Probekörper wurden über 8 Wochen hinweg enzymatisch-katalysiert degradiert und in Abhängigkeit des Degradationsgrades im feuchten Milieu mechanisch charakterisiert sowie mit kommerziell verfügbaren, nicht-degradierten GBR-Membranen (BioGuide, CollProtect, Mucoderm) verglichen. Dafür wurden je Woche vier Probekörper über 8 Wochen in einer Degradationslösung (physiologisch phosphatgepufferte Salzlösung (PBS) und ein Enzymcocktail aus Protease XIV und Lipase) inkubiert. Jede Woche wurden zwei Medienwechsel durchgeführt, um eine Sättigung der Degradationslösung mit Degradationsprodukten zu vermeiden. Die Enzymkonzentration wurde mit 2,5 U/L je Enzym so gewählt, dass sowohl die Lipase als auch Protease allein gesehen die Gesamtheit der Enzymkonzentration im menschlichen Speichel widerspiegeln [9]. Dieses erhöhte Enzymangebot ermöglicht eine zügige Degradation und gleichzeitig eine gesicherte Aussage zur Mindesthaltbarkeit der entwickelten GBR-Membran im menschlichen Mundraum. Initial wurde eine leichte Erhöhung der Masse und Zugfestigkeit im feuchten Zustand beobachtet, was vermutlich auf die Abscheidung von Salzen auf der Oberfläche zurückzuführen ist (Abbildung 5). Ab Woche 3 ist ein kontinuierlicher Rückgang der Masse und Mechanik zu beobachten, der jedoch vergleichsweise gering ausfällt. Auch nach 7 Wochen ist die Zugfestigkeit weiterhin im Bereich von 8 MPa und damit vergleichbar mit der initialen Festigkeit vor der Degradation. Somit wurde die raumhaltende Fähigkeit der entwickelten GBR-Membran für ca. 2 Monate nachgewiesen, was für eine Remodellierung der natürlichen Knochensubstanz ausreichend ist. Der Zielwert von > 5 MPa im feuchten Milieu wurde über den gesamten Degradationszeitraum aufrechterhalten. Weiterhin wurde ein Vergleich mit nicht-degradierten kommerziell verfügbaren GBR-Membranen durchgeführt, die eine Vergleichbarkeit der entwickelten Membran aufzeigt. Zusätzlich konnte über den Zeitraum der Degradation eine kontinuierliche Calciumfreisetzung nachgewiesen werden, die sich positiv auf die Knochenregeneration auswirken kann.

Zur Überprüfung der osteokonduktiven Wirkung der Mineralschicht, wurde die Differenzierung von Knochenvorläuferzellen (mesenchymale Stammzellen MSC) in Richtung osteogene Zellen untersucht. Anhand der Färbung von Calcium-Ablagerungen im mineralisierten Gewebe (Alizarinrot-S-Färbung) und der quantitativen Analyse der osteogenen Marker-Expression (qPCR von Kollagen I (Col1,) Alkalische Phosphatase (ALP), Osteocalcin (BGLAP) und Osteopontin (SPP1)) konnte ein positiver Einfluss der im Projekt entwickelten Membran auf die Regeneration des Knochengewebes nachgewiesen werden. Die osteogene Induktion erfolgte mithilfe der Zugabe von Dexamethason, ß-Glycerophosphat und Ascorbinsäure für 28 Tage. Die Differenzierungskontrolle erfolgte mittels MSC ohne Materialeinfluss.

Zusammenfassung: Im Ergebnis des Projekts OsteoMe konnten drei Membranschichten entwickelt werden, die jeweils essentielle Aspekte des Anforderungsprofils an GBR-Membranen für die Dentalmedizin erfüllen. Die mucoadhäsive Schicht entwickelt in Abhängigkeit vom sauren Charakter des Chitosans sowie von Anpresszeit und -druck Haftkräfte im Bereich von 1 bis 4 N, die mit etablierten Fibrinklebern vergleichbar sind. Dadurch wird eine positionsstabile Applikation der Membran an der Defektstelle ermöglicht, ohne dass zusätzliches Nahtmaterial oder Pins erforderlich sind. Die Barriereschicht ist offenporig gestaltet, sodass ein Nähr- und Botenstoffaustausch möglich ist, was die Regeneration positiv beeinflussen kann. Gleichzeitig wurde gezeigt, dass die Porengröße ausreichend klein ist, um als Barriere für schnell proliferierende Mundschleimhautzellen zu wirken und so den langsam wachsenden Knochengewebszellen ausreichend Zeit für die Regeneration bereitzustellen. Die 3D-gedruckte Mineralschicht weist ausreichend hohe mechanische Eigenschaften in simuliertem Speichel auf um eine raumhaltende Funktion zu gewährleisten. Dabei sind die erzielten Zugfestigkeiten vergleichbar zu kommerziell verfügbaren GBR-Membranen und weisen nahezu keine Abnahme während einer enzymatisch-katalysierten Degradation über acht Wochen auf. Zudem konnte gezeigt werden, dass die Mineralschicht osteoinduktive Eigenschaften aufweist und so die Knochenregeneration aktiv unterstützen kann. Abschließend wurden Methoden entwickelt, die eine delaminationsfreie Verbindung der Einzelschichten gewährleisten. Dabei können die Schichten flexibel miteinander kombiniert und so das erzielbare Anwendungsspektrum erweitert werden.

Danksagung: Das IGF-Vorhaben 01IF22810N der Forschungsvereinigung Forschungskuratorium Textil e.V. wurde über den DLR Projektträger im Rahmen des Programms zur Förderung der Industriellen Gemeinschaftsforschung (IGF) vom Bundesministerium für Wirtschaft und Energie aufgrund eines Beschlusses des Deutschen Bundestages gefördert.


Quellenverzeichnis:

[1]         CHOLMAKOW-BODECHTEL, Constanze: Fünfte Deutsche Mundgesundheitsstudie (DMS V). JORDAN, Andreas Rainer (Hrsg.); MICHEELIS, Wolfgang (Hrsg.). Köln : Deutscher Zahnärzte Verlag DÄV, 2016

[2]         CHA, Hyun-Suk ; KIM, Ji-Wan ; HWANG, Jong-Hyun ; AHN, Kang-Min: Frequency of bone graft in implant surgery. In: Maxillofacial plastic and reconstructive surgery 38 (2016), Nr. 1, S. 19

[3]         MOY, Peter K. ; AGHALOO, Tara: Risk factors in bone augmentation procedures. In: Periodon-tology 2000 81 (2019), Nr. 1, S. 76–90

[4]         KNÖFLER, Wolfram ; BARTH, Thomas ; GRAUL, Reinhard ; KRAMPE, Dietmar: Retrospective analysis of 10,000 implants from insertion up to 20 years-analysis of implantations using aug-mentative procedures. In: International journal of implant dentistry 2 (2016), Nr. 1, S. 25

[5]         CABALLÉ-SERRANO, Jordi ; MUNAR-FRAU, Antonio ; ORTIZ-PUIGPELAT, Octavi ; SOTO-PENALOZA, David ; PEÑARROCHA, Miguel ; HERNÁNDEZ-ALFARO, Federico: On the search of the ideal barrier membrane for guided bone regeneration. In: Journal of clinical and experi-mental dentistry 10 (2018), Nr. 5, e477-e483

[6]         JIMÉNEZ GARCIA, J. ; BERGHEZAN, S. ; CARAMÊS, J. M. M. ; DARD, M. M. ; MARQUES, D. N. S.: Effect of cross-linked vs non-cross-linked collagen membranes on bone: A systematic re-view. In: Journal of periodontal research 52 (2017), Nr. 6, S. 955–964

[7]         BUTENSCHÖN, Sina: Prävalenz periimplantärer Entzündungen bei teilbezahnten Patienten nach einer minimalen Beobachtungsdauer von 10 Jahren - eine retrospektive Querschnittsstu-die. Göttingen, Georg-August-Universität zu Göttingen. Dissertation. 2019

[8]         RAKIC, Mia ; GALINDO-MORENO, Pablo ; MONJE, Alberto ; RADOVANOVIC, Sandro ; WANG, Hom-Lay ; COCHRAN, David ; SCULEAN, Anton ; CANULLO, Luigi: How frequent does peri-implantitis occur? A systematic review and meta-analysis. In: Clinical oral investigations 22 (2018), Nr. 4, S. 1805–1816

[9]         CHAUNCEY, Howard Haskell. The chemical composition of human saliva. 1955.

Authors: Lukas Benecke Claudia Dietze Ina Prade Michael Meyer Chokri Cherif

Technische Universität Dresden
Fakultät Maschinenwesen
Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik (ITM)
01062 Dresden

https://tu-dresden.de/mw/itm


FILK Freiberg Institute gGmbH
Meißner Ring 1-5
09599 Freiberg

Deutschland

https://www.filkfreiberg.de/


More entries from TU Dresden, Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik ITM

15.07.2026

Development of a weaving technology for the integral production of nonwoven thermally active fabrics with heating functionality

Fabrics Textile machinery Technical Textiles Smart Textiles

Abstract

Within the framework of the IGF project 01IF22817N, a novel weaving technology was developed for the integral production of highly efficient nonwoven thermally insulating fabrics with an integrated heating function. The objective of the project was to overcome the technological limitations of conventional quilted structures, particularly the occurrence of thermal bridges at seam locations and the high manufacturing effort associated with multi-stage production chains. The key innovation is a modular retrofit system that, for the first time, enables the automated inline preparation (cutting, joining, and feeding) and reliable integration of bulky nonwoven strips as weft material on rapier weaving machines.

To withstand the inertial forces acting during weft insertion, the nonwoven material is bonded to a load-bearing auxiliary yarn by means of ultrasonic welding. Based on validated MATLAB finite element simulations, a multilayer offset-chamber structure was developed that ensures the continuity of the insulation layer while minimizing thermal conduction paths. The Jacquard-based manufacturing process further enables the concealed integration of heating elements and binding warp yarns into the face layers through the targeted application of complementary weave structures.

Validation using functional prototypes demonstrated a significant improvement in thermal insulation performance, achieving a 33.9% increase compared with conventional quilted structures. Surface temperature homogeneity was substantially enhanced, with the temperature range reduced from 12.6 K to below 4 K. The developed technology offers considerable potential for the cost-effective production of highly functional insulating materials for sportswear, outdoor applications, and automotive systems.

Report

As part of the IGF project 01IF22817N (Nonwoven Thermo-Fabric), ITM carried out the development of advanced woven architectures and weave constructions for integrally woven insulation structures characterized by high design flexibility and a maximized volume of entrapped air. Furthermore, ITM developed the required preparation and feeding unit for the processing and the insertion of nonwoven strips in weft direction into the weaving process.

Introduction

Insulation structures are widely used in the apparel sector, particularly in sportswear and outdoor products, and form the basis for numerous leisure activities. Owing to the high demands placed on comfort and thermal insulation performance, consumers are willing to pay premium prices for functional garments intended for activities such as hiking, skiing, and horseback riding. As a result, this market segment represents a significant contributor to the overall performance of the German apparel industry [1]. Beyond clothing applications, insulation structures also play an important role in technical sectors such as the automotive industry, where they are used in roof liners and cabin insulation systems.

The prevailing construction principle for bulky thermal insulation materials in apparel applications is based on quilted structures. Their production involves a complex, multi-stage process chain comprising the manufacture of insulation, outer shell, and lining materials, textile printing and finishing, quilting, and garment assembly [2]. However, these structures exhibit an inherent design-related disadvantage that prevents the full exploitation of the insulation potential of the individual components. The quilting seams required to ensure structural integrity create locally compressed regions which, according to the principles of heat transfer, act as thermal bridges and reduce the overall insulation performance. Depending on stitch density, the thermal transmittance coefficient can increase by up to 40 % [3]. This loss in insulation efficiency is typically compensated by increased material consumption.

Furthermore, quilting seams introduce visible interruptions across the fabric surface, substantially limiting design flexibility and product customization. Various approaches, such as spacer quilting, attempt to mitigate the compression of the insulation layer by reducing thread tension during the quilting process and bridging greater material thicknesses. However, these methods achieve only a limited reduction in thermal transmittance, typically in the range of 10–14 % [4]. In addition, aesthetic considerations remain largely unaddressed.

To enhance thermal insulation performance, increase design freedom, and reduce the complexity of conventional manufacturing processes, the present research project fundamentally re-evaluated both the structural design and production of insulation materials. By implementing an integral weaving process capable of incorporating all relevant material components and by developing a structural architecture and yarn arrangement that simultaneously ensure structural integrity and enable visually appealing, highly customizable designs, it was possible to significantly reduce thermal transmittance and substantially improve the performance of textile insulation structures.

Objectives

The objective of the project was the simulation-based design and development of chambered insulation structures in combination with an advanced weaving process that enables the inline integration of high-volume nonwoven strips with minimal permanent structural deformation while simultaneously incorporating a textile heating structure into the woven architecture. To achieve this objective, a thermodynamic design methodology was established, from which the arrangement of the yarn systems and the geometric configuration of the unit cells were derived. This approach enabled the identification and analysis of thermal conduction paths and facilitated the design of insulation chambers in such a way that the nonwoven strips remained largely uncompressed within the structure (Figure 1).

A systematic process chain for weave development was established, allowing the face layers to be patterned through Jacquard weaving while simultaneously ensuring the controlled guidance of the binding warp yarns required to connect the individual layers. In addition, binding solutions were developed to achieve both an aesthetically appealing integration of the binding warp yarns into the face layers and the concealed incorporation of the heating structure, masking it invisible from the fabric surface.

For the integration of nonwoven strips in weft direction, a modular preparation and feeding unit was developed. This system enables the processing of nonwoven material by cutting it into strips corresponding to the dimensions of the chamber geometry, modifying them to withstand the tensile loads occurring during weft insertion, and subsequently presenting them to the rapier system for insertion into the weaving shed.

The produced functional structures were validated qualitatively based on visual assessment criteria and through the identification of thermal bridges using infrared thermography. Quantitative evaluation was performed by determining the thermal transmittance coefficient using the Guarded Hot Plate method and comparing the results with those obtained from a conventional quilted reference structure. The developed insulation structures were manufactured on a Jacquard rapier weaving machine equipped with the modular preparation and feeding unit, thereby demonstrating the technical feasibility of the proposed process and structure concept.

Results

Process Chain for the Integral Manufacturing of Nonwoven Thermo-Fabrics

The integral production of chambered insulation structures is based on a novel approach that combines the previously separate process steps of fabric manufacturing, insulation integration (quilting), and functional integration (heating) into a single automated weaving process. The process chain developed at ITM enables the production of complex multilayer chambered structures with enhanced thermodynamic properties while simultaneously providing a high degree of design flexibility. The development process begins with the specification of material parameters, including yarn fineness and insulation characteristics, as well as target values for thermal transmittance and heating performance. Based on these requirements, a simulation-driven thermodynamic design is performed using a finite element heat conduction model implemented in MATLAB. This model allows the determination of the optimal geometric arrangement of the layers, such as offset chamber structures for minimizing thermal bridges, as well as the optimal positioning of integrated heating elements.

Structural and weave development are carried out digitally using the specialized textile design software EAT DesignScope Victor. The overall structure is divided into functional zones, including edge areas, patterned face layers, and binding warp zones. A key technological challenge is the synchronization of the weave combinations of the upper and lower layers with the trajectories of the binding warp yarns to ensure the formation of stable chambers for the integration of nonwoven strips. Through the use of complementary weave structures, both the binding points of the binding warp yarns and the integrated heating yarns can be visually concealed within the face layers.

A central element of the process chain is the automated inline preparation of the insulation material. The nonwoven material, supplied in roll form, is slit longitudinally, cut to length, and permanently bonded to a load-bearing auxiliary yarn by ultrasonic welding. This reinforcement is essential for safely withstanding the inertial forces acting during weft insertion on the rapier weaving machine and for preventing permanent deformation and necking of the nonwoven material. During the integral weaving process, all components, including the face layers, binding warp yarns, preassembled nonwoven strips, and heating yarns, are combined into a single structure. Precise control of weaving machine parameters, particularly shed closing timing and heald frame stroke, ensures the low-compression integration of the hig-bulk nonwoven strips into the fabric chambers.

Simulation-Based Thermodynamic Design of the Structures

The development of the insulation structure required a precise thermodynamic design of the multilayer offset chamber structures. The objective of the simulations was to determine heat transfer and heating performance while accounting for the complex interactions between the constituent materials. For this purpose, a two-dimensional steady-state finite element heat conduction model was implemented in MATLAB using the PDE Toolbox. The model was based on the steady-state heat conduction equation, with material-specific thermal conductivities assigned to the geometrically defined regions representing nonwoven insulation, face layers, and binding zones.

The primary objective of the simulation was to optimize the arrangement of layers and the positioning of the heating structure in order to minimize heat losses and maximize surface temperature homogeneity. Local heat fluxes were calculated using Fourier’s law, and the effective thermal transmittance coefficient was determined across the width of the representative unit cell. The fully parametric simulation environment enabled systematic variation of layer thicknesses, chamber widths, and the number and arrangement of insulation layers.

The numerical analyses revealed that heat transfer in conventional structures predominantly occurs through the binding regions, resulting in non-uniform temperature distributions. By implementing an offset arrangement of the insulation chambers, these direct heat conduction paths were effectively interrupted, thereby minimizing thermal bridges. Validation of the model was achieved through comparison of experimentally measured thermal resistances with calculated values. Iterative adjustment of structure- and process-related parameters, particularly those associated with layer contact and compression effects, resulted in a highly accurate model with a maximum deviation of only 2 %. A two-layer offset arrangement of the nonwoven strips was identified as the optimal solution and subsequently served as the basis for the weave design.

Structural and Weave Development for Multilayer Chambered Fabrics

The transfer of thermodynamic requirements into a manufacturable textile structure was achieved through the systematic organization of yarn systems and the development of a modular weave architecture. Using EAT DesignScope Victor, a color-coded design image was created and divided into functional zones that served as the basis for assigning the complex multilayer binding patterns.

A total of 5,172 warp yarns supplied from two separate warp beams were incorporated into the developed insulation structures. The fabric width was divided into four functional regions: edge zones for fabric stabilization and weft fixation, patterned regions for the upper and lower face layers, and binding warp regions responsible for layer connection and positioning (Figure 2). This modular organization enabled independent modification of design elements and binding warp trajectories without requiring regeneration of the complete Jacquard control file.

A key aspect of the weave development was the design of the binding warp paths, which ensure both structural integrity and chamber formation for nonwoven integration. The binding warp yarns were supplied separately from a creel and arranged in pairs at intervals of 4 cm, corresponding to the intended width of the nonwoven strips.

To minimize thermal bridging, a two-layer offset chamber arrangement was developed. This required a modified binding warp configuration in which the yarns are guided above, between, or below the insulation layers depending on their position within the structure. Through systematic optimization of the binding regions, surface irregularities and out-of-plane displacement of weft yarns were minimized (Figure 3).

To satisfy the high aesthetic requirements of sportswear and outdoor applications, strategies for concealing the functional components were implemented. Float-dominated weave structures, such as 4/1 satin, effectively masked the binding points of the binding warp yarns (Figure 4). Similarly, complementary weave constructions were employed for the integration of the heating structure. Conductive heating yarns were bound to the inner side of the body-facing layer, while opposite twill weaves enabled the heating yarns to be concealed beneath the surface weft yarns, rendering them invisible from the exterior.

The developed weave system was validated using four functional prototypes ranging from simple single-layer structures to highly complex multilayer fabrics with independently patterned face layers, offset insulation chambers, and integrated heating functionality.

Design and Development of the Nonwoven Integration Module

The objective of the engineering development was the realization of a modular system for the automated inline integration of nonwoven strips into chambered woven structures. A systematic design process based on VDI 2221/2222 was applied, including a detailed analysis of the available installation space around the rapier weaving machine and the geometry of the weaving shed.

The system was divided into functional modules corresponding to the process steps of feeding, cutting, joining, presentation and insertion. Circular blade cutting was identified as the preferred solution for cutting the nonwoven roll material into strips because, unlike scissors or ultrasonic cutting systems, it does not permanently compact the material edges and therefore preserves the insulation performance. Length cutting is performed using a specially designed guillotine cutter that facilitates insertion of the voluminous strips into the weaving shed.

A key technological innovation of the module is the reinforcement of the nonwoven material. To withstand the inertial forces occurring during weft insertion at machine speeds of up to 200 rpm, a load-bearing auxiliary yarn is permanently bonded to the nonwoven strip using ultrasonic welding. The resulting nonwoven-yarn composite is subsequently stored in a meander-shaped accumulator, enabling nearly resistance-free outlet during insertion and minimizing mechanical stress on the weld seam.

For precise transfer to the rapier system, the original weft presentation mechanism of the weaving machine was modified with specially designed guide elements. These ensure twist-free guidance of the nonwoven strip and reliable transfer to the rapier gripper.

Technological Implementation and Inline Production of Functional Prototypes

The developed technology was implemented on a Dornier PTS 4/J rapier weaving machine equipped with a Stäubli UNIVAL 100 Jacquard machine and the newly developed nonwoven preparation and integration module. A major focus of the technological trials was the synchronization of the individual process steps and the iterative optimization of weaving machine parameters to ensure stable production under industrially relevant conditions.

Precise adjustment of warp tensions and shed geometry was required to reliably process the voluminous nonwoven strips. Owing to their high take-up, the binding warp yarns were supplied directly from a creel at minimal tension. Experimental investigations demonstrated that excessive binding warp tension leads to local compression of the insulation material and consequently reduces thermal performance. Therefore, an optimal tension level was identified that ensured stable shed formation while minimizing compression.

Reliable insertion of the nonwoven-yarn composite further required adaptation of the shed closing sequence. While the edge regions employed an earlier shed closing to improve weft fixation, the shed closing of the binding warp yarns was deliberately delayed. This configuration prevented displacement of warp yarns by the bulky nonwoven strip during insertion and thereby preserved structural accuracy. Successful commissioning of the complete system demonstrated the feasibility of automated inline integration of high-performance insulation materials into integral woven chambered structures (Figure 5).

Thermodynamic validation

The final evaluation of the developed chambered structures involved a comprehensive characterization of their thermal and mechanical performance in comparison with conventional quilted structures. Thermal analyses were conducted using the Guarded Hot Plate method in accordance with DIN EN 12667 and supplemented by infrared thermography.

A primary objective was the reduction of thermal transmittance and the improvement of surface temperature homogeneity through the elimination of structural thermal bridges. The results demonstrated that the continuous, largely uncompressed insulation layer and the offset arrangement of the insulation chambers significantly enhanced thermal performance. While the conventional quilted reference structure exhibited a thermal conductivity of λ = 0.056 Wm−1K−1, the developed two-layer offset chamber structure achieved a value of λ = 0.037 Wm−1K−1, corresponding to an improvement of 33.9 %.

Infrared thermography further confirmed the superior temperature homogeneity of the developed structures. Whereas the quilted reference exhibited a surface temperature range of 12.6 K due to local compression at seam locations, the offset chambered nonwoven structure reduced this value to only 3.5 K.

In addition to thermal performance, the mechanical properties of the materials and structures were evaluated. Overall, the validation results demonstrate that the developed nonwoven thermo-fabrics outperform conventional quilted systems with respect to thermal efficiency, mechanical performance, and process stability.

Summary and Outlook

Within the framework of the research project, a novel weaving technology for the integral production of highly efficient chambered insulation structures with integrated heating functionality was developed. The primary objective was to overcome the technological limitations of conventional quilted insulation structures, particularly the occurrence of thermal bridges at seam locations and the high manufacturing effort associated with multi-stage production processes by the development of a process chain (Figure 6).

The core innovation of the developed technology is a modular retrofit system for the inline preparation and integration of nonwoven strips. This module enables high-performance insulation materials to be slit longitudinally, cut to length, and reinforced through a permanent bond with a load-bearing auxiliary yarn by means of ultrasonic welding. As a result, the nonwoven strips can be reliably processed as weft material on rapier weaving machines.

Based on simulation-driven thermodynamic design using a validated MATLAB finite element model, multilayer woven structures with offset chamber arrangements were developed. This specific structural configuration effectively minimizes thermally conductive pathways and substantially reduces the formation of structural thermal bridges. The technological implementation was realized on a Jacquard weaving machine. Through the use of complementary weave constructions, both the binding warp attachment points and the integrated heating structures could be visually concealed within the fabric architecture, resulting in an aesthetically homogeneous surface appearance.

Validation of functional prototypes and a vest demonstrator confirmed a significant improvement in thermal insulation performance compared with the current state of the art. The developed structures achieved a thermal conductivity of λ = 0.037 Wm−1K−1, compared to λ = 0.056 Wm−1K−1 for the conventional quilted reference structure, corresponding to an improvement of 33.9 %. Simultaneously, surface temperature homogeneity was substantially enhanced, with the temperature range decreasing from 12.6 K for the reference structure to less than 4 K.

Owing to its modular design and the process guidelines established within the project, the developed technology is readily scalable and suitable for industrial implementation, particularly by small and medium-sized enterprises operating in the sportswear, outdoor, and automotive sectors.

Acknowledgement

The IGF-Project 01IF22817N of the research association Forschungskuratorium Textil e.V., Wallstraße 58/59, 10179 Berlin, was funded by the German Federal Ministry for Economic Affairs and Energy via the German Aerospace Center (DLR) as part of the program for the promotion of Industrial Collective Research (IGF) based on a resolution of the German Bundestag.

The authors would like to thank the aforementioned institutions for providing the financial resources. The research report and further information are available from the institute of Textile Machinery and High Performance Material Technology at TU Dresden.

References

[1]      Mouwitz, P.; Larsson, J.; Peterson, J.: Beyond mass customisation : Mass individualisation.

[2]      Yu, W.; Wang, L.; Liu, H.; Rodrigue, D.; Du, Z.; Yu, W.; Wang, X.: Optimization of the quilting method and filling quality of cold-proof down clothing based on thermal insulation performance. Textile Research Journal 93(2023)21-22, S. 5007-5016

[3]      An, Y.-Y.; Tu, L.-X.; Shen, H.; Xu, G.-B.; Zhang, G.-R.; Zhu, H.-Q.; Wang, H.-C.: Numerical simulation and validation on heat transfer of four structures of sleeping bag. International Communications in Heat and Mass Transfer 129(2021), S. 105707 f.

[4]      Saeed, H.; Rödel, H.; Krzywinski, S.; Hes, L.: ‘Spacer stitching’, an innovative material feeding technology for improved thermal resistance. IOP Conf. Ser.: Mater. Sci. Eng. 254(2017)13, S. 132004 f.


Authors: Jasmin Pilgrim Florian Koch Johannes Mersch Cornelia Sennewald Chokri Cherif

Technische Universität Dresden
Fakultät Maschinenwesen
Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik (ITM)
01062 Dresden

https://tu-dresden.de/mw/itm

More entries from TU Dresden, Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik ITM

15.07.2026

Entwicklung einer Webtechnologie zur integralen Fertigung von Vlies-Thermogeweben mit Heizfunktion (Vlies-Thermogewebe)

Fabrics Textile machinery Technical Textiles Smart Textiles

Abstract

Im IGF-Vorhaben 01IF22817N wurde eine neuartige Webtechnologie zur integralen Fertigung von hocheffizienten Vlies-Thermogeweben mit integrierter Heizfunktion entwickelt. Ziel des Vorhabens war die Überwindung der technologischen Nachteile konventioneller Steppstrukturen, wie das Auftreten von Kältebrücken an Nahtstellen und der hohe Fertigungsaufwand durch mehrstufige Prozessketten. Kerninnovation ist ein modular nachrüstbares Zusatzsystem, das erstmals die automatisierte Inline-Vorbereitung (Schneiden, Fügen, Fördern) und prozesssichere Integration voluminöser Vliesstoffstreifen als Schussmaterial auf Greiferwebmaschinen ermöglicht.

Um die beim Schusseintrag wirkenden Trägheitskräfte aufzunehmen, wird der Vliesstoff mittels Ultraschallschweißen stoffschlüssig mit einem lasttragenden Hilfsfaden verbunden. Auf Grundlage validierter Matlab-FEM-Simulationen wurde eine mehrlagige, versetzt gekammerte Struktur entwickelt, welche die Durchgängigkeit der Isolationsschicht sicherstellt und Wärmeleitpfade minimiert. Die Jacquard-basierte Fertigung erlaubt dabei die unsichtbare Integration von Heizstrukturen und Bindekettfäden in die Decklagen durch den gezielten Einsatz komplementärer Bindungstechniken.

Die Validierung anhand von Funktionsmustern belegt eine signifikante Steigerung der Isolationswirkung um 33,9 % im Vergleich zu herkömmlichen Steppstrukturen. Die Temperaturhomogenität an der Oberfläche wurde drastisch verbessert, wobei die Temperaturspannweite von 12,6 K auf unter 4 K sank. Die entwickelte Technologie bietet ein erhebliches Potenzial für die wirtschaftliche Herstellung hochfunktionaler Isolationsmaterialien für den Sport-, Outdoor- und Fahrzeugbereich.

Report

Isolationsstrukturen sind vor allem im Bekleidungsbereich in Form von Produkten für den Sport- und Outdoorbereich präsent und stellen die Grundlage für viele Aktivitäten im Freizeitbereich dar. Mit einem hohen Anspruch an Komfort und Isolationsvermögen sind Endverbraucher bereit, für Funktionskleidung zum Wandern, Skifahren oder Reiten einen entsprechenden Preis zu zahlen, wodurch diese Branche in Deutschland im Vergleich zu anderen Bekleidungsprodukten für das Gesamtmarktergebnis relevant ist [1]. Auch in technischeren Branchen wie der Automobilbranche spielen solche Strukturen in Form von Dach- oder Fahrerkabinenisolationen eine wichtige Rolle. Die im Bekleidungsbereich dominierende Standardbauweise für voluminöse Wärmeisolation stellen gesteppte Strukturen dar, die eine vielgliedrige Prozesskette durchlaufen (Herstellung der Dämm-/Ober-/Futterstoffe, Textildruck/Veredlung, Steppprozess, Konfektionierung) [2]. Sie beinhalten jedoch einen strukturellen Nachteil, durch den das Isolationspotenzial der Einzelkomponenten nicht voll ausgeschöpft werden kann. Durch die eingebrachten Steppnähte, die die Integrität der Gesamtstruktur herstellen, entstehen komprimierte Bereiche, die aufgrund der Gesetzmäßigkeiten der Wärmeübertragung, das Gesamtisolationsvermögen herabsetzen. In Abhängigkeit der Nahtdichte erhöht sich der Wärmedurchgangskoeffizient um bis zu 40 % [3]. Dieser Verlust wird mit erhöhtem Materialeinsatz kompensiert. Darüber hinaus induzieren Steppnähte optische Unterbrechungen, verteilt über die Fläche. Diese Unterbrechungen beschränkten die Designfreiheit und Individualisierbarkeit erheblich. Verschiedene Verfahren wie das Abstandssteppen versuchen durch Reduktion der Fadenspannung im Steppprozess und Überbrückung größerer Dicken die Komprimierung der Isolationsschicht zu reduzieren, wodurch jedoch lediglich eine Reduktion des Wärmedurchgangskoeffizienten um 10-14 % möglich ist [4]. Darüber hinaus finden optische Ansprüche hier keinerlei Beachtung. Zur Verbesserung der Isolationsleistung, der Erweiterung der Designfreiheit und der Reduktion aufwendiger Prozessschritte, wurden im durchgeführten Vorhaben Strukturaufbau und Fertigung von Isolationsstrukturen neu gedacht. Durch einen integralen Webprozess, der die Verarbeitung aller relevanten Materialien erlaubt, und einem Aufbau und Fadenverlauf, der zum einen die Strukturintegrität erhält, zum anderen aber auch Freiheiten zur optisch ansprechenden und individuellen Gestaltung ermöglicht, ist es gelungen, des Wärmedurchgangskoeffizienten signifikant zu verringern und die Leistungsfähigkeit von Isolationsstrukturen zu verbessern. 

Zielsetzung und Lösungsweg

Ziel des Vorhabens war die simulationsgestützte Auslegung und Entwicklung gekammerter Isolationsstrukturen mit einem entsprechend weiterentwickelten Webprozess, der die Inline-Integration isolationswirksamer Vliesstoffstreifen nahezu ohne dauerhafte Strukturdeformation ermöglicht und gleichzeitig eine textile Heizstruktur webtechnisch zu integrieren. Zur Erreichung der Zielstellung wurde zunächst eine thermodynamische Auslegung zugrunde gelegt, aus der sich Anordnung der Fadensysteme und geometrische Gestaltung der Einheitszellen ableiten ließen. Auf diese Weise konnten thermische Pfade nachvollzogen werden und die Isolationskammern so gestaltet werden, dass die Vliesstoffstreifen möglichst unkomprimiert im Innern vorlagen (Abbildung 1). Es wurde eine Prozesskette zur Bindungsentwicklung erarbeitet, die es ermöglicht, die Decklagen im Prozess durch Jachquardbindung zu Mustern und gleichzeitig die Führung der Bindekette zur Verbindung der Lagen sicherstellte. Bindungstechnisch wurde des weiteren Lösungen zur optisch ansprechenden Anbindung der Bindekette an die Decklagen sowie der von außen nicht sichtbaren Heizstruktur entwickelt.

Zur Integration der in Schussrichtung verlaufenden Vliesstoffstreifen, wurde eine Vorbereitungs- und Zuführanlage in modularer Bauweise entwickelt, die es erlaubt, den als Rollenware bereitgestellten Vliesstoff in Streifen mit der Kammergeometrie entsprechenden Maßen zu schneiden, entsprechend der im Eintragsprozess wirkenden Zugbelastungen zu modifizieren und anschließend dem Greifer zum Eintrag in das Webfach vorzulegen. Die Validierung der hergestellten Funktionsmuster und des Demonstrators erfolgte Qualitativ anhand optischer Kriterien sowie der Identifikation thermischer Brücken durch Infrarot-Aufnahmen. Mittels Guarded-Hot-Plate-Verfahren wurde der Wärmedurchgangskoeffizient ermittelt und im Vergleich zur gesteppten Referenzstruktur quantitativ bewertet. Die entwickelten Strukturen konnten erfolgreich auf der um die modulare Vorbereitungsanlage ergänzten Jacquard-Greiferwebmaschine umgesetzt werden.

Ergebnisse

Prozesskette zur integralen Fertigung von Vlies-Thermogeweben

Die integrale Herstellung von hocheffizienten Vlies-Thermogeweben basiert auf einem neuartigen Ansatz, der die bisher getrennten Prozessschritte der Gewebeherstellung der Isolationseinbringung (Steppen) und der Funktionsintegration (Heizung) in einem einzigen, automatisierten Webprozess vereint. Die am ITM entwickelte Prozesskette ermöglicht dabei die Fertigung komplexer, mehrlagig gekammerter Strukturen mit verbesserten thermodynamischen Eigenschaften bei gelichzeitiger hoher gestalterischer Freiheit. Der vollständige Entwicklungsprozess beginnt mit der Präzisierung der Anforderungen, wobei Materialparameter wie Garnfeinheit und Dämmstoffcharakteristika sowie Zielwerte für den Wärmedurchgangskoeffizienten und die Heizleistung definiert werden. Auf dieser Grundlage erfolgt die simulationsgestützte thermodynamische Auslegung mittels eines FEM-Wärmeleitungsmodells in Matlab. Dieses Modell erlaubt es, die ideale geometrische Anordnung der Schichten, beispielswiese eine versetzt gekammerte Struktur zur Minimierung von Kältebrücken, sowie die optimale Positionierung der Heizstrukturen vorab zu bestimmen.

Die Struktur- und Bindungsentwicklung wird digital unter Verwendung einer spezialisierten Software (EAT DesignScope Victor) durchgeführt. Hierbei wird die Gesamtstruktur in funktonale Bereiche (Rand, Musterlagen, Bindekette) unterteilt und ein entsprechendes Farbbild erstellt. Die technologische Herausforderung besteht darin, die Bindungskombinationen der oberen und unteren Lage so mit den Bindekettverläufen zu synchronisieren, dass stabile Kammern für die Vliesstoffstreifen entstehen. Durch die Verwendung komplementärer Bindungen können dabei die Anbindestellen der Bindekette in den Decklagen sowie die integrierten Heizfäden auf der Außenseite optisch kaschiert werden.

Ein zentrales Element der Prozesskette ist die automatisierte Inline-Vorbereitung des Dämmstoffs. Der als Rollenware vorliegende Vliesstoff wird hierbei prozesssynchron längs geschnitten, abgelängt und mittels Ultraschallschweißen stoffschlüssig mit einem lasttragen Hilfsfaden verbunden. Diese Ertüchtigung ist essenziell, um die beim Schusseintrag auf der Greiferwebmaschine wirkenden Trägheitskräfte sicher aufzunehmen und eine plastische Deformation des Vliesmaterials zu verhindern. Im eigentlichen integralen Webprozess werden alle Komponenten, die Decklagen, die Bindekette die vorkonfektionierten Vliesstreifen und die Heizgarne, zusammengeführt. Durch eine präzise Steuerung der Webmaschinenparameter, insbesondere die Abstimmung der Fachschlusszeitpunkte und des Litzenhubs, wird eine komprimierungsarme Integration des hochvoluminösen Vliesstoffes in die Gewebekammern sichergestellt.

Simulationsgestützte thermodynamische Auslegung der Strukturen

Für die Entwicklung hocheffizienter Vlies-Thermogewebe ist eine präzise thermodynamische Auslegung der mehrlagigen, versetzt gekammerten Strukturen erforderlich. Ziel der Simulation war die Bestimmung des Wärmedurchgangs und der Heizleistung unter Berücksichtigung der komplexen Materialinteraktionen. Hierzu wurde ein zweidimensionales, stationäres FEM-Wärmeleitungsmodell in Matlab unter Verwendung der PDE Toolbox umgesetzt. Grundlage des Modells ist die stationäre Wärmeleitungsgleichung ∇⋅(λ∇T) = 0, wobei den geometrisch definierten Teilflächen für Vlies-, Deck- und Bindungsbereiche ihre spezifischen materialabhängigen Wärmeleitfähigkeiten λ zugewiesen wurden.

Die zentrale Randbedingung der Simulation bestand darin, die geometrische Anordnung der Schichten und die Positionierung der Heizstruktur so zu gestalten, dass Wärmeverluste minimiert und eine hohe Temperaturhomogenität an der Oberfläche erreicht wird. Mittels des Fourier’schen Gesetzes wurde der lokale Wärmestrom bestimmt und daraus der effektive Wärmedurchgangskoeffizient U über die Breite der Einheitszelle berechnet. Die Matlab-basierte Simulationslösung ist dabei voll parametrisch aufgebaut, sodass Schichtdicken, Kammerbreiten sowie die Anzahl und die versetzte Anordnung der Dämmstofflagen effizient variiert und verglichen werden konnten.

Die numerischen Untersuchungen zeigten deutlich, dass die Wärmeleitung bei herkömmlichen Strukturen vorwiegend über die Bindungsbereiche stattfindet, was zu inhomogenen Temperaturverteilungen führt. Durch die simulationsgestützte, versetzte Anordnung der Vliesstoffkammern konnten diese direkten Wärmeleitpfade effektiv unterbrochen und „Kältebrücken“ minimiert werden.

Zur Validierung des Modells wurden die experimentell ermittelten Wärmewiderstände der Funktionsmuster systematisch mit den berechneten Werten verglichen. Durch die Identifikation und iterative Anpassung von struktur- und fertigungsbedingten Einflüssen, insbesondere hinsichtlich Schichtkontakt und Kompressionseffekten, wurde eine hohe Modellgüte mit einer maximalen Abweichung von lediglich 2 % erreicht. Als validierte Vorzugslösung wurde eine zweilagig zueinander versetzte Anordnung der Vliesstoffstreifen identifiziert, die als Grundlage für die bindungstechnische Umsetzung diente.

Sturktur- und Bindungsentwicklung für mehrlagige gekammerte Gewebe

Die Überführung der thermodynamischen Anforderungen in eine webtechnisch umsetzbare Struktur erfolgte durch eine systematische Einteilung der Fadensysteme und die Entwicklung einer modularen Bindungssystematik. In der Bindungssoftware EAT DesignScope Victor wurde ein Farbbild erstellt, das in Funktionsbereich unterteil als Grundlage für die Zuordnung der komplexen Mehrlagengewebebindungen diente.

Für die Entwicklung der Isolationsstrukturen wurden insgesamt 5172 Kettfäden auf zwei separaten Kettbäumen bereitgestellt und den jeweiligen Lagen zugeordnet (Abbildung 2). Die Gesamtbreite des Gewebes wurde konsequent in vier Funktionsbereiche unterteilt: den Randbereich zur Stabilisierung der Gewebekante und Einbindung der Schussfadenenden, die Musterbereiche für die obere und untere Gewebelage sowie die Bindekettbereiche für die Verbindung der Lagen und Positionierung dieser zueinander. Diese blockweise Organisation ermöglichte eine modulare Anpassung von Design und Bindekettverläufen, ohne den Gesamtprozess zur Erstellung der Maschinensteuerdatei für die Jacquardmaschine neu durchlaufen zu müssen.

Ein zentrales Element der Bindungsentwicklung war die Gestaltung der Bindekettfadenverläufe, welche die strukturelle Verbindung der Lagen sowie die Ausbildung der Kammern zur Vliesintegration gewährleisten. Die Bindekette wurde aufgrund der hohen Einarbeitung separat vom Gatter zugeführt und in einem Abstand von 4 cm paarweise angeordnet, was der angestrebten Breite der Vliesstoffstreifen entspricht.

Als Vorzugslösung zur Minimierung von Kältebrücken wurde eine zweilagig versetzt gekammerte Anordnung der Dämmstofflagen entwickelt. Dies erforderte eine abgewandelte Bindekettführung, bei der die Fäden je nach Position im Gewebe oberhalb, zwischen oder unterhalb der Vliesstofflagen verlaufen. Durch systematische Variation der Anbindungsbereiche konnten Oberflächenunregelmäßigkeiten, wie die Auslenkung von Schussfäden in z-Richtung, minimiert werden (Abbildung 3).

Um den hohen gestalterischen Anforderungen im Sport- und Outdoorbereich gerecht zu werden, wurde eine Strategie zur optischen Kaschierung der Funktionskomponenten umgesetzt. Durch den gezielten Einsatz von Bindungen mit Flottierungen, wie beispielsweise Atlas 4-1, konnten die Anbindestellen der Bindekette effizient überdeckt werden, da sich die umliegenden Kettfäden aufgrund der langen Flottierungen längs ausrichten und die Bindepunkte verdecken.

Zur Integration der Heizstruktur wurde mit komplementären Bindungen gearbeitet (Abbildung 4). Die leitfähigen Heizfäden wurden an der Innenseite der körperzugewandten Decklage angebunden. Durch die Verwendung gegengleicher Köperbindungen (z. B. Köper 3-1 für die Heizfäden und Köper 1-3 für die Decklage) schieben sich die flottierenden Schussfäden der Decklage über die Bindungspunkte, wodurch die Heizfunktion von der Außenseite unter die Schussfäden der Decklagen geschoben werden.

Die entwickelte Bindungssystematik wurde in vier Funktionsmustern validiert, die von einlagigen Strukturen bis hin zu komplexen, unabhängig gemusterten Decklagen mit versetzter Anordnung der Vliesstreifen und integrierter Heizstruktur reichen. Die erfolgreiche Überführung dieser komplexen Bindungen in maschinenlesbare Datensätze bildete die Grundlage für die prozessstabile Inline-Fertigung der hocheffizienten Thermostrukturen.

Konstruktiv-technologische Entwicklung des Moduls zur Vlies-Integration

Ziel der konstruktiven Entwicklung war die Realisierung einer modularen Gesamtanlage zur automatisierten Inline-Integration von Vliesstoffstreifen in die gekammerten Gewebestrukturen. Es erfolgte ein systematischer Entwicklungsprozess für die Auslegung gemäß VDI 2221/2222 auf Basis einer detaillierten Bauraumanalyse der Greiferwebmaschinenperipherie sowie der Analyse der Webfachgeometrie. Letztere war entscheidend, um die maximal zulässigen Querschnitte der Vliesstreifen zu definieren und Kollisionen mit dem Greifersystem oder dem Webblatt sicher auszuschließen.

Die Gesamtanlage wurde in funktionale Unterbaugruppen unterteilt, welche die Teilprozesse Fördern, Trennen, Fügen sowie Vorlegen und Eintrag prozesssynchron abbilden. Für das Trennen der Vliesstoff-Rollenware in prozessgerechte Streifenbreiten wurde das Rundmesser als Vorzugslösung identifiziert, da es im Gegensatz zu Scheren oder Ultraschallschneidverfahren keine dauerhafte Kompaktierung der Kanten verursacht und somit die thermische Isolationswirkung im Gewebe vollständig erhält. Das Ablängen auf die erforderliche Webbreite erfolgt mittels eines speziellen Fallmessers, das durch einen spitzen Anschnitt den Eintritt des voluminösen Streifens in das Webfach erleichtert.

Ein technologisches Kernstück des Moduls ist Ertüchtigung des Vliesstoffs. Um die beim Schusseintrag wirkenden Trägheitskräfte bei Maschinendrehzahlen bis 200 rpm sicher aufzunehmen, wird ein lasttragender Hilfsfaden mittels Ultraschallschweißen stoffschlüssig mit dem Vliesstoff verbunden. Dies Einheit wurde konstruktiv so gestaltet, dass der gefügte Vliesstoff-Faden-Verbund anschließend in einem Speicherkasten mäanderförmig abgelegt wird. Dies ermöglicht einen nahezu widerstandsfreien Abzug während des Schusseintrags und minimiert die ruckartige mechanische Belastung der Schweißstelle.

Für die präzise Übergabe an das Greifersystem wurde der Schussfadenvorleger der Webmaschine durch speziell angepasste Leitelemente modifiziert. Diese stellen sicher, dass der Vliesstoffstreifen verdrehungsfrei geführt und prozesssicher vom Greifer übernommen werden kann.

Technologische Umsetzung und Inline-Fertigung der Funktionsmuster

Die praktische Umsetzung der entwickelten Technologie erfolgte auf einer Greiferwebmaschine (Dornier PTS 4/J) in Kombination mit einer Jacquardmaschine (Stäubli UNIVAL 100), an welche das Modul zur Vlies-Vorbereitung und -Integration als Zusatzbaugruppe implementiert wurde. Ein wesentlicher Schwerpunkt der technologischen Erprobung lag in der Synchronisation der Teilprozesse sowie der iterativen Optimierung der Webmaschinenparameter, um eine prozessstabile Fertigung der hocheffizienten Thermostrukturen unter industrienahen Bedingungen zu gewährleisten.

Um die Bindungsstrukturen mit den voluminösen Vliesstoffstreifen fehlerfrei umzusetzen, war eine präzise Abstimmung der Kettfadenzugkräfte und der Fachgeometrie erforderlich. Aufgrund der hohen Einarbeitung der Bindekette wurde diese mit minimaler Spannung direkt von Spulen aus einem Gatter zugeführt. Technologische Untersuchungen zeigten, dass eine zu hohe Spannung der Bindekettfäden zu einer lokalen Kompression des Dämmstoffs führt, was die thermische Isolationswirkung beeinträchtigt. Als Vorzugseinstellung wurde daher eine Bindekettfadenzugkraft definiert, die eine stabile Fachöffnung bei gleichzeitig geringster Kompressionswirkung sicherstellt.

Ein entscheidender Faktor für den fehlerfreien Schusseintrag des Vlies-Faden-Verbundes war die Anpassung der Fachschlusszeitpunkte. Während für die Randbereiche ein vorverlegter Fachschluss gewählt wurde, um die Schussfadeneinbindefestigkeit zu erhöhen, wurde der Fachschluss der Bindekette gezielt nach hinten verlegt. Diese Konfiguration verhindert, dass der voluminöse Vliesstreifen die Kettfäden während des Eintrags aufgrund einsetzender Fachbewegungen auslenkt und somit die Struktur verzerrt. Zudem wurde der Litzenhub auf das technologisch notwendige Minimum eingestellt, um mechanische Schädigungen der Kettfäden durch Reibung mit dem Vliesstoff zu vermeiden.

Mit der erfolgreichen Inbetriebnahme der Gesamtanlage konnte der technologische Nachweis erbracht werden, dass die automatisierte Inline-Integration von hocheffizienten Dämmstoffen in integrale Gewebestrukturen prozesssicher möglich ist und die theoretisch ermittelten Strukturvorgaben präzise in physische Funktionsmuster überführt werden können (Abbildung 5).

Thermodynamische und textilphysikalische Validierung der Ergebnisse

Die abschließende Bewertung der Projektergebnisse erfolgte durch eine umfassende Charakterisierung der thermischen und mechanischen Eigenschaften der entwickelten Vlies-Thermostrukturen im Vergleich zum Stand der Technik. Hierzu wurden systematische Untersuchungen am Guarded-Hot-Plate-Messstand (in Anlehnung an DIN EN 12667) sowie mittels Infrarotthermografie durchgeführt.

Ein zentrales Ziel war die Reduktion des Wärmedurchgangskoeffizienten sowie die Verbesserung der Temperaturhomogenität an der Oberfläche durch die Eliminierung strukturell bedingter Kältebrücken. Die Messergebnisse zeigen, dass die kontinuierliche Dicke der Vliesstruktur nahezu ohne Komprimierung sowie die versetzte Anordnung der Lagen zu einer signifikanten Isolationsverbesserung führen. Während für eine konventionell gesteppte Vergleichsstruktur ein Wärmedurchgangskoeffizient von λ=0,056 Wm−1K−1 ermittelt wurde, konnte dieser Wert durch die versetzt zweilagige Vliesanordnung auf λ=0,037 Wm−1K−1 reduziert werden. Dies entspricht einer Verbesserung um 33,9 %.

Die thermografische Analyse bestätigte zudem die hohe Temperaturhomogenität der entwickelten Strukturen. Während die gesteppte Referenzstruktur aufgrund lokaler Verdichtungen an den Nähten eine Temperaturspannweite von 12,6 K aufwies, konnte diese bei der versetzt gekammerten Vliesstruktur auf 3,5 K gesenkt werden.

Neben der thermischen Performance wurden die mechanischen Kennwerte auf Material- und Strukturebene evaluiert. Zusammenfassend bestätigen die Validierungsergebnisse, dass die entwickelten Vlies-Thermogewebe den konventionellen Steppsystemen sowohl energetisch als auch hinsichtlich ihrer mechanischen Gebrauchseigenschaften und Prozessstabilität überlegen sind.

Zusammenfassung und Ausblick

Im Rahmen des Forschungsvorhabens wurde eine neuartige Webtechnologie zur integralen Fertigung von hocheffizienten Vlies-Thermogeweben mit integrierter Heizfunktion entwickelt. Ziel war die Überwindung der technologischen Nachteile konventionell gesteppter Isolationsstrukturen, wie das Auftreten von Kältebrücken an den Nahtstellen und der hohe Aufwand durch mehrstufige Fertigungsprozesse durch Entwicklung einer integralen Prozesskette (Abbildung 6).

Kern der Innovation ist ein modular nachrüstbares Zusatzsystem zur Inline-Vorbereitung und Integration von Vliesstoffstreifen. Dieses Modul ermöglicht es, hocheffiziente Dämmstoffe prozesssynchron längs zu schneiden, abzulängen und durch eine stoffschlüssige Verbindung mit einem lasttragenden Hilfsfaden (mittels Ultraschallschweißen) so zu ertüchtigen, dass sie als Schussmaterial auf Greiferwebmaschinen verarbeitet werden können.

Auf Basis simulationsgestützter thermodynamischer Auslegungen mittels eines validierten Matlab-FEM-Modells wurden mehrlagige Gewebestrukturen mit versetzt angeordneten Kammern entwickelt. Durch diese spezielle Anordnung konnten strukturbedingte Kältebrücken effektiv minimiert werden. Die technologische Umsetzung erfolgte an einer Jacquard-Webmaschine, wobei durch den Einsatz komplementärer Bindungen sowohl die Bindekettanbindungen als auch die integrierten Heizstrukturen auf der Gewebeaußenseite optisch unsichtbar kaschiert wurden.

Die Validierung anhand von Funktionsmustern und eines Westendemonstrators belegt eine signifikante Steigerung der Isolationswirkung um 33,9 % gegenüber dem Stand der Technik (λ=0,037 vs. 0,056Wm−1K−1). Gleichzeitig wurde die Temperaturhomogenität verbessert, wobei die Temperaturspannweite auf der Oberfläche von 12,6 K (Referenzstruktur) auf unter 4 K sank.

Die entwickelte Technologie ist aufgrund des modularen Aufbaus und bereitgestellter Handlungsanweisungen insbesondere für KMU im Sport-, Outdoor- und Automobilbereich unmittelbar skalierbar und industriell umsetzbar.

Danksagung

Das IGF-Vorhaben 01IF22817N der Forschungsvereinigung Forschungskuratorium Textil e.V., Wallstraße 58/59, 10179 Berlin, wurde über das DLR im Rahmen des Programms zur Förderung der industriellen Gemeinschaftsforschung und -entwicklung (IGF) vom Bundesministerium für Wirtschaft und Energie aufgrund eines Beschlusses des Deutschen Bundestages gefördert.

Die Autoren danken den genannten Institutionen für die Bereitstellung der finanziellen Mittel. Der Forschungsbericht und weiterführende Informationen sind am Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik der TU Dresden erhältlich.

Literatur

[1]      Mouwitz, P.; Larsson, J.; Peterson, J.: Beyond mass customisation : Mass individualisation. AUTEX 2009 World Textile Conference, İzmir, Turkey,

[2]      Yu, W.; Wang, L.; Liu, H.; Rodrigue, D.; Du, Z.; Yu, W.; Wang, X.: Optimization of the quilting method and filling quality of cold-proof down clothing based on thermal insulation performance. Textile Research Journal 93(2023)21-22, S. 5007-5016

[3]      An, Y.-Y.; Tu, L.-X.; Shen, H.; Xu, G.-B.; Zhang, G.-R.; Zhu, H.-Q.; Wang, H.-C.: Numerical simulation and validation on heat transfer of four structures of sleeping bag. International Communications in Heat and Mass Transfer 129(2021), S. 105707 f.

[4]      Saeed, H.; Rödel, H.; Krzywinski, S.; Hes, L.: ‘Spacer stitching’, an innovative material feeding technology for improved thermal resistance. IOP Conf. Ser.: Mater. Sci. Eng. 254(2017)13, S. 132004 f.


Authors: Jasmin Pilgrim Florian Koch Johannes Mersch Cornelia Sennewald Chokri Cherif

Technische Universität Dresden
Fakultät Maschinenwesen
Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik (ITM)
01062 Dresden

https://tu-dresden.de/mw/itm

More entries from TU Dresden, Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik ITM

15.07.2026

Schussvariable Gelege – Konturgerechte textile Halbzeuge für lokal verstärkte, materialeffiziente FKV-Strukturen

Knittings Composites Textile machinery Technical Textiles

Abstract

Im Rahmen des IGF-Forschungsvorhabens (FKZ 01IF22928BR) wurde am Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik der TU Dresden ein neuartiges, schussvariables Gelege sowie eine entsprechende Technologie zur Inline-Schussfadenvariation entwickelt. Ziel war es, Biaxial-Gelege aus Hochleistungsfaserstoffen, bspw. Carbon- und Glasfasern, mit variablen Schussfäden herzustellen, um Materialeinsatz und Bauteilkosten zu reduzieren und gleichzeitig die Bauteilperformance zu verbessern. Die entwickelte Technologielösung ist als Nachrüstmodul für Bestandsmaschinen konzipiert und wurde erfolgreich an einem Demonstrator (PKW-Kotflügel) validiert. Das entwickelte Strukturmodell kann mittels einer Drapiersimulation die Struktur- und Drapiereigenschaften von schussvariablen Gelegen abbilden, sodass bereits im Vorfeld mittels eines Berechnungsalgorithmus die optimale Schussfadenabschnittslängen und Flächenmassen für komplexe Bauteilgeometrie bestimmt werden können. Die Projektergebnisse bieten insbesondere kleinen und mittleren Unternehmen (KMU) wirtschaftliche Vorteile und eröffnen neue Marktchancen.

Report

Die Fertigung von Faser-Kunststoff-Verbunden (FKV) steht im Spannungsfeld politischer, wirtschaftlicher und ökologischer Herausforderungen. Klimawandel, Ressourcenknappheit und die wirtschaftlichen Nachwirkungen der Covid-19-Pandemie erhöhen den Druck auf die Industrie, leichtere und ressourceneffizientere Bauteile zu entwickeln. FKV bieten hierfür großes Potenzial, insbesondere im Automobilbau und weiteren Anwendungsfeldern mit Leichtbauerfordernis. Für KMU ist der Zugang zu innovativen, wirtschaftlichen Fertigungstechnologien entscheidend, um wettbewerbsfähig zu bleiben und neue Absatzmärkte zu erschließen. Die Entwicklung effizienter, anforderungsoptimierter textiler Halbzeuge ist daher von zentraler Bedeutung.

Der Einsatz drapier- und lastgerechter und damit maximal materialeffizienter textiler Verstärkungsstrukturen in Faserkunststoffverbunden (FKV) auf Basis der im Rahmen des Projekts zu entwickelnden schussvariablen Multiaxialgelege kann dabei ein entscheidender Schlüssel zum Erfolg sein. Das Erreichen einer ökologischen Nachhaltigkeit durch Einsatz derartiger innovativer Werkstoffe ist ein bedeutsamer, technologischer Treiber und eine wirksame Reaktion auf die Ressourcenverknappung sowie die Notwendigkeit einer drastischen Reduktion von CO2-Emissionen [1–3]. Die einstellbaren, anisotropen strukturmechanischen Eigenschaften von FKV und das geringe spezifisches Gewicht schaffen bestmögliche Voraussetzungen für eine ressourceneffiziente Auslegung und Umsetzung von Strukturleichtbaulösungen [4, 5]. FKV wie Glas- und carbonfaserverstärkte Kunststoffe (GFK, CFK) sind wesentliche Innovationstreiber in den stark wachsenden und zukunftsweisenden Marktsegmenten der erneuerbaren Energien (wie für Windkraftanlagen und Hochdruckbehälter), der Elektromobilität sowie der Luft- und Raumfahrt [6–10].

Derzeit erfolgt die Fertigung von FKV-Bauteilen hauptsächlich aus homogenen, zweidimensionalen textilen Strukturen in Form von Rollenware mit konstanten Flächenmassen und Fadenabständen sowie -breiten [11, 12]. Von besonderer Relevanz sind dabei mehraxiale, geschlossene Gelegestrukturen, hergestellt auf hochproduktiven Multiaxialkettenwirkmaschinen [13]. Insbesondere in Großserienanwendungen (bspw. in der Automobilindustrie), für großflächige Bauteile (bspw. PKW-Frontklappe oder Dach) sowie für hochbelastete FKV-Bauteile in der Luft- und Raumfahrt (bspw. Rumpfsegmente) werden bereits heute erhebliche Mengen an Multiaxialgelegen eingesetzt. Jedoch müssen diese konventionellen, textilen Halbzeuge aufwendig zu einer bauteilgerechten Preform gestackt und drapiert werden. Bereits das Drapieren einfacher Geometrien, wie bei Kästen für E-Fahrzeugbatterien, führt zu Faserverschiebungen, die sich in Form von Gassen, Überlappungen und Falten äußern. Aufgrund der anisotropen Eigenschaften der Hochleistungsfasern (sehr hohe Zug- bei geringer Drucksteifigkeit/ -festigkeit) verursachen jedoch schon geringe Abweichungen der Faserorientierung von der Soll-Ausrichtung eine signifikante Steifigkeitsreduktion im FKV-Bauteil (10° Abweichung von Faserlängs- zur Beanspruchungsrichtung, ca. 30 % geringere Steifigkeit) [14–16]. Bisher werden die drapierbedingten Gassen und die nicht optimale, kraftflussgerechte Anordnung der Rovings in FKV-Bauteilen durch einen globalen, überdimensionierten Materialeinsatz mit entsprechend lokal zu hohen Flächenmassen aufgrund nicht benötigter Gelegeschichten ausgeglichen.

Eine weitere Ursache für die Überdimensionierung ist die überwiegend globale Auslegung konventioneller FKV-Preforms auf Basis homogener Gelegestrukturen nach der lokal höchsten Bauteilbelastung. Hierbei wird im FKV-Bereich ein Sicherheitsfaktor von 2,7 veranschlagt, wohingegen dieser bei Metallanwendungen i. d. R. nur 1,7 beträgt [17]. Die Verwendung konventioneller, homogener Gelegestrukturen führt somit zwangsläufig zu einem systematisch überdimensionierten Materialeinsatz, der teils bis zu 40 % des gesamten Materialbedarfs beträgt und nicht zur Wertschöpfung beiträgt [18, 19]. Insbesondere für KMU ist die Überdimensionierung ein erheblicher wirtschaftlicher Nachteil gegenüber der bisher dominierenden Metallbauweise. Die Industrie wünscht immer komplexere und leistungsfähigere Bauteile mit hoher Funktionsdichte bei gleichzeitiger Verbesserung des Kosten-Nutzen-Verhältnisses durch die Reduktion der Komponenten pro Bauteilgruppe und der Vermeidung von Überdimensionierung. Beispielsweise erfordern E-Fahrzeugbatterien mit hoher Leistungsdichte besonders komplex geformte Batteriekästen (siehe Abbildung 1) [20].

Das Hauptziel des Projekts bestand einerseits in der Erforschung eines Verfahrens zur Inline-Schussfadenvariation, das es ermöglicht, Garnfeinheiten, -anzahl und -typen innerhalb der Schusslegung gezielt zu variieren, und andererseits in der Entwicklung einer Fertigungstechnologie zur Herstellung neuartiger, schussvariabler Gelege sowie daraus herstellbarer, drapierfähiger und lastangepasster FKV-Halbzeuge. Die Technologie sollte als Nachrüstmodul für bestehende Textilmaschinen verfügbar sein, um die industrielle Anwendbarkeit zu gewährleisten. Weitere Ziele waren, die Entwicklung eines Gelege-Strukturmodells für die Drapiersimulation zur lastgerechten Auslegung der Gelege, die Realisierung von Funktionsmustern schussvariabler Gelege und die Validierung der Technologie an einem Demonstratorbauteil (PKW-Kotflügel). Abschließend sollte ein Wirtschaftlichkeitsbetrachtung erarbeitet und der Nutzen für KMU abgeleitet werden.

Erzielte Ergebnisse:

Die am ITM der TU Dresden entwickelte Technologie zur Herstellung neuartiger, schussvariabler Gelege sowie die daraus herstellbaren, drapierfähigen und lastangepassten FKV-Halbzeuge eröffnen neue Perspektiven für den Leichtbau, insbesondere für den Mobilitäts- und Luftfahrtsektor (siehe Abbildung 2). Es konnte gezeigt werden, dass schussvariable Gelege in einem vollautomatisierten Inline-Fügeverfahrens zur kontinuierlichen Fertigung schussvariabler Multiaxialgelege auf Bestandsmaschinen herstellbar sind. Verarbeitet wurden dabei Carbon- und Glasfasern (800–1600 tex) zu textilen Halbzeugen mit lokal variabler Flächenmasse (400–800 g/m²) für lastoptimierte FKV-Bauteile. Der Fügeprozess auf Basis des Spleißverfahrens weist Fügezeiten von 100–400 ms auf. Die Fügestelle im FKV-Probekörper zeigen unter Verwendung des entwickelten Spleißverfahrens keinen messbaren Einfluss auf die Verbund-Zugfestigkeit. Die Auslegung der Gelege erfolgt mittels eines eigens hierfür entwickelten Strukturmodells zur Drapiersimulation, das die Struktur- und Drapiereigenschaften schussvariabler Gelege abbildet. Mit Hilfe eines Berechnungsalgorithmus werden im Vorfeld der Fertigung die optimalen Schussfadenabschnittslängen und Flächenmassen für komplexe Bauteilgeometrien simulationsgestützt bestimmt. Die Funktionsvalidierung wurde durch die Fertigung eines PKW-Kotflügel (Funktionsmuster) nachgewiesen.

Zur quantitativen Einordnung der wirtschaftlichen Potenziale der entwickelten Technologie wurde ein beispielhafter Kostenvergleich zwischen konventionellen Gelegen mit homogener Struktur und schussvariablen Gelegen durchgeführt. Grundlage der Abschätzung ist die im Projekt nachgewiesene Möglichkeit, die Flächenmasse entlang der Schussrichtung gezielt an lokale Belastungszustände anzupassen. Dadurch können hochbelastete Bauteilbereiche gezielt verstärkt werden, während in weniger beanspruchten Bereichen der Materialeinsatz reduziert wird. Es wurde nachgewiesen, dass eine deutliche Reduktion des Materialeinsatzes pro Bauteil erzielbar ist. Obwohl durch die Integration der Fügetechnologie zusätzliche Prozessschritte entstehen, werden diese Mehrkosten durch die Einsparungen beim Verstärkungsmaterial überkompensiert. Insgesamt ergibt sich daraus eine Reduktion der Bauteilkosten sowie ein wirtschaftlicher Vorteil gegenüber konventionellen Gelegestrukturen mit homogener Flächenmasse.

Die entwickelte Technologie ermöglicht erstmals die gezielte, last- und drapiergerechte Fertigung von Gelegen mit variablen Schussfäden im industriellen Maßstab. Dies führt zu signifikanten Material- und Kosteneinsparungen und eröffnet insbesondere KMU neue Marktchancen. Das IGF-Projekt Schussvariable Gelege (FKZ 01IF22928BR) leistet einen innovativen Beitrag zur materialeffizienten und wirtschaftlichen Fertigung von FKV-Bauteilen.

Förderhinweis

Das IGF-Vorhaben 01IF22928BR der Forschungsvereinigung Forschungskuratorium Textil e. V. wurde über das DLR im Rahmen des Programms zur Förderung der Industriellen Gemeinschaftsforschung (IGF) vom Bundesministerium für Wirtschaft und Energie aufgrund eines Beschlusses des Deutschen Bundestages gefördert.

Literaturverzeichnis

[1]    Bundesministerium für Umwelt, Naturschutz und nukleare Sicherheit (BMU), www.bmu.de: Entwurf eines Gesetzes über ein nationales Emissionshandelssystem für Brennstoffemissionen (BEHG). URL www.bmu.de – Überprüfungsdatum 2026-06-24

[2]    Bundesministerium für Wirtschaft und Energie: Fachprogramm Neue Fahrzeug- und Systemtechnologien. URL www.bmwi.de/Redaktion/DE/Artikel/Technologie/fahrzeug-und-systemtechnologien.html – Überprüfungsdatum 2026-06-24

[3]    Günnel, T.: Leichtbau: Wie der Staat die Technologien fördert. In: Automobil Industrie (2020-09-11)

[4]    Flemming, M. ; Ziegmann, G. ; Roth, S.: Faserverbundbauweisen : Halbzeuge und Bauweisen. Berlin, Heidelberg : Springer Berlin Heidelberg, 1996

[5]    Cherif, Chokri: Textile Werkstoffe für den Leichtbau. Berlin, Heidelberg : Springer Berlin Heidelberg, 2011

[6]    Hubert, J.: Die Carbonfaser als Innovationstreiber in vielfältigen Anwendungsfeldern und Märkten (CU-Thementag „Carbon-Faser-Vielfalt für die Praxis"). online, 29.09.2020 – Überprüfungsdatum 2026-06-24

[7]    Kroll, L. (Hrsg.): Technologiefusion für multifunktionale Leichtbaustrukturen : Ressourceneffizienz durch die Schlüsseltechnologie "Leichtbau". Berlin, Germany : Springer Vieweg, 2019

[8]    Reichhardt, M.: Elektromobilität funktioniert nur mit Leichtbau. URL www.automobil-industrie.vogel.de/elektromobilitaet-funktioniert-nur-mit-leichtbau-a-908391/ – Überprüfungsdatum 2026-06-24

[9]    Pfeiffer, J.: Leichtbau-Batteriepack verringert Gewicht und erhöht Reichweite von E-Autos. URL www.konstruktionspraxis.vogel.de/leichtbau-batteriepack-verringert-gewicht-und-erhoeht-reichweite-von-e-autos-a-974846/ – Überprüfungsdatum 2026-06-24

[10]  Automotive Manufacturing Solutions: Thinking outside the box: lightweight battery enclosures. URL https://www.automotivemanufacturingsolutions.com/ev-battery-production/thinking-outside-the-box-lightweight-battery-enclosures/42124.article – Überprüfungsdatum 2026-06-24

[11]  Hohmann, A.: Life-Cycle-Assessment rund um die Carbonfaser (CU-Thementag „Carbon-Faser-Vielfalt für die Praxis"). online, 2020-09-29 – Überprüfungsdatum 2026-06-24

[12]  Albrecht, S. ; Drechsler, K. ; Hohmann, A. ; Leistner, P. ; Lindner, J. P. ; Voringer, B. ; Wehner, D.: Resource efficiency and environmental impact of fiber reinforced plastic processing technologies. In: Production Engineering 12 (2018), 3-4, S. 405–417 – Überprüfungsdatum 2026-06-24

[13]  Lucintel: Non-Woven Textile for Composites Market Report: Trends, Forecast and Competitive Analysis. URL www.researchandmarkets.com/reports/4791069/ – Überprüfungsdatum 2026-06-24

[14]  Yang, C. ; Nanni, A. ; Dharani, L.: Effect of fiber misalignment on FRP laminates and strengthened concrete beams. In:  9th Int. Conf., Structural Faults and Repair, London, UK, 2001

[15]  Schürmann, Helmut: Konstruieren mit Faser-Kunststoff-Verbunden. 2., bearbeitete und erweiterte Auflage. Berlin, Heidelberg : Springer-Verlag Berlin Heidelberg, 2007 (VDI-Buch)

[16]  Nezami, F.: Automatisiertes Preforming von Kohlefaserhalbzeugen mit aktiven Materialführungssystemen zur Herstellung komplexer Faserverbundstrukturen. Dresden, Technische Universität Dresden. Dissertation. 2015 – Überprüfungsdatum 2026-06-24

[17]  Kraus, J. M.: Auch Faser-Kunststoff-Verbunde ermüden. URL www.maschinenmarkt.vogel.de/auch-faser-kunststoff-verbunde-ermueden-a-384070/ – Überprüfungsdatum 2026-06-24

[18]  Hohmann, A.: Life-Cycle-Assessment rund um die Carbonfaser (CU-Thementag „Carbon-Faser-Vielfalt für die Praxis"). online, 29.09.2020

[19]  Lischo, B.: Anwendung von Gelegen und Geweben in FKV-Sichtbauteilen bei der BMW M GmbH. persönlich. Interview mit L. Hahn. Telefonat, Dresden, Garching, 02.10.2020

[20]  Ebel, C.: Expertengespräch: Batteriekästen für E-Mobilität - Anforderungen, Randbedingungen, Fertigungstechnologie. Interview mit L. Hahn und K. Zierold. 2022-10-04

[21]  Motavalli, Jim: CES 2021: The Coolest Car Tech From The Virtual Show. In: Forbes (2021-01-15)


Authors: Danny Friese Konrad Zierold Chokri Cherif

Technische Universität Dresden
Fakultät Maschinenwesen
Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik (ITM)
01062 Dresden

https://tu-dresden.de/mw/itm

More entries from TU Dresden, Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik ITM

27.03.2026

Simulationsgestützte Entwicklung von 3D-Preformen für homogene VARI-Infiltration komplex geformter dickwandiger Faserkunststoffverbundbauteile

Knittings Composites Technical Textiles

Abstract

Im Rahmen des IGF-Forschungsprojekts „3D-Permeabilität" wurde eine simulationsgestützte Prozesskette zur Fertigung von Preformen mit textiltechnisch integrierten Harzfließkanälen entwickelt. Die experimentelle Validierung erfolgte anhand eines 90°-Rohrbogens. Dabei konnte nachgewiesen werden, dass durch den kombinierten Einsatz numerischer Simulationsmethoden und die Modifikation konventioneller Flachstrickautomaten dickwandige, geometrisch komplexe Faserkunststoffverbundbauteile mittels Vakuuminfusion (VARI) prozesssicher und mit homogener Harzverteilung hergestellt werden können. Die entwickelte Prozesskette bietet eine hochautomatisierbare Alternative zum konventionellen Handlaminierverfahren.

Report

Einleitung und Problemstellung

Die Fertigung gewinkelter Rohrstücke, Flanschstutzen und Abzweigungen für Rohrleitungssysteme in der chemischen Industrie erfolgt gegenwärtig nahezu ausschließlich im Handlaminierverfahren (HLV). Dieses zeit- und kostenintensive Verfahren ist derzeit alternativlos, da bestehender hohe Anforderungen an die Wärmebeständigkeit, Flammhemmung (ASTM E-84-98, EN 13121-1, DIN 18820‑1) sowie Chemikalienresistenz bestehen [1,2]. Die komplexen Bauteilgeometrien sowie die großen Wandstärken bis 35 mm führen bei der Harzinfusion zu inhomogenen Fließfrontverläufen, stark variierenden Harzfließwegen und zu Poren (Lunker) oder trockenen Stellen und machen aktuell das HLV alternativlos.

In Kooperation zwischen dem Polymerkompetenzzentrum (PUK) der TU Clausthal und dem Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik (ITM) der TU Dresden wurden neuartige Funktionsfadenstrukturen und Textilkonstruktionen entwickelt, die temporäre Strömungskanäle mit frei wählbarer Ausrichtung in einfach gekrümmte Bauteile integrieren. Als Vorzugslösung wurde die Komprimierung von Kettfäden durch Umwinden mit Garnen aus niedrigschmelzendem Copolyester (z.B. Grilon KE60 330 dtex) identifiziert. Dieser Ansatz adressiert die wesentlichen Nachteile des HLV: die mangelnde Reproduzierbarkeit der Faserorientierung mit entsprechend hoher Streuung der mechanischen Verbundeigenschaften sowie die gesundheitliche Belastung durch offene Verarbeitung toxischer Harzsysteme.

Um das VARI Verfahren letztendlich auch für die Fertigung komplex geformter Bauteile anwenden zu können und darüber hinaus für Bauteilfertigungen ab Losgröße 1 als Alternative zum HLV zu etablieren, wurde eine Prozesskette aus Entwicklungs- und Fertigungsprozessen mit hohem automatisierungsgrad entwickelt.

Zielsetzung

Im Zentrum des Projekts stand die Entwicklung einer Prozesskette, die exemplarisch anhand eines 90°-Rohrbogens (DN80, Druckklasse PN10) mit einer FKV-Wandstärke von ca. 4 mm und einem inneren Krümmungsradius von 60 mm erarbeitet wurde.

Zur Gewährleistung einer weitgehend porenfreien und zugleich zeiteffizienten Harzinfusion war die präzise Bestimmung des Harzfließkanalverlaufs sowie eine strömungsgünstige Positionierung der Angussstellen mittels 3D-Infusionssimulation erforderlich. Weiterhin musste eine textile Fertigungstechnologie derart befähigt werden, dass die entsprechenden strömungsgerechten und lastpfadgerechten textile Verstärkungsstrukturen gefertigt werden können. Für das Projekt wurde aufgrund der damit herstellbaren hohen Variantenvielfalt exemplarisch die hochflexible Biaxial-Flachstricktechnologie betrachtet.

Projektdurchführung und Ergebnisse

3D-Infiltrationssimulation für 3D-FKV-Strukturen mit integrierten Harzfließkanälen

Bei komplexen 3D-Faser-Kunststoff-Verbund-(FKV-)Strukturen treten insbesondere in gekrümmten Bereichen lokale Unterschiede der Harzfließgeschwindigkeit auf. Diese Effekte sind unter anderem auf eine ortsabhängige Permeabilität zurückzuführen und stellen eine zentrale Herausforderung bei Infusionsprozessen dar [3,4]. Darüber hinaus kann die Bauteilqualität während des Fertigungsprozesses durch verschiedene Faktoren wie unzureichende Harzverteilung, Lufteinschlüsse oder ungleichmäßige Benetzung beeinflusst werden. Numerische Simulationen ermöglichen es, solche potenziellen Probleme bereits in einer frühen Entwicklungsphase zu identifizieren und zu analysieren [5].

Abbildung 1 zeigt drei numerische Simulationsergebnisse einer des Harzflusses während des Infusionsprozesses in einem dreidimensional porösen Medium in Rohrbogengeometrie. Die dargestellten Infusionsstrategien unterscheiden sich hinsichtlich der Angusspositionierung: Strategie (a) und (b) verwenden eine punktförmige Injektion am inneren bzw. äußeren Rohrbogen. Beide Varianten führen zu asymmetrischen Fließfrontverläufen, wobei sich die Fließfronten am Bauteilende vereinigen. Im Gegensatz dazu ermöglicht die Strategie (c) mit ringförmiger Injektion eine gleichmäßigere und stabilere Fließfront, reduziert lokale Druckgradienten und erlaubt durch den Einsatz von Harzfließkanälen (HFK) eine robuste Prozessführung, weshalb sie als bevorzugte Infusionsstrategie für die Fertigung der 3D-gekrümmten FKV-Struktur gewählt wurde.


Abbildung 2 zeigt die zeitabhängige Sättigung des Fluids in einer numerischen Simulation des Harzflusses während des Infusionsprozesses in einem dreidimensionalen porösen Medium in Form eines Rohrbogens mit integriertem HFK. Die HFK sind regelmäßig entlang der Bauteilkontur angeordnet. In der Darstellung kennzeichnen blaue Bereiche die harzgesättigten Zonen, während weiße Bereiche luftgefüllte Regionen repräsentieren. Die initiale Harzinfiltration ist ringförmig im Bereich des Einlasses erkennbar. Im weiteren Prozessverlauf breitet sich das Harz entlang der gekrümmten Geometrie aus und infiltriert sukzessive größere Bereiche der Struktur. Die Darstellung verdeutlicht zunächst eine ungleichmäßige Entwicklung der Fließfront, die auf die längeren Fließwege im äußeren Rohrbogen zurückzuführen ist. Durch den Einsatz der HFK wird jedoch die lokale Permeabilität erhöht, wodurch der Infusionsprozess beschleunigt und die Durchtränkung der 3D-gekrümmten Struktur verbessert wird. Eine gezielte Platzierung der Fließkanäle ermöglicht zudem eine weitere Homogenisierung der Fließfront, was zu einer erhöhten Bauteilqualität des Verbundwerkstoffs führt.


Die Bestimmung der Infusionsstrategie mittels Simulation stellt einen wesentlichen ersten Schritt bei der Auslegung und Fertigung von 3D-FKV-Strukturen dar. Durch die simulationsgestützte Prozessplanung kann die gezielte Platzierung von HFK realisiert werden, wodurch eine gleichmäßige Durchtränkung über den gesamten Bauteilquerschnitt erreicht wird

Textiltechnische Entwicklung von Preformen mit integrierten reversiblen HFK

Zur Realisierung der prozessintegrierten Kettfadenkomprimierung durch Umwinden (siehe Abbildung 3: Kettfaden-Komprimierungsmodul) wurde ein Hohlwellenmotor implementiert, durch den der zu komprimierende GF-Roving vom Kettfadenspeicher zur Strickstelle geführt wird. Das Umwindeverfahren gliedert sich in drei Phasen: Zunächst erfolgt die Fixierung des Umwindefadens durch eine im Verhältnis zur Kettfadenvorschubgeschwindigkeit hohe Umwindungsgeschwindigkeit. Anschließend wird mit konstanter, an die Vorschubgeschwindigkeit angepasster Drehzahl umwickelt, wodurch eine gleichmäßige Komprimierung des Kettfadens erreicht wird. Systematische Untersuchungen des Komprimierungsmechanismus ergaben einen optimalen Wert von 400 T/m. Zum Abschluss wird durch schnelles Über- und Umwickeln eine Verankerung des Grilon®-Umwindefadens auf dem GF-Kettfaden erzeugt.


Mit dem Ziel der Validierung der Infiltrationssimulation des PUK wurde im zweiten Schritt die Möglichkeit zur lokalen Anpassung der Permeabilität in dickwandigen zweidimensionalen Strukturen geschaffen. Die Validierung erfolgte anhand eines um 90° abgewinkelten Bandes mit differierenden Fließwegen entlang der Innen- und Außenkontur. Ein kontinuierlicher Verlauf der Kettfadenverstärkung und die endkonturnahe Fertigung der Preform erfolgten durch die Nutzung der Formgebungsmöglichkeiten der Mehrlagenstricktechnik, insbesondere durch Integration von Teilschüssen.

Die globale Permeabilitätsanpassung entsprechend der 3D-Infiltrationssimulation des PUK musste durch die lokale Modifikation der Fließgeschwindigkeiten durch Variation der Anzahl und Anordnung der HFK erfolgen. Dies erforderte die Verjüngung bzw. die Erweiterung der Gestrickstruktur bei konstanter Verstärkungsfadenanzahl. Hierfür war die Entwicklung einer neuen Kettfadenschiene nötig (siehe Abbildung 3: Kettfaden-Versatzmodul). Diese ermöglicht in Kombination mit dem Maschentransfer teilungsgerechte, laterale Versatzbewegung von einzelnen oder Scharen von Kettfäden im Gestrick. Basierend auf den am ITM vorhandenen Erfahrungen zur Verstärkungsfadenzuführung an Textilmaschinen wurde eine bestehende Kettfadenschiene weiterentwickelt und an der Flachstrickmaschine Steiger Aries.3 mit Ovalführungssystem implementiert. Für die Zuführung und den Versatz von modifizierten und nicht modifizierten Kettfäden wurden dabei die entsprechenden Kettfadenführer konstruktiv umgesetzt.

Aus der großen Variantenvielfalt herstellbarer Geometrien wurden exemplarisch 90°-Rohrbogen (DN80, Druckklasse PN10) mit einer FKV-Wandstärke von ca. 4 mm und einem inneren Krümmungsradius von 60 mm gefertigt (Abbildung 4). Die Realisierung der Rohrkrümmung erforderte eine Synchronisation der separat angesteuerten Komponenten: Ovalführung, verstellbare Kettfadenschiene, Umwindemodul sowie Strickprozess mit Teilschüssen.  Beim Vollschusseintrag werden alternierend über die gesamte Strickbreite (hier 41 Nadeln) zunächst eine Maschenreihe am hinteren Nadelbett und anschließend eine Maschenreihe am vorderen Nadelbett gestrickt. Die Ovalführung bewegt sich im konventionellen Betrieb in einer kontinuierlich umlaufenden Bewegung mit konstanter Bewegungsrichtung und legt den Schussfaden alternierend am hinteren und vorderen Nadelbett ab. Bei einem Teilschusseintrag wiederum, wurde die Steuerung der Ovalführung so programmiert, dass aufgrund der resultierenden Abweichung zwischen letzter ausgewählter Nadel und der letzten Nadel im Strickbereich (d. h. bei Vollschuss) automatisch ein Teilschuss erkannt wird und demnach die Richtung der Ovalführung für die nächste Maschenreihe auf denselben Nadelbett (z. B. vorne) entsprechend geändert wird. Einen Teilschusseintrag erstreckt sich prinzipbedingt immer über 4 Maschenreihen um Vorder- und Rückseite symmetrisch zu gestalten und die ungleichmäßigen Materialspannungen über die Maschinenbreite im Abzug auszugleichen.


Zusammenfassung

Im Rahmen des IGF-Forschungsprojekts "3D-Permeabilität" wurde eine simulationsgestützte Prozesskette zur Fertigung von Preformen mit textiltechnisch integrierten Harzfließkanälen entwickelt. Die Prozesskette ermöglicht die Herstellung von dickwandigen, geometrisch komplexen Faserkunststoffverbundbauteilen mittels Vakuuminfusion (VARI) mit homogener Harzverteilung. Durch die Kombination von numerischen Simulationsmethoden und der Modifikation konventioneller Flachstrickautomaten konnte eine hochautomatisierbare Alternative zum konventionellen Handlaminierverfahren entwickelt werden. Die Ergebnisse zeigen, dass die entwickelte Prozesskette eine präzise Bestimmung des Harzfließkanalverlaufs und eine strömungsgünstige Positionierung der Angussstellen ermöglicht, was zu einer verbesserten Bauteilqualität führt. Die entwickelte Technologie bietet ein großes Potenzial für die Fertigung von komplexen Bauteilen in der chemischen Industrie

Danksagung

Das IGF-Vorhaben 22908 BG der Forschungsvereinigung Forschungskuratorium Textil e. V. wurde über die AiF im Rahmen des Programms zur Förderung der industriellen Gemeinschaftsforschung (IGF) vom Bundesministerium für Wirtschaft und Klimaschutz aufgrund eines Beschlusses des Deutschen Bundestages gefördert. Die Autoren danken den genannten Institutionen für die Bereitstellung der finanziellen Mittel. Weiterhin danken wir den Firmen des projektbegleitenden Ausschusses für die fachliche Unterstützung sowie allen weiteren Partnern, die in der Forschungsarbeit zu diesem Themenkreis unterstützten. Der Schlussbericht ist über den Gesamtverband der deutschen Textil- und Modeindustrie e. V., Berlin beziehbar. Weiterführende Informationen sind am Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik (ITM) oder am Institut für Polymerwerkstoffe und Kunststfftechnik (PUK) erhältlich.


Referenzen


[1]        A.-I. V. Ku, Handbuch Faserverbundkunststoffe: Grundlagen, Verarbeitung, Anwendungen. Springer-Verlag, 2009.

[2]        “DECHEMA | Gesellschaft für Chemische Technik und Biotechnologie e.V.” Accessed: Jan. 07, 2026. [Online]. Available: http://www.dechema.de/

[3]        D. May et al., “In-plane permeability characterization of engineering textiles based on radial flow experiments: A benchmark exercise,” Compos. Part Appl. Sci. Manuf., vol. 121, pp. 100–114, Jun. 2019, doi: 10.1016/j.compositesa.2019.03.006.

[4]        R. Tonndorf, D. Aibibu, and C. Cherif, “Isotropic and Anisotropic Scaffolds for Tissue Engineering: Collagen, Conventional, and Textile Fabrication Technologies and Properties,” Int. J. Mol. Sci., vol. 22, no. 17, p. 9561, Jan. 2021, doi: 10.3390/ijms22179561.

[5]        D. Abliz and G. Ziegmann, “Liquid Composite Molding Processes,” in Acting Principles of Nano-Scaled Matrix Additives for Composite Structures, M. Sinapius and G. Ziegmann, Eds., Cham: Springer International Publishing, 2021, pp. 79–88. doi: 10.1007/978-3-030-68523-2_5.


Authors: Jakob Melzer Xiaohui Zhang Gerhard Ziegmann Chokri Cherif

Technische Universität Dresden
Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik (ITM)
01062 Dresden

https://tu-dresden.de/mw/itm

Technische Universität Clausthal
Institut für Polymerwerkstoffe und Kunststofftechnik
38678 Clausthal-Zellerfeld

https://www.puk.tu-clausthal.de/


More entries from TU Dresden, Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik ITM

02.03.2026

Development of a Weaving Technology for the integral manufacturing oft thick-walled nodal structures for media transport

Fabrics Composites

Abstract

In the IGF project 01IF22946N, a novel weaving technology was developed for the integral manufacturing of thick-walled, fiber-reinforced composite pipe joints (T- and Y-geometries) for media transportation.

The objective was to realize load-path-optimized pipe joints featuring a homogeneous wall structure and a continuous inner cavity. The core innovation is a modular, retrofittable auxiliary system for processing reversing warp yarns on shuttle weaving machines. This system enables, for the first time, the controlled redirection of defined warp yarn groups and thereby ensures the integral production of woven, pipe joints with flow capability.

Based on macro- and mesoscopic finite element simulations, load-path-oriented fiber orientations in the high-stress branch region were identified and translated into complex multilayer weave patterns. The developed process chain comprises CAD-based geometric design, 2D flattening and weave pattern development, fabrication of a 2.5D woven preform, its transformation into the three-dimensional geometry, and subsequent consolidation using the RTM process. Validation was carried out through several prototypes and a demonstrator. The results demonstrate that the integral weaving-based approach enables a constant wall thickness while eliminating the material overdimensioning in the branching region that is typically required in filament-wound solutions. Consequently, the technology provides a material-efficient, reproducible, and economically scalable route for manufacturing load resistant FRP pipe joints for media transport with significant application potential in industrial piping systems.

Report

Within the IGF project 01IF22946N (“Durchströmbare Rohrknoten”), the ITM conducted the complex structural and weave pattern development of a woven thick-walled T- and Y-shaped pipe joint for media transport based on the application of reversing warp yarns.

Introduction

Pipeline systems constitute essential functional components in numerous industrial applications, particularly in chemical plant engineering, mechanical and automotive engineering, as well as in energy and environmental technologies. In addition to straight pipe sections, branches in the form of T- and Y-shaped pipe joints represent safety-critical components whose structural integrity decisively determines the operational reliability of the overall system. Especially in pressure-loaded media lines, complex three-dimensional stress states arise in the transition zone between the main pipe and the branch, imposing stringent requirements on both material and structural design. While established manufacturing processes such as filament winding and centrifugal casting are available for straight fiber-reinforced composite (FRC) pipes, no integral and industrially scalable solutions currently exist for highly load-bearing, fiber-reinforced polymer (FRP) pipe joints for media transport. Fiber-reinforced polymers (FRP) offer significant potential for pipeline systems due to their low weight, high specific strength, and corrosion resistance.

Metallic pipe joints are typically manufactured by welding and are associated with high mass, susceptibility to corrosion, and mandatory inspections of weld seams. Although filament-wound composite solutions enable a higher pressure resistance, the fiber orientation in the branching region is not aligned with the principal load paths, resulting in structural overdimensioning and increased material consumption. Consequently, textile-based approaches with load-path-oriented structural design are particularly promising. In particular, the weaving technology developed at ITM enables the realization of structurally complex pipe joints through sophisticated weave architectures. However, the previously developed woven 3D node elements are, due to weave and technological constraints, internally separated and therefore unsuitable for media-conveying pipeline systems [1, 2]. This results in a fundamental conflict between integral textile manufacturing and the required flow capability of the components. Against this background, there was a substantial need for research aimed at developing a novel weaving technology incorporating a dedicated warp yarn reversal module, enabling for the first time the integral production of flow-through FRP pipe joints with load-path-optimized fiber architecture.

Objectives

The objective of the project was the development of a simulation-based process chain for the integral manufacturing of woven pipe joints for media transport up to the consolidated composite component for internally pressurized FRP pipeline systems. First, a structural-mechanical design was carried out based on macro- and mesoscopic finite element models. The aim was to determine the principal stress directions in the joint region and to derive a load-path-oriented fiber architecture, particularly within the branching zone. Based on the simulated, load-adapted fiber orientations, the complete and highly complex weave architectures of the three-dimensional pipe joints were developed.

A key technological innovation was the development and implementation of a modular add-on system for warp yarn reversal on Jacquard weaving machines. This system enables, for the first time, the controlled deflection of selected warp yarns at the fabric edge and thereby establishes the prerequisite for forming an open, flow-through branching region while simultaneously realizing a load-path-optimized reinforcement structure. Only through the implementation of the warp yarn reversal module, fiber trajectories can be aligned with the principal stress directions without structurally separating the internal cavity between the main pipe and the branch. Material overdimensioning in the branching region, that is typical of filament-wound pipe joints, was completely eliminated using this approach. Validation was carried out using three functional prototypes and a three-dimensional FRP demonstrator in the form of T- and Y-shaped pipe joints. The developed FRP pipe joints were successfully manufactured and demonstrated.

Results

Process chain for the manufacturing of woven FRP pipe joints

Integrally woven three-dimensional FRP pipe joints are based on tubular multilayer fabrics produced on a shuttle weaving machine equipped with at least four shuttles. A prerequisite for forming a tubular structure is a circumferential weft yarn insertion, i.e., a closed fabric edge, enabling a seamless pipe wall configuration. This structural feature can only be realized using shuttle weaving technology. The primary challenge in manufacturing pipe joints lies in combining a tubular structure with a branching geometry that features a continuous wall structure while maintaining an open internal cavity.

The pipe joint is initially produced in a two-dimensional state as a 2.5D woven structure. The transformation into the three-dimensional geometry is subsequently achieved by the targeted and automated removal of excess lengths of floating warp yarn within the fabric, causing the textile structure to deploy into the intended three-dimensional shape.

The complete manufacturing process (Figure 1) of an integrally woven pipe joint begins with the definition of the target geometry, including diameter, wall thickness, pipe lengths, and branching angle. Based on these parameters, a CAD model of the final geometry is created. The surfaces defined in the model are then flattened into the plane, taking into account the required layer architecture, in order to generate a colour-coded image from the developed surfaces.

Subsequently, an individual weave pattern is developed for each coloured area within this colour image. These partial weave patterns are combined into an overall weave pattern using weave design software (EAT DesignScope Victor). The corresponding machine control data are generated and transferred to the weaving machine. In the subsequent weaving process, the 2.5D preform is manufactured integrally according to the developed weave architecture. After completion of the weaving process, the textile preform is automatically shaped into the previously defined three-dimensional pipe joint geometry.

The final FRP component is produced by consolidating the preform using a resin transfer molding (RTM) process with a tool adapted to the outer diameter of the pipe joint. After demolding, the manufacturing process is completed by final trimming of the component.

Simulation-based design of pipe joints for media transport

The development of pipe joints for media transport requires a load-path-oriented design of the warp yarn systems. A boundary condition of the simulation was the arrangement of warp and weft yarn systems in such a way that no structural separation of the internal cavity between the main pipe and the branch occurs, thereby ensuring the flow capability of the pipe joint.

To this end, the stress distribution within the pipe joint geometry under internal pressure loading was first determined numerically. The highest stresses occur in the transition zone between the main pipe and the branch (Figure 2). This region therefore represents the governing design zone for the fiber architecture.

Based on the calculated stress distribution, a load-path-oriented architecture of the warp yarns was defined in order to fully exploit the tensile properties of the warp yarn material. This optimized warp yarn architecture forms the basis for the subsequent weave development of the pipe joints for media transport.

Development of Prototypes

The development of the weave architecture for an integrally woven pipe joint begins with a three-dimensional CAD model of the joint geometry. The simulated warp yarn systems and their trajectories are color-coded in Figure 3 (left).

Subsequently, the surfaces of the model are flattened into the plane and merged into a color-coded image. Each colored area represents a structurally induced modification within the woven architecture.

For each color-coded area, individual weave patterns are developed and subsequently combined into a unified weave pattern of an integrally woven pipe joint for media transport using the software EAT DesignScope Victor. This integration is achieved through the coordinated control of the shuttles, the fabric take-up system, and the assignment of heddles.

Development of a Warp Yarn Reversal Module

The developed weave patterns were transferred to the shuttle weaving machine “Mageba SL RTEC1200/1” and manufactured using four shuttles. In order to realize the load-path-oriented warp yarn trajectories, an additional module for processing reversing warp yarns is required. This module was designed as a CAD model, taking into account the available installation space in the take-up area of the weaving machine, and subsequently integrated into the machine. The module can be implemented cost-effectively and is adaptable and retrofittable to other weaving machines.

The functional principle for processing reversing warp yarns is based on joining two predefined warp yarns prior to the start of fabric production, thereby forming a loop. The connection point is displaced from the weaving zone toward the creel to make sure it does not become part of the woven pipe joint to be produced. This procedure is repeated until all warp yarns designated for reversal in the two fabric layers are present as loops.

To apply a warp yarn tension comparable to that of the continuously running warp yarns, the loops are integrated into the fabric take-up system by means of the module. The warp yarn tensions of both yarn types were recorded and analyzed using a warp tension measuring device. Both the controlled fixation of the warp yarn loops and their integration into the fabric take-up system represent central functions of the developed warp yarn reversal module.

Application of the module and manufacturing of the prototypes

After the formation of the warp yarn loops, the textile preform is manufactured. In the first section of the pipe joint, the loop-forming warp yarns initially remain fully floating. Following the production of the oval branching region, these warp yarns are integrated into the structure in a regular manner.

From the oval region onward, the use of four shuttles becomes necessary in order to realize the superimposed tubular fabric layers in the second section of the pipe joint. Within the oval region, one shuttle inserts a separate weft yarn that supports the formation of the oval fabric edge. The manufactured textile preform is shown in Figure 4.

For the reproducible production of this highly complex weave architecture, uniform weft insertion is essential. In particular, during the fabrication of the oval region, the weft yarns must reverse within the fabric structure rather than being inserted across the full fabric width, as is typical in conventional weft insertion. The precision of this process step significantly influences both the quality of the three-dimensional pipe joint geometry and the quality of matrix infiltration during consolidation. The textile preforms were successfully manufactured (Figure 4).

3D-shaping and consolidation of the woven prototypes

To transform the 2.5D preform into the three-dimensional structure, a dedicated 3D-shaping process developed specifically for pipe joints with flow capability is applied. A shape-defining internal core is inserted into the tubular structure, defining the target contour during the shaping process. The 3D-shaping is achieved by the targeted elimination of the excess warp yarn lengths introduced during the geometric flattening process. These excess lengths are withdrawn from the structure at the cut edge of the woven structure. A process-specific sequence to eliminate the floating warp yarns must be strictly followed in order to prevent material damage and to reproducibly achieve a precise warp yarn alignment after the shaping process. An automation concept for this shaping technology was developed.

Since the warp yarn loops in the first section of the fabric remain floating up to the edge of the oval region, the corresponding warp yarn excess lengths can be withdrawn. As a result, this warp yarn system is integrated into only one half of the woven structure within the pipe joint. After the preform has been shaped into its three-dimensional configuration, consolidation is carried out. An RTM tool specifically adapted to the contour of the flow-through pipe joint was designed and manufactured (Figure 5). The result after consolidation is a fully consolidated T-joint for media transport with high surface quality and reproducible geometric accuracy.

The material overdimensioning in the branching region typical of filament-wound FRP pipe junctions was completely eliminated through the integral, fabric-based manufacturing approach employing reversing warp yarns.

Summary and Outlook

FRP pipe joints can, for the first time, be manufactured both integrally woven and flow-capable by means of an add-on module for existing shuttle weaving machines. The textile preform is produced in a single-stage weaving process. Following a 3D-shaping procedure specifically developed for the novel yarn architectures, the 2.5D preform can be consolidated into a load-bearing lightweight FRP pipe branch using established RTM processes.

The weave patterns developed, along with the underlying design methodology, can be made available to SMEs for industrial implementation. The geometry of the pipe joint (diameter, wall thickness, pipe lengths, and branching angle) can be individually adapted with minimal modification effort. In addition to T-joints, Y-shaped pipe joints can also be manufactured using the newly developed methodology and weave system, enabling application-specific realization of different topologies.

The results achieved within this project form the foundation for a scalable and load-path-optimized manufacturing technology for FRP pipe joints for media transport.


Acknowledgement

 The IGF project 01IF22946N of the research association Forschungskuratorium Textil e.V., Wallstraße 58/59, 10179 Berlin, was funded by the German Federal Ministry for Economic Affairs and Energy via the German Aerospace Center (DLR) as part of the program for the promotion of Industrial Collective Research (IGF) based on a resolution of the German Bundestag.

The authors would like to thank the aforementioned institutions for providing the financial resources. The research report and further information are available from the Institute of Textile Machinery and High Performance Material Technology at TU Dresden.


References


[1]      Matthias Hübner; Monireh Fazeli; Thomas Gereke; Chokri Cherif: Geometrical design and forming analysis of three-dimensional woven node structures. Textile Research Journal 88(2018)2, S. 213-224

[2]      Schegner, P.; Fazeli, M.; Sennewald, C.; Hoffmann, G.; Cherif, C.: Technology Development for Direct Weaving of Complex 3D Nodal Structures. Applied Composite Materials 26(2019)1, S. 423-432


Authors: Anna Happel Thị Anh Mỹ Huỳnh Cornelia Sennewald Chokri Cherif

https://tu-dresden.de/ing/maschinenwesen/itm

Technische Universität Dresden

Fakultät Maschinenwesen

Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik (ITM)

01062 Dresden

More entries from TU Dresden, Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik ITM

02.03.2026

Entwicklung einer Webtechnologie zur integralen Fertigung von dickwandigen durchströmbaren Rohrknoten

Fabrics Composites

Abstract

Im IGF-Projekt 01IF22946N wurde eine neuartige Webtechnologie zur integralen Fertigung dickwandiger, durchströmbarer Faserverbund-Rohrknoten (T- und Y-Geometrien) entwickelt.

Ziel war die Realisierung lastpfadgerechter, innendruckbelastbarer Rohrverzweigungen mit homogener Wandstruktur und offener innerer Kavität. Kerninnovation ist ein modular nachrüstbares Zusatzsystem zur Verarbeitung umkehrender Kettfäden an Schützenwebmaschinen, dass erstmals die kontrollierte Umlenkung definierter Kettfadenscharen ermöglicht und damit die integrale Herstellung von gewebten durchströmbaren Rohrknoten sicherstellt.

Auf Grundlage makro- und mesoskopischer FEM-Simulationen wurden lastpfadgerechte Faserorientierungen im hochbeanspruchten Abzweigungsbereich ermittelt und in komplexe Mehrlagengewebebindungen überführt. Die entwickelte Prozesskette umfasst CAD-basierte Geometrieauslegung, Abwicklung und Bindungsentwicklung, die Fertigung eines 2,5D-Halbzeugs, dessen Aufstellen in die dreidimensionale Struktur sowie die anschließende Konsolidierung mittels RTM-Verfahren. Die Validierung erfolgte anhand mehrerer Funktionsmuster und eines Demonstrators. Die Ergebnisse zeigen, dass durch die integrale gewebebasierte Fertigung eine konstante Wandstärke bei gleichzeitiger Eliminierung der im Wickelverfahren üblichen Materialüberdimensionierung im Abzweigungsbereich erreicht werden kann. Damit wird eine materialeffiziente, reproduzierbare und wirtschaftlich skalierbare Herstellung hochbelastbarer, durchströmbarer FKV-Rohrknoten mit erheblichem Anwendungspotenzial für industrielle Rohrleitungssysteme ermöglicht.

Report

Am ITM erfolgte im IGF-Projekt 01IF22946N (durchströmbare Rohrknoten) die komplexe Struktur- und Bindungsentwicklung eines gewebten, durchströmbaren und dickwandigen T- und Y-Rohrknotens für Composites unter Nutzung von umkehrenden Kettfäden.

Einleitung

Rohrleitungssysteme sind zentrale Funktionselemente in zahlreichen industriellen Anwendungen, insbesondere im chemischen Anlagenbau, Maschinen- und Fahrzeugbau sowie in Energie- und Umwelttechnik. Neben geraden Rohrsegmenten stellen Verzweigungen in Form von T- und Y-Rohrknoten sicherheitsrelevante Bauteile dar, deren strukturelle Integrität maßgeblich die Betriebssicherheit des Gesamtsystems bestimmt. Insbesondere bei druckbelasteten Medienleitungen treten im Übergangsbereich zwischen Hauptrohr und Abzweigung komplexe dreidimensionale Spannungszustände auf, die hohe Anforderungen an Werkstoff und Konstruktion stellen. Während für gerade Faserverbundrohre etablierte Fertigungsverfahren wie das Wickel- oder Schleuderverfahren verfügbar sind, existieren für hochbelastbare, durchströmbare Faserkunststoffverbund (FKV-)Rohrknoten bislang keine integralen, industriell skalierbaren Lösungen. Faserverstärkte Kunststoffe (FKV) bieten aufgrund ihres geringen Gewichts, ihrer hohen spezifischen Festigkeit sowie ihrer Korrosionsbeständigkeit ein erhebliches Potenzial für Rohrleitungssysteme.

Metallische Rohrverzweigungen werden üblicherweise geschweißt und sind mit hoher Masse, Korrosionsanfälligkeit sowie prüfpflichtigen Schweißnähten verbunden. Wickeltechnisch gefertigte Faserverbundlösungen ermöglichen zwar eine höhere Druckbelastbarkeit, weisen jedoch im Verzweigungsbereich eine nicht lastgerechte Faserorientierung auf, was zu Überdimensionierungen und erhöhtem Materialeinsatz führt. Daher ist der Einsatz textiltechnischer Ansätze mit lastpfadgerechter Strukturgestaltung besonders vielversprechend. Insbesondere die am ITM entwickelte Webtechnik erlaubt die bindungstechnisch komplexe Gestaltung der Rohrknoten, wobei jedoch die bisher entwickelte gewebte 3D-Knotenelemente bindungs- und technologiebedingt innen geschlossen und somit nicht für medienführende Rohrsysteme geeignet sind [1, 2]. Damit besteht ein zentraler Zielkonflikt zwischen der integralen textilen Fertigung und der notwendigen Durchströmbarkeit der Bauteile. Vor diesem Hintergrund bestand ein erheblicher Forschungsbedarf zur Entwicklung einer neuartigen Webtechnologie unter Anwendung eines Funktionsmoduls zur Kettfadenumkehr, die erstmalig die integrale Fertigung durchströmbarer FKV-Rohrknoten mit lastpfadgerechter Faseranordnung erlaubt.

Zielsetzung und Lösungsweg

Ziel des Vorhabens war die Entwicklung einer simulationsgestützten Prozesskette zur integralen Fertigung durchströmbarer, gewebter Rohrknoten bis zum Composite für innendruckbeaufschlagte FKV-Rohrleitungssysteme. Hierzu wurde zunächst eine strukturmechanische Auslegung auf Basis makro- und mesoskopischer Finite-Elemente-Modelle durchgeführt. Ziel war die Ermittlung der Hauptspannungsrichtungen im Knotenbereich und die Ableitung einer lastgerechten Faserarchitektur, insbesondere im Abzweigungsbereich. Unter Berücksichtigung der simulierten, lastpfadgerechten Faserorientierungen wurden die vollständigen, hochkomplexen Gewebebindungen der 3D-Rohrknoten entwickelt. Zentrale technologische Innovation war die Entwicklung und Umsetzung eines modularen Zusatzsystems zur Kettfadenumkehr an Jacquard-Webmaschinen. Dieses ermöglicht erstmals die kontrollierte Umlenkung ausgewählter Kettfäden an der Gewebekante und stellt die Voraussetzung für die Ausbildung eines offenen, durchströmbaren Abzweigungsbereiches bei gleichzeitiger Realisierung einer lastpfadgerechten Verstärkungsstruktur dar. Ausschließlich unter Anwendung der Kettfadenumkehr können Faserverläufe entlang der Hauptspannungsrichtungen realisiert werden, ohne dass die innere Kavität zwischen Hauptrohr und Abzweigung strukturell getrennt wird.  Materialüberdimensionierungen im Abzweigungsbereich, welche bei einer Rohrknotenherstellung im Wickelverfahren entstehen, konnten anhand dieser Methode vollständig eliminiert werden. Die Validierung erfolgte anhand von drei Funktionsmustern und einem dreidimensionalen FKV-Demonstrator in Form von T- und Y-Rohrknoten. Die entwickelten FKV-Rohrknoten wurden erfolgreich umgesetzt. 

Ergebnisse

Prozesskette zur Herstellung gewebter FKV-Rohrknoten

Integral gewebte dreidimensionale FKV-Rohrknoten basieren auf schlauchförmigen Mehrlagengeweben, die auf einer Spulenschützenwebmaschine mit mindestens vier Schützen gefertigt werden. Voraussetzung für die Ausbildung einer geschlossenen Schlauchstruktur ist eine umlaufende Schussfadenführung bzw. eine geschlossene Gewebekante zur Realisierung einer übergangsfreien Rohrwandung, welche nur mittels Schützenwebmaschinen abgebildet werden kann. Die besondere Herausforderung bei der Herstellung von Rohrknoten besteht darin, neben der geschlossenen Schlauchstruktur zusätzlich eine Verzweigungsgeometrie mit kontinuierlicher Wandstruktur und gleichzeitig offener innerer Kavität zu realisieren. Der Rohrknoten wird zunächst im zweidimensionalen Zustand als 2,5D-Gewebestruktur hergestellt. Die Überführung in die dreidimensionale Geometrie erfolgt anschließend durch das gezielte, automatisierte Entfernen von im Gewebe flottierenden Kettfadenmehrlängen, wodurch sich die Gewebestruktur in die gewünschte dreidimensionale Form aufstellt.

Der vollständige Herstellungsprozess (Abbildung 1) eines integral gewebten Rohrknotens beginnt mit der Festlegung der Zielgeometrie hinsichtlich Durchmesser, Wandstärke, Rohrlängen und Abzweigwinkel. Auf dieser Basis wird ein CAD-Modell der finalen Geometrie erstellt. Die im Modell definierten Flächen werden unter Berücksichtigung des erforderlichen Lagenaufbaus in die Ebene abgewickelt, um basierend auf den abgewickelten Flächen ein Farbbild aufzustellen. Anschließend wird für jeden farbigen Bereich innerhalb des Farbbildes eine Gewebebindung entwickelt und mithilfe einer Software für Bindungsentwicklung (EAT DesignScope Victor) zu einer Gesamtbindung zusammengeführt, der Maschinensteuersatz generiert und an die Webmaschine übertragen. Im anschließenden Webprozess wird das 2,5D-Halbzeug gemäß der entwickelten Bindung integral gefertigt. Nach Abschluss des Webvorgangs erfolgt das automatisierte Aufstellen des textilen Halbzeugs zu der zuvor definierten dreidimensionalen Rohrknotengeometrie.

Die Herstellung des finalen FKV-Bauteils erfolgt durch das Konsolidieren des Halbzeugs mittels RTM-Verfahren unter Verwendung eines auf den Außendurchmesser des Rohrknotens abgestimmten Werkzeugs. Nach Entnahme schließt ein finaler Zuschnitt des Bauteils den Herstellungsprozess ab.

Simulationsgestützte Auslegung von durchströmbaren Rohrknoten

Für die Entwicklung durchströmbarer Rohrknoten ist eine lastpfadgerechte Auslegung der Kettfadenscharen erforderlich. Eine zentrale Randbedingung der Simulation bestand darin, die Kett- und Schussfadenscharen so anzuordnen sind, dass keine strukturelle Trennung der inneren Kavität zwischen Hauptrohr und Abzweigung entsteht und somit die Durchströmbarkeit des Rohrknotens sichergestellt ist. Hierzu wurde zunächst die Spannungsverteilung innerhalb der Rohrknotengeometrie unter einer Innendruckbelastung numerisch ermittelt. Die höchsten Spannungen treten im Übergangsbereich zwischen Hauptrohr und Abzweigung auf (Abbildung 2). Dieser Bereich stellt somit die maßgebliche Dimensionierungszone für die Faserarchitektur dar.

Auf Basis der berechneten Spannungsverteilung wurde ein lastpfadgerechter Verlauf der Kettfäden definiert, um die zugmechanischen Kennwerte des Kettfadenmaterials maximal auszunutzen. Dieser optimierte Fadenverlauf der Kettfadenscharen bildet die Grundlage für die Bindungsentwicklung der durchströmbaren Rohrknoten.

Entwicklung von Funktionsmustern

Die Entwicklung der Gewebebindung für einen integral gewebten Rohrknoten beginnt mit einem dreidimensionalen CAD-Modell des Rohrknotens. Die simulierten Kettfadenscharen und ihr Verlauf sind in Abbildung 3 (links) farbig gekennzeichnet. Die Flächen des Modells werden anschließend in die Ebene abgewickelt und zu einem Farbbild zusammengeführt. Jeder Farbbereich repräsentiert dabei eine strukturell bedingte Änderung innerhalb des Gewebes.

Für jeden Farbbereich werden einzelne Gewebebindungen entwickelt, die mithilfe des Programms EAT DesignScope Victor über die Steuerung der Schützen, des Gewebeabzugs und der Zuordnung der Litzen zu einer Gesamtbindung eines integral gewebten durchströmbaren Rohrknoten kombiniert werden.

Entwicklung eines Funktionsmoduls zur Kettfadenumkehr

Die entwickelten Gewebemuster wurde auf die Spulenschützenwebmaschine „Mageba SL RTEC1200/1“ übertragen und unter Einsatz von vier Schützen gefertigt. Um den lastpfadgerechten Kettfadenverlauf realisieren zu können, bedarf es eines Zusatzfunktionsmoduls zur Verarbeitung umkehrender Kettfäden. Dieses Modul wurde unter Berücksichtigung des vorhandenen Bauraums im Abzugsbereich der Webmaschine konstruktiv als CAD-Modell ausgelegt und anschließend in die Maschine integriert. Ziel der Entwicklung war eine möglichst einfache, nachrüstbare Lösung, die ohne grundlegende Änderungen an bestehenden Webmaschinen implementiert werden kann. Das Modul ist kostengünstig umsetzbar und an andere Webmaschinen anpass- und einbaubar.

Das Funktionsprinzip zur Verarbeitung umkehrender Kettfäden basiert auf dem Verbinden je zwei definierter Kettfäden vor Beginn der Gewebeherstellung, sodass diese als Schlaufe vorliegen. Die Verbindungsstelle wird aus der Webstelle in Richtung Spulengatter verlagert, sodass sie kein Bestandteil des herzustellenden Gewebes ist. Dieser Vorgang wird wiederholt, bis sämtliche für die Umkehr vorgesehenen Kettfäden zweier Gewebelagen als Schlaufen vorliegen. Um eine, zu den regulär verlaufenden Kettfäden, vergleichbare Kettfadenzugkraft auf die in Schlaufen vorliegenden Kettfäden aufzubringen, werden die Schlaufen mithilfe des Moduls in den Gewebeabzug eingebunden. Die Kettfadenzugkräfte beider Fadentypen wurden mittels eines Fadenzugkraftmessgeräts erfasst und analysiert. Sowohl die geordnete Fixierung der Kettfadenschlaufen als auch die Integration der Schlaufen in den Gewebeabzug stellen zentrale Funktionen des entwickelten Moduls zur Kettfadenumkehr dar.

Einsatz des Funktionsmoduls und Umsetzung der Funktionsmuster

Nach Bildung der Kettfadenschlaufen wird das textile Halbzeug gefertigt. Im ersten Abschnitt des Rohrknotens liegen die schlaufenbildenden Kettfäden zunächst vollständig flottiert vor. Nach Fertigung des ovalen Abzweigungsbereichswerden diese Kettfäden erstmals in regulär in das Gewebe eingebunden. Ab dem ovalen Bereich ist der Einsatz der vier Schützen erforderlich, um die im zweiten Bereich des Rohrknotens übereinanderliegenden Schlauchgewebe darzustellen. Ein Gewebeschütze trägt innerhalb des ovalen Bereichs einen separaten Schussfaden ein, welcher die Ausbildung der ovalen Gewebekante unterstützt. Das gefertigte textile Halbzeug ist in Abbildung 4 dargestellt.

Zur reproduzierbaren Herstellung dieser komplexen Gewebebindung ist eine gleichmäßige Einarbeitung der Schussfäden essenziell. Insbesondere während der Fertigung des ovalen Bereiches müssen die Schussfäden abweichend zu einem regulären Schusseintrag über die volle Gewebebreite innerhalb der Gewebestruktur umkehren. Die präzise Steuerung dieses Prozessschrittes ist entscheidend für die geometrische Genauigkeit der späteren dreidimensionalen Bauteilform sowie für eine gleichmäßige Faserverteilung innerhalb der Wandstruktur. Die realisierten textilen Halbzeuge sind in Abbildung 4 dargestellt.

Aufstellen und Konsolidieren der gewebten Funktionsmuster

Zur Überführung des 2,5D-Halbzeugs in die dreidimensionale Struktur wird ein speziell für die durchströmbaren Rohrknoten entwickelter, automatisierbarer Aufstellprozess angewendet. Dabei wird ein formgebender Innenkern in die Schlauchstruktur eingesetzt, der die Zielkontur während des Aufstellens definiert. Das Aufstellen erfolgt durch das gezielte Eliminieren der im Zuge der geometrischen Abwicklung eingebrachten Kettfadenmehrlängen. Diese Mehrlängen werden an der Schnittkante des Gewebes aus der Struktur zurückgezogen, wobei dieser Prozessschritt mittels Robotertechnik automatisiert erfolgen kann. Dabei ist eine prozessspezifisch entwickelte Reihenfolge beim Ziehen der flottierenden Kettfäden einzuhalten, um einer Materialschädigung vorzubeugen und reproduzierbar einen präzisen Verlauf der Kettfäden nach dem Aufstellen zu erzielen. Dazu wurde ein Automatisierungskonzept für die Ausformung entwickelt.

Da die Kettfadenschlaufen im ersten Abschnitt des Gewebes bis zur Kante des Ovals flottiert vorliegen, kann die Kettfadenmehrlänge zurückgezogen werden. Auf diese Weise ist diese Kettfadenschar innerhalb des Rohrknotens nur in einer Hälfte des Gewebes eingebunden.

Nachdem das Halbzeug dreidimensional aufgestellt ist, erfolgt die Konsolidierung. Es wurde ein auf die Kontur des durchströmbaren Rohrknotens angepasstes RTM-Werkzeug dimensioniert und technologisch umgesetzt (Abbildung 5). Ergebnis nach der Konsolidierung ist ein konsolidiertes, durchströmbares T-Stück mit hochwertiger Oberflächenqualität und reproduzierbarer Kontur.

Die Materialüberdimensionierung im Abzweigungsbereich bei im Wickelverfahren hergestellten FKV-Rohrverzweigungen konnte durch die integrale, gewebebasierte Fertigungsmethode unter Anwendung der umkehrenden Kettfäden vollständig eliminiert werden. Die Wandstärke der Rohrstruktur ist über das gesamte Bauteil konstant. 

Zusammenfassung und Ausblick

Es konnten FKV- Rohrverzeigungen mithilfe eines Zusatzfunktionsmoduls für bestehende Schützenwebmaschinen erstmals integral gewebt und zugleich durchströmbar gefertigt werden. Das textile 2,5D-Halbzeug wird dabei in einem einstufigen Webprozess hergestellt. Nach einem speziell für die neuartigen Fadenverläufe entwickelten Ausformverfahren kann das Halbzeug mittels etablierter RTM-Verfahren zu einem belastbaren 3D-Leichtbaubauteil in Form einer FKV-Rohrverzeigung konsolidiert werden. Die entwickelte Technologie ermöglicht dabei eine lastpfadgerechte Faserorientierung im hochbelasteten Abzweigungsbereich bei gleichzeitiger Sicherstellung einer kontinuierlichen inneren Kavität, wodurch ein wesentlicher Zielkonflikt bisheriger textiler 3D-Knotenstrukturen überwunden wird. Durch die integrale Fertigung ohne nachträgliche Fügeschritte sowie die materialeffiziente lastpfadgerechte Faseranordnung ergibt sich zudem ein erhebliches wirtschaftliches Potenzial in Form reduzierter Materialverbräuche, geringerer Prozessschritte und einer verbesserten Reproduzierbarkeit der Bauteilqualität.

Die entwickelten Gewebebindungen sowie die zugrunde liegende Methodik können KMU zur industriellen Umsetzung bereitgestellt werden. Die Geometrie des Rohrknotens (Durchmesser, Wandstärke, Rohrlängen sowie Abzweigwinkel) ist mit geringem Anpassungsaufwand individuell variierbar. Neben T-Rohrknoten können mit der neu entwickelten Methodik und Bindungssystematik auch Y-Rohrknoten hergestellt werden, sodass unterschiedliche Topologien anwendungsspezifisch ausgelegt werden können. Die im Rahmen dieses Projekts erzielten Ergebnisse bilden die Grundlage für eine skalierbare und lastpfadgerechte Fertigung durchströmbarer FKV-Rohrknoten und sind aufgrund der modularen Technologieentwicklung und Bereitstellung von Leitfäden und Handlungsempfehlungen von den KMU der Textil- und Faserverbund-Industrie schnell implementierbar. Zukünftige Arbeiten können insbesondere auf die Erweiterung der Technologie auf größere Rohrdurchmesser, höhere Druckbelastungen sowie automatisierte Serienprozesse ausgerichtet werden. Darüber hinaus besteht Potenzial für den Einsatz in weiteren medienführenden Leichtbaustrukturen mit komplexer Verzweigungsgeometrie.

Danksagung

Das IGF-Vorhaben 01IF22946N der Forschungsvereinigung Forschungskuratorium Textil e.V., Wallstraße 58/59, 10179 Berlin wurde über das DLR im Rahmen des Programms zur Förderung der industriellen Gemeinschaftsforschung und -entwicklung (IGF) vom Bundesministerium für Wirtschaft und Energie aufgrund eines Beschlusses des Deutschen Bundestages gefördert.

Die Autoren danken den genannten Institutionen für die Bereitstellung der finanziellen Mittel. Der Forschungsbericht und weiterführende Informationen sind am Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik der TU Dresden erhältlich.


Literatur


[1]      Matthias Hübner; Monireh Fazeli; Thomas Gereke; Chokri Cherif: Geometrical design and forming analysis of three-dimensional woven node structures. Textile Research Journal 88(2018)2, S. 213-224

[2]      Schegner, P.; Fazeli, M.; Sennewald, C.; Hoffmann, G.; Cherif, C.: Technology Development for Direct Weaving of Complex 3D Nodal Structures. Applied Composite Materials 26(2019)1, S. 423-432


Authors: Anna Happel Thị Anh Mỹ Huỳnh Cornelia Sennewald Chokri Cherif

https://tu-dresden.de/ing/maschinenwesen/itm

Technische Universität Dresden

Fakultät Maschinenwesen

Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik (ITM)

01062 Dresden

More entries from TU Dresden, Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik ITM

28.01.2026

Real-time monitoring system for textile membranes

Fabrics Sensor Technology Technical Textiles Smart Textiles Tests

Abstract

In the IGF project 01IF22600N, a real-time, fiber sensor-based monitoring system for textile membranes was developed at the ITM of TU Dresden. Textile membrane structures are used in numerous technical applications, but methods for continuous, full-area condition monitoring have been lacking until now. The project goal was to implement an integrated sensor system that detects the global stress state of the membrane and thus provides indications of overloads and damage. To this end, suitable thread-like sensor materials were identified, sensor structures were integrated into the membrane using embroidery and weaving techniques, and robust contacting and coating strategies were developed. Based on experimental data and FEM simulations, an AI-based regression model was developed that determines load positions in real time with an accuracy of ±3 mm and load amounts with ±0.6 N, and uses this information to derive the full-surface stress state. The results show that the mechanical performance of the membrane is largely maintained despite sensor integration and that textile structures can be effectively expanded into intelligent, self-monitoring support structures.

Report

Introduction

Textile membrane structures have established themselves as lightweight, flexible, and yet high-performance components in numerous technical applications, such as architectural roof and facade systems, mobile and stationary protective structures, and maritime environments. However, their load-bearing capacity and fatigue strength depend crucially on static and dynamic stresses, as local overloads and undetected damage can lead to sudden structural failure in extreme cases. In practice, inspections have so far been based predominantly on visual checks and selective measurements, which do not allow for continuous condition monitoring or comprehensive evaluation of membrane behavior and are therefore of limited value for predictive maintenance. Against this background, the IGF project 01IF22600N aims to transform textile membranes into intelligent, sensor-functionalized structures that record their own stress and damage status in real time. To this end, a textile sensor structure [1] is integrated into the membrane structure [2, 3] and its measured values are evaluated in combination with simulation results [4, 5] using AI-based algorithms [6].

Objective

The central goal of the project was to create a fiber sensor-based monitoring system that determines the full-surface stress distribution of textile membranes and can thus provide indications of fatigue and structural damage. To this end, thread-like sensor materials were examined for their elongation properties and suitability for use in combination with the membrane. Using the preferred variants, weaving patterns for fabrics with integrated sensor and energy supply structures were developed and manufactured. These patterns were mechanically characterized while simultaneously recording the sensor measurements. At the same time, the global strain distribution was simulated for the test scenarios. Based on this data, algorithms were developed that calculate the global strain distribution from the sensor measurements and output it in real time, e.g., as a heat map. The developed system was successfully implemented and integrated into a functional demonstrator.

Results

Thread-shaped sensor materials

Silver-coated polyamide yarns, pseudoelastic shape memory alloys (SMA), and precision resistance alloys were selected as promising options in the search for a suitable thread sensor material. The behavior of the electrical resistance under tension, the temperature stability, and the suitability for subsequent textile integration into the membrane composite were investigated. Cyclic tensile tests up to 10 % strain were chosen as the characterization method and were repeated at various temperatures between -20 °C and 70 °C. As a result of these investigations, SMAs proved unsuitable due to their high temperature dependence and strongly non-linear resistance behavior. Both precision resistance alloys (Isaohm® / Isabellenhütte) and silver-coated polyamide yarns (SilverTech+® 150 / Amann & Söhne GmbH & Co. KG) appeared to be fundamentally suitable and were taken into account in the following tests, with precision resistance alloys being identified as the preferred option due to their lower temperature dependence and linear sensor behavior. A fine wire (LitzWire / Rudolf Pack GmbH & Co. KG) was selected for the implementation of the electrical contact network due to its good textile processability and low basic electrical resistance (<< 1 Ω/m).

Development and production of functional samples

Two approaches were pursued for the development of a functional sample. On the one hand, samples were produced using embroidery technology and the TFP process; on the other hand, the thread-like sensor and the textile feed line were already integrated into the semi-finished textile product during the weaving process. For the embroidered samples, a commercially available membrane (HEYtex tentorium 900) was used. Both the silver-coated polyamide yarn and the precision resistance alloy were applied in patches using the tailored fiber placement (TFP) process (Figure 1) in order to increase the sensor length and thus improve measurement accuracy. In addition, the sensor patches were applied in different orientations in order to detect stretching in different directions. At the same time, the silver-coated polyamide yarn Shieldex® 117, which is more robust in textile processing than SilverTech+® 150, was embroidered using regular zigzag and chain stitches without auxiliary thread.

For the woven patterns, a grid with weft and warp threads made of feedline and sensor material was designed, which was combined with the polyester base fabric in terms of pattern (Figure 2). This made it possible to create arrangements with sensors in the warp and weft directions, which later allowed the calculation of tensile stress in different directions. A total of three patterns were created, which differed in terms of the length and position of the sensors. The third variant was a hybrid that combined a woven supply network with sensor patches that were embroidered on afterwards. Two types of intersection points, with and without electrical contact, were created in the conductive structures and implemented using binding techniques. The samples were produced on a gripper loom with center transfer (Lindauer Dornier P1).

A key development step was the creation of practical contacting strategies for the sensor network. Conventional soldering methods caused damage to the textile base material due to high process temperatures, while alternative conductive adhesives initially exhibited excessive contact resistance in the kΩ range. However, by using an epoxy-silver conductive adhesive (8330S) with defined curing (160°C, 90 s, light pressure), stable, low-resistance contacts could be achieved both within the fabric and at the edges of the goods; in combination with crimp contacts, a mechanically robust and electrically reliable connection to external measurement technology was achieved.

Coating of the textile semi-finished product with integrated sensor structure

The functionalized fabrics were then coated with a PVC paste (plus 5% bonding agent) provided by the industry partner using a LineCoater from COATEMA (Figure 3). It was found that both integrally woven (0.2 mm) and embroidered sensor and supply structures (0.7 mm) could be integrated into the membrane with a low application thickness, so that the basic mechanical properties of the membrane were only minimally altered, while complete coverage and electrical insulation of the sensor technology was achieved. Additional tests with transfer foils and directly applied PVC adhesive layers showed that manual or semi-manual coating strategies are also suitable for local or subsequent functionalization, especially for smaller membrane areas.

Characterization of the membrane with integrated sensor technology

The manufactured samples were first tested in uniaxial tensile tests. In addition to the basic mechanical properties, the electromechanical properties were also determined. Particular attention was paid to the influence of the integrated sensor technology on structural integrity. Tests were carried out in both the weft and warp directions. With a maximum force of 3810 N at 23.2 % elongation in the weft direction and 4100 N at 24.9 % elongation in the warp direction, the manufactured samples were at a similar level to the commercial product from Heytex (weft: 3780 N at 25.8 %; warp: 3920 N at 20.6 %). Accordingly, it was not expected that the mechanical performance would be affected by the integration of the sensor network.

Development of algorithms for full-surface strain state detection

Based on biaxial tensile tests of the commercial membrane, FE models were created for the full-surface simulation of stress conditions. In addition to providing a database for algorithm development, this also supported the selection of suitable sensor layouts. The modeling was based on shell elements with an anisotropic material model. Based on the calibrated material model, simulations were performed with randomly varied load positions and magnitudes, which formed part of the database for algorithm development.

The AI model underlying the algorithms was based on a regressive model. To this end, the previously simulated load cases were applied to the demonstrator. The resulting sensor measurements were used to train the model. The model was then evaluated using the parameters mean absolute error (MAE), root mean squared error (RMSE), and coefficient of determination (R²). For the functional demonstrator, which consisted of a square, flat membrane, high accuracy was demonstrated for position determination in the single-digit mm range. The amount of load was also determined precisely with a coefficient of determination of 0.9604. The system achieves ± 3 mm spatial resolution and ± 0.6 N force accuracy for demonstrator loads < 50 N and is scalable up to kN load ranges. Based on the determined values for the position and magnitude of a load application, the corresponding full-area stress state was determined using multi-stage k-nearest neighbor models. The resulting model showed a high regression quality with a deviation of less than 5% from the FEM reference. In addition, the model proved to be very stable in general and allowed the desired real-time determination of the stress distribution. For the functional demonstrator, the results of the model were visualized in real time on a display unit next to the membrane (Figure 4), so that the effect of applied loads was immediately apparent to the user.

Conclusion

In summary, the IGF MeMo project shows that PVC-coated PES membranes can be further developed into intelligent, real-time capable support structures by combining suitable sensor materials, textile integration strategies, and robust contacting and coating processes. The experimental results prove that the mechanical performance of the membrane is largely retained despite the integration of the sensor technology and that the functional requirements – in particular with regard to the measuring range, temperature stability, and long-term behavior of the selected sensor materials – are met. The project developed an AI-based regression approach that determines load positions and amounts in real time from textile-integrated sensor signals and derives full-surface stress states from them without requiring numerical simulations during operation. The approach is characterized by high robustness against sensor-related scatter and low requirements for computing power and training data. The underlying methodology is fundamentally transferable to other large-area, deformable structures with integrated sensor technology, for example in textile architecture, lightweight construction, or membrane- and composite-based structural systems, e.g., in the maritime sector.

At the same time, the investigations clearly show that the type of integration and contacting has a significant influence on the quality of the sensor signals: Inline-contacted, integrally woven sensors are technologically sophisticated and currently still limited in terms of signal stability, while embroidered sensor networks with clearly defined, easily accessible contact points deliver significantly more robust and easier-to-evaluate signals. Thus, the work not only provides a complete technical toolkit, but also a clear preference for further system development towards embroidered, hybrid membrane solutions.

In the field of mechanical and electromechanical characterization, it seems sensible to expand biaxial testing programs on functionalized membranes. This would allow for an even closer link between experimental and numerical data and extend the validation of the material and damage descriptions used in the FEM models to the sensor membrane system as a whole. At the same time, the algorithms for load localization and stress reconstruction based on the data available to date can be expanded to include additional load collectives, more complex boundary conditions, and additional failure patterns, so that the monitoring system will continue to operate reliably in the long term, even in highly variable application scenarios.

On this basis, manufacturing and retrofitting concepts can be developed with a view to implementing intelligent, self-monitoring membrane structures in various industries - from construction and protective and safety applications to the maritime sector.

Acknowledgement

The IGF project 01IF22600N of the research association Forschungskuratorium Textil e.V., Reinhardtstr. 12-14, 10117 Berlin, was funded by the German Federal Ministry for Economic Affairs and Energy via the German Aerospace Center (DLR) as part of the program for the promotion of Industrial Collective Research (IGF) based on a resolution of the German Bundestag.

The authors would like to thank the aforementioned institutions for providing the financial resources. The research report and further information are available from the Institute of Textile Machinery and High Performance Material Technology at TU Dresden.

References

[1]   J. Mersch, C. A. G. Cuaran, A. Vasilev, A. Nocke, C. Cherif, and G. Gerlach, "Stretchable and Compliant Textile Strain Sensors," IEEE Sensors J., vol. 21, no. 22, pp. 25632–25640, 2021, doi: 10.1109/JSEN.2021.3115973.

[2]   K. Bremer, F. Weigand, Y. Zheng, L. S. Alwis, R. Helbig, and B. Roth, "Structural Health Monitoring Using Textile Reinforcement Structures with Integrated Optical Fiber Sensors," Sensors (Basel, Switzerland), vol. 17, no. 2, 2017, doi: 10.3390/s17020345.

[3]   E. Haentzsche, R. Mueller, T. Ruder, A. Nocke, and C. Cherif, "Integrative Manufacturing of Textile-Based Sensors for Spatially Resolved Structural Health Monitoring Tasks of Large-Scaled Composite Components," MSF, 825-826, pp. 571–578, 2015, doi: 10.4028/www.scientific.net/MSF.825-826.571.

[4]   T. D. Dinh et al., "A study of tension fabric membrane structures under in-plane loading: Nonlinear finite element analysis and validation," Composite Structures, vol. 128, pp. 10–20, 2015, doi: 10.1016/j.compstruct.2015.03.055.

[5]   T. D. Dinh, A. Rezaei, L. de Laet, M. Mollaert, D. van Hemelrijck, and W. van Paepegem, "A new elasto-plastic material model for coated fabric," Engineering Structures, vol. 71, pp. 222–233, 2014, doi: 10.1016/j.engstruct.2014.04.027.

[6]   J. Vitola, F. Pozo, D. A. Tibaduiza, and M. Anaya, "A Sensor Data Fusion System Based on k-Nearest Neighbor Pattern Classification for Structural Health Monitoring Applications," Sensors (Basel, Switzerland), vol. 17, no. 2, 2017, doi: 10.3390/s17020417.


Authors: Karl Kopelmann Anna Happel Florian Schmidt Tobias Lang Hung Le Xuan Chokri Cherif

Technische Universität Dresden

Fakultät Maschinenwesen

Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik (ITM)

01062 Dresden


https://tu-dresden.de/ing/maschinenwesen/itm

More entries from TU Dresden, Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik ITM

28.01.2026

Echtzeitfähiges Monitoring-System für textile Membranen

Fabrics Sensor Technology Technical Textiles Smart Textiles Tests

Abstract

Im IGF‑Projekt 01IF22600N wurde am ITM der TU Dresden ein echtzeitfähiges, fasersensorbasiertes Monitoring‑System für textile Membranen entwickelt. Textile Membranstrukturen werden in zahlreichen technischen Anwendungen eingesetzt, jedoch fehlen bislang Methoden zur kontinuierlichen, vollflächigen Zustandsüberwachung. Das Projektziel bestand darin, ein integriertes Sensorsystem zu realisieren, das den globalen Spannungszustand der Membran erfasst und so Hinweise auf Überlastungen und Schädigungen liefert. Hierzu wurden geeignete fadenförmige Sensormaterialien identifiziert, Sensorstrukturen mittels Stick- und Webverfahren in die Membran integriert und robuste Kontaktierungs- und Beschichtungsstrategien entwickelt. Auf Basis experimenteller Daten und FEM‑Simulationen entstand ein KI‑basiertes Regressionsmodell, das Lastpositionen in Echtzeit mit ±3 mm Genauigkeit und Lastbeträge mit ±0,6 N bestimmt und daraus den vollflächigen Spannungszustand ableitet. Die Ergebnisse zeigen, dass die mechanische Leistungsfähigkeit der Membran trotz Sensorintegration weitgehend erhalten bleibt und textile Strukturen wirksam zu intelligenten, selbstüberwachenden Tragwerken erweitert werden können.

Report

Einleitung

Textile Membranstrukturen haben sich als leichte, flexible und zugleich leistungsfähige Bauelemente in zahlreichen technischen Anwendungen etabliert, etwa in architektonischen Dach- und Fassadensystemen, in mobilen und stationären Schutzbauten oder im maritimen Umfeld. Ihre Tragfähigkeit und Dauerfestigkeit hängen jedoch entscheidend von statisch und dynamisch herrschenden Beanspruchungen ab, da lokale Überlastungen und unerkannte Schädigungen im Extremfall zu plötzlichen Strukturversagen führen können. In der Praxis basieren Inspektionen bislang überwiegend auf visuellen Kontrollen und punktuellen Messungen, die weder eine kontinuierliche Zustandsbeobachtung noch eine flächendeckende Bewertung des Membranverhaltens erlauben und daher nur eingeschränkte Aussagekraft für eine vorausschauende Instandhaltung besitzen. Vor diesem Hintergrund verfolgt das IGF‑Vorhaben 01IF22600N das Ziel, textile Membranen in intelligente, sensorisch funktionalisierte Strukturen zu transformieren, die ihren eigenen Spannungs- und Schädigungszustand in Echtzeit erfassen. Dazu wird eine textile Sensorstruktur [1] in die Membranstruktur integriert [2, 3] und deren Messwerte in Kombination mit Simulationsergebnissen [4, 5] durch KI-basierte Algorithmen [6] ausgewertet.

Zielsetzung und Lösungsweg

Zentrales Ziel des Projekts war die Kreierung eines fasersensorbasierten Monitoring-Systems, das eine vollflächige Spannungsverteilung textile Membranen ermittelt und somit Hinweise auf Ermüdungserscheinungen und strukturelle Schädigungen geben kann. Hierzu wurden fadenförmige Sensormaterialien auf ihre Dehnungseigenschaften und Eignung für den Einsatz im Verbund mit der Membran untersucht. Mit den Vorzugsvarianten wurden Bindungsmuster für Gewebe mit integrierter Sensorik- und Energieversorgungsstruktur entwickelt und gefertigt. Diese Muster wurden mechanisch charakterisiert bei gleichzeitiger Erfassung der Sensormesswerte. Gleichzeitig wurden für die Prüfszenarien die globale Dehnungsverteilung simuliert. Auf Grundlage dieser Daten wurden Algorithmen entwickelt, die aus den Sensormesswerten die globale Dehnungsverteilung errechnen und in Echtzeit z. B. als Heatmap ausgeben. Das entwickelte System wurde erfolgreich umgesetzt und in einen Funktionsdemonstrator integriert.

Ergebnisse

Fadenförmige Sensormaterialien

Für die Suche nach einem geeigneten Fadensensormaterial wurden besilberte Polyamidgarne, pseudoelastische Formgedächtnislegierungen (FGL) und Präzisionswiderstandslegierungen als aussichtsreiche Varianten ausgewählt. Untersucht wurde das Verhalten des elektrischen Widerstands unter Dehnung, die Temperaturstabilität und die Eignung für die spätere textiltechnische Integration in den Membranverbund. Als Charakterisierungsmethode wurden zyklische Zugversuche bis 10 % Dehnung gewählt, die unter verschiedenen Temperaturen zwischen -20 °C und 70 °C wiederholt wurden. Im Ergebnis dieser Untersuchungen erwiesen sich FGL aufgrund ihrer großen Temperaturabhängigkeit und des stark nicht-linearen Widerstandsverhalten als ungeeignet. Sowohl Präzisionswiderstandslegierungen (Isaohm® / Isabellenhütte) als auch besilberte Polyamidgarne (SilverTech+® 150 / Amann & Söhne GmbH & Co. KG) erschienen grundsätzlich als geeignet und wurden bei den folgenden Versuchen berücksichtigt, wobei die Präzisionswiderstandslegierungen aufgrund der geringeren Temperaturabhängigkeit und des linearen Sensorverhaltens als Vorzugsvariante identifiziert wurden. Für die Realisierung des elektrischen Kontaktierungsnetzwerks wurde aufgrund der guten textilen Verarbeitbarkeit und des geringen elektrischen Grundwiderstands (<< 1 Ω/m) ein Feindraht (LitzWire / Rudolf Pack GmbH & Co. KG) ausgewählt.

Entwicklung und Herstellung von Funktionsmustern

Für die Entwicklung eines Funktionsmusters wurden zwei Ansätze verfolgt. Zum einen wurden Muster mittels der Sticktechnologie und des TFP-Verfahrens hergestellt, zum anderen wurde der fadenförmige Sensor und die textile Zuleitung bereits im Webprozess in das textile Halbzeug integriert. Für die gestickten Muster wurde auf einer kommerziell erhältlichen Membran (HEYtex tentorium 900) gearbeitet. Dabei wurden sowohl das besilberte Polyamidgarn als auch die Präzisionswiderstandslegierung im Tailored-Fiber-Placement-Verfahren (TFP) in Mändern aufgebracht (Abbildung 1), um die Sensorlänge zu vergrößern und damit die Messgenauigkeit zu erhöhen. Zudem wurden die Sensorpatches in verschiedenen Orientierungen aufgebracht, um die Dehnung in verschiedenen Richtungen zu erfassen. Parallel dazu wurde das besilberte Polyamidgarn Shieldex® 117, welches in der textilen Verarbeitung robuster ist als SilverTech+® 150, mit den regulären Sticharten Zick-Zack- und Kettelstich ohne Hilfsfaden aufgestickt.

Für die gewebten Muster wurde ein Raster mit Schuss- und Kettfäden aus Zuleitungs- und Sensormaterial entworfen, das mustertechnisch mit dem Grundgewebe aus Polyester kombiniert wurde (Abbildung 2). So konnten Anordnungen mit Sensoren in Kett- und Schussrichtungen realisiert werden, die später die Berechnung der Dehnungsbeanspruchung in verschiedenen Richtungen erlaubt. Insgesamt wurden drei Muster realisiert, welche sich durch Länge und Position der Sensoren unterschieden. Die dritte Variante war ein Hybrid, der ein gewebtes Zuleitungsnetzwerk mit nachträglich aufgestickten Sensorpatches kombinierte. In den leitfähigen Strukturen wurden zwei Arten von Kreuzungspunkten, mit und ohne elektrischen Kontakt, realisiert und bindungstechnisch umgesetzt. Die Muster wurden auf einer Greiferwebmaschine mit Mittenübergabe produziert (Lindauer Dornier P1) gefertigt.

Entwicklung von Kontaktierungslösungen

Ein wesentlicher Entwicklungsschritt bestand in der Ausarbeitung praxistauglicher Kontaktierungsstrategien für das Sensornetzwerk. Konventionelle Lötverfahren führten aufgrund hoher Prozesstemperaturen zu Schäden am textilen Grundmaterial, während alternative leitfähige Kleber zunächst zu hohe Übergangswiderstände im kΩ‑Bereich aufwiesen. Durch den Einsatz eines Epoxid‑Silberleitklebers (8330S) mit definierter Aushärtung (160 °C, 90 s, leichter Druck) konnten hingegen stabile, niederohmige Kontaktierungen sowohl innerhalb des Gewebes als auch an den Warenrändern realisiert werden; in Kombination mit Crimpkontakten wurde eine mechanisch robuste und elektrisch zuverlässige Verbindung zu externer Messtechnik erreicht.

Beschichtung des textilen Halbzeugs mit integrierter Sensorstruktur

Die anschließende Beschichtung der funktionalisierten Gewebe mit einer vom Industriepartner bereitgestellten PVC‑Paste (plus 5 % Haftvermittler) erfolgte auf einem LineCoater der Firma COATEMA (Abbildung 3). Es zeige sich, dass mit geringer Auftragsdicke sowohl integral eingewebte (0,2 mm) als auch gestickte Sensor- und Zuleitungsstrukturen (0,7 mm) in die Membran integriert werden konnten, sodass die mechanischen Basiseigenschaften der Membran nur minimal verändert wurden, während eine vollständige Überdeckung und elektrische Isolation der Sensorik erreicht wurde. Ergänzende Versuche mit Transferfolien und direkt applizierten PVC‑Klebschichten zeigten, dass auch manuelle oder halbmanuelle Beschichtungsstrategien für lokale oder nachträgliche Funktionalisierungen geeignet sind, insbesondere bei kleineren Membranflächen.

Charakterisierung der Membran mit integrierter Sensorik

Die gefertigten Muster wurden zunächst in uniaxialen Zugversuchen geprüft. Dabei wurden neben den grundlegenden mechanischen auch die elektromechanischen Eigenschaften bestimmt. Dabei lag ein besonderes Augenmerk auf dem Einfluss der integrierten Sensorik auf die strukturelle Integrität. Dazu wurde sowohl in Schuss- als auch in Kettrichtung geprüft. Die gefertigten Muster lagen mit einer maximalen Kraft von 3810 N bei 23,2 % Dehnung in Schussrichtung und 4100 N bei 24,9 % Dehnung in Kettrichtung auf einem ähnlichen Niveau wie das kommerzielle Produkt der Firma Heytex (Schuss: 3780 N bei 25,8 %; Kett: 3920 N bei 20,6 %). Entsprechend war nicht davon auszugehen, dass die mechanische Leistungsfähigkeit durch die Integration des Sensornetzwerks beeinflusst wird.

Entwicklung von Algorithmen zur vollflächigen Dehnungszustandserfassung

Basierend auf biaxialen Zugversuchen der kommerziellen Membran wurden FE-Modelle für die vollflächige Simulation der Beanspruchungszustände erstellt. Neben der Datenbasis für die Algorithmenentwicklung konnte so auch die Auswahl geeigneter Sensorlayouts unterstützt werden. Die Modellierung basierte auf Schalenelementen mit anisotropem Materialmodell. Auf Basis des kalibrierten Materialmodells wurden Simulationen mit zufällig variierten Lastpositionen und -größen durchgeführt, die einen Teil der Datenbasis für die Algorithmenentwicklung bildeten.

Das den Algorithmen zugrundeliegende KI-Modell basierte auf einem regressiven Modell. Dazu wurden die zuvor simulierten Lastfälle auf den Demonstrator aufgebracht. Die entstandenen Sensormesswerte dienten dem Training des Modells. Im Anschluss wurde das Modell anhand der Parameter Mean Absolute Error (MAE), Root Mean Squared Error (RMSE) und Bestimmtheitsmaß (R²) bewertet. Für den Funktionsdemonstrator, der aus einer quadratischen, eben aufgespannten Membran bestand, zeigte sich eine hohe Genauigkeit für die Positionsbestimmung im einstelligen mm-Bereich. Auch der Betrag der Last wurde mit einem Bestimmtheitsmaß von 0,9604 präzise bestimmt. Das System erreicht ± 3 mm Ortsauflösung und ± 0,6 N Kraftgenauigkeit bei Demonstratorlasten < 50 N und ist bis hin zu kN-Lastbereiche skalierbar. Auf der Grundlage der bestimmten Werte für die Position und den Betrag eines Lasteintrags wurde über mehrstufige k-Nearest-Neighbor-Modelle der zugehörige vollflächige Spannungszustand bestimmt. Das entstandene Modell zeigte mit einer Abweichung von unter 5 % zur FEM-Referenz eine hohe Regressionsgüte. Zudem erwies sich das Modell allgemein als sehr stabil und erlaubte die angestrebte Echtzeitbestimmung der Spannungsverteilung. Für den Funktionsdemonstrator wurden die Ergebnisse des Modells in Echtzeit auf einer Displayeinheit neben der Membran visualisiert (Abbildung 4), sodass die Auswirkung aufgebrachter Belastungen für den Nutzer sofort ersichtlich waren.


Zusammenfassung und Ausblick

Zusammenfassend zeigt das IGF Projekt MeMo, dass sich PVC‑beschichtete PES‑Membranen durch die Kombination geeigneter Sensormaterialien, textiler Integrationsstrategien und robuster Kontaktierungs- und Beschichtungsverfahren zu intelligenten, echtzeitfähigen Tragstrukturen weiterentwickeln lassen. Die experimentellen Ergebnisse belegen, dass die mechanische Leistungsfähigkeit der Membran trotz Integration der Sensorik weitgehend erhalten bleibt und die funktionalen Anforderungen – insbesondere bezüglich Messbereich, Temperaturstabilität und Langzeitverhalten der ausgewählten Sensormaterialien – erfüllt werden. Im Projekt wurde ein KI-basierter Regressionsansatz entwickelt, der aus textilintegrierten Sensorsignalen in Echtzeit Lastpositionen und -beträge ermittelt und daraus vollflächige Spannungszustände ableitet, ohne während des Betriebs numerische Simulationen zu benötigen. Der Ansatz zeichnet sich durch hohe Robustheit gegenüber sensorbedingten Streuungen sowie geringe Anforderungen an Rechenleistung und Trainingsdaten aus. Die zugrunde liegende Methodik ist grundsätzlich auf andere großflächige, deformierbare Strukturen mit integrierter Sensorik übertragbar, etwa in der textilen Architektur, im Leichtbau oder bei membran- und verbundbasierten Struktursystemen bspw. im maritimen Bereich.

Gleichzeitig machen die Untersuchungen deutlich, dass die Art der Integration und Kontaktierung einen erheblichen Einfluss auf die Qualität der Sensorsignale besitzt: Inline‑kontaktierte, integral eingewebte Sensoren sind technologisch anspruchsvoll und hinsichtlich Signalstabilität derzeit noch limitiert, während gestickte Sensornetzwerke mit klar definierten, gut zugänglichen Kontaktstellen deutlich robustere und auswertefreundlichere Signale liefern. Damit liefern die Arbeiten nicht nur einen vollständigen technischen Baukasten, sondern auch eine klare Präferenz für die weitere Systementwicklung in Richtung gestickter, hybrider Membranlösungen.

Im Bereich der mechanischen und elektromechanischen Charakterisierung erscheint eine Vertiefung biaxialer Prüfprogramme an funktionalisierten Membranen sinnvoll. Diese würden eine noch engere Verknüpfung von experimentellen und numerischen Daten erlauben und die Validierung der in den FEM‑Modellen verwendeten Material- und Schädigungsbeschreibungen auf das Sensor‑Membran‑System als Ganzes ausdehnen. Parallel dazu können die auf den bisherigen Daten aufbauenden Algorithmen zur Lastlokalisation und Spannungsrekonstruktion um weitere Lastkollektive, komplexere Randbedingungen und zusätzliche Fehlerbilder erweitert werden, sodass das Monitoring-System langfristig auch in stark variierenden Einsatzszenarien zuverlässig arbeitet.

Auf dieser Basis lassen sich perspektivisch Fertigungs- und Nachrüstkonzepte entwickeln, mit denen intelligente, selbstüberwachende Membranstrukturen in unterschiedlichen Branchen – von der Bauindustrie über Schutz- und Sicherheitsanwendungen bis hin zum maritimen Bereich – umgesetzt werden können.

Danksagung

Das IGF-Vorhaben 01IF22600N der Forschungsvereinigung Forschungskuratorium Textil e.V., Reinhardtstr. 12-14, 10117 Berlin wurde über das DLR im Rahmen des Programms zur Förderung der industriellen Gemeinschaftsforschung und -entwicklung (IGF) vom Bundesministerium für Wirtschaft und Energie aufgrund eines Beschlusses des Deutschen Bundestages gefördert.

Die Autoren danken den genannten Institutionen für die Bereitstellung der finanziellen Mittel. Der Forschungsbericht und weiterführende Informationen sind am Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik der TU Dresden erhältlich.

Literatur

[1]   J. Mersch, C. A. G. Cuaran, A. Vasilev, A. Nocke, C. Cherif, and G. Gerlach, "Stretchable and Compliant Textile Strain Sensors," IEEE Sensors J., vol. 21, no. 22, pp. 25632–25640, 2021, doi: 10.1109/JSEN.2021.3115973.

[2]   E. Haentzsche, R. Mueller, T. Ruder, A. Nocke, and C. Cherif, "Integrative Manufacturing of Textile-Based Sensors for Spatially Resolved Structural Health Monitoring Tasks of Large-Scaled Composite Components," MSF, 825-826, pp. 571–578, 2015, doi: 10.4028/www.scientific.net/MSF.825-826.571.

[3]   K. Bremer, F. Weigand, Y. Zheng, L. S. Alwis, R. Helbig, and B. Roth, "Structural Health Monitoring Using Textile Reinforcement Structures with Integrated Optical Fiber Sensors," Sensors (Basel, Switzerland), vol. 17, no. 2, 2017, doi: 10.3390/s17020345.

[4]   T. D. Dinh et al., "A study of tension fabric membrane structures under in-plane loading: Nonlinear finite element analysis and validation," Composite Structures, vol. 128, pp. 10–20, 2015, doi: 10.1016/j.compstruct.2015.03.055.

[5]   T. D. Dinh, A. Rezaei, L. de Laet, M. Mollaert, D. van Hemelrijck, and W. van Paepegem, "A new elasto-plastic material model for coated fabric," Engineering Structures, vol. 71, pp. 222–233, 2014, doi: 10.1016/j.engstruct.2014.04.027.

[6]   J. Vitola, F. Pozo, D. A. Tibaduiza, and M. Anaya, "A Sensor Data Fusion System Based on k-Nearest Neighbor Pattern Classification for Structural Health Monitoring Applications," Sensors (Basel, Switzerland), vol. 17, no. 2, 2017, doi: 10.3390/s17020417.


Authors: Karl Kopelmann Anna Happel Florian Schmidt Tobias Lang Hung Le Xuan Chokri Cherif

Technische Universität Dresden

Fakultät Maschinenwesen

Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik (ITM)

01062 Dresden

https://tu-dresden.de/ing/maschinenwesen/itm


More entries from TU Dresden, Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik ITM

16.12.2025

Entwicklung einer Technologie für einen ressourceneffizienten Straßenbau auf Basis textiler Asphaltbewehrungen und Recyclingasphalt

Knittings Sustainability Technical Textiles

Abstract

Im Projekt RC-Tex-Asphalt der TU Dresden wurde eine innovative Technologie für einen ressourceneffizienten und langlebigen Straßenbau entwickelt. Durch den Einsatz textiler Asphaltbewehrungen aus profilierten Carbonfaser-Mehrfachgarnen in der Asphalttragschicht können Zugspannungen frühzeitig aufgenommen und Rissbildung wirksam verzögert werden. In Kombination mit verbundoptimierten Recyclingasphalten mit bis zu 80 % Recyclinganteil wird eine deutliche Steigerung der Ermüdungsbeständigkeit erreicht.

Laboruntersuchungen, Simulationen und Demonstratoreinbauten zeigen, dass sich die rechnerische Nutzungsdauer von Asphaltbefestigungen von bisher etwa 30 Jahren auf mindestens 60 Jahre verlängern lässt, ohne Erhöhung der Schichtdicken. Gleichzeitig werden Primärrohstoffe eingespart und die CO₂-Bilanz deutlich verbessert.

Die neue Bauweise ist mit vorhandener Maschinentechnik umsetzbar und wirtschaftlich attraktiv, insbesondere für kleine und mittlere Unternehmen. RC-Tex-Asphalt stellt damit eine praxisnahe und nachhaltige Lösung dar und bildet die Grundlage für einen zukunftsfähigen Straßenbaustandard.

Report

Einleitung

Straßen sind die Lebensadern moderner Gesellschaften – sie verbinden Menschen, Regionen und Wirtschaftsräume. Gleichzeitig steht der Straßenbau vor großen Herausforderungen: steigende Verkehrslasten, zunehmende Witterungsextreme und die Notwendigkeit, Rohstoffe nachhaltiger einzusetzen. Herkömmliche Asphaltbefestigungen stoßen dabei zunehmend an ihre Grenzen. Ihre Lebensdauer liegt aufgrund der empirischen Dimensionierung und zunehmenden mechanischen sowie klimatischen Belastung meist bei nur 15 bis 20 Jahren, obwohl sie ursprünglich für 30 Jahre ausgelegt sind. Grund für das Komplettversagen des Straßenkörpers und der Notwendigkeit eines Ersatzneubaus sind vor allem Risse und Ermüdungserscheinungen in der tiefliegenden Asphalttragschicht, der tragenden Basis einer Straße, die sukzessive nach oben zur Fahrbahndecke durchschlagen.

Vor diesem Hintergrund erfolge am Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik (ITM) und dem Institut für Stadtbauwesen und Straßenbau (ISS) der Technischen Universität Dresden die Entwicklung einer Technologie für einen ressourceneffizienten Straßenbau auf Basis textiler Asphaltbewehrungen und Recyclingasphalt (RC-Tex-Asphalt).

Das ambitionierte Ziel: eine Verdopplung der Lebensdauer von Asphaltbefestigungen auf mindestens 60 Jahre, bei gleichzeitigem Einsatz von bis zu 80 % Recyclingasphalt (RC-Asphalt) und ohne Erhöhung der Schichtdicken. Damit sollte ein wesentlicher Beitrag zu einem ressourceneffizienten, langlebigen und klimafreundlichen Straßenbau geleistet werden.

Ausgangssituation und Problemstellung

Der klassische Asphaltaufbau besteht aus mehreren Schichten: Deckschicht, Binderschicht, Asphalttragschicht und der darunterliegenden Schotter- oder Frostschutzschicht (s. Abb. 1). Entscheidend für die Lebensdauer ist dabei die Asphalttragschicht (ATS). Sie trägt die Hauptlast und ist besonders empfindlich gegenüber Zugspannungen, die durch Verkehr und Temperaturwechsel entstehen. Wenn in der unteren Zone der ATS erste Risse auftreten, breiten sich diese mit der Zeit nach oben aus – bis der gesamte Straßenkörper saniert werden muss.

Die bisher eingesetzten textilen Asphaltbewehrungen (Gitter oder Vliese) werden meist im Rahmen von Sanierungsarbeiten in den oberen Asphaltdeck- und -binderschichten verwendet, um Reflexionsrisse zu verzögern. Für die tragende Asphalttragschicht sind diese Einlagen jedoch aufgrund der völlig anderen Einbaubedingungen (Größtkorn bis 32 mm, Verdichtung, Einbautemperatur bis 150 °C) ungeeignet. Hier setzt das Projekt RC-Tex-Asphalt an: Es entwickelt hochfeste, robuste, großmaschige Textilgitter, die direkt in der Zugzone der Tragschicht eingebaut werden und die auftretenden Kräfte bereits bei kleinsten Verformungen aufgrund einer formschlüssigen Verbindung zur Asphaltmastics gezielt aufnehmen können. Dies erfolgt in Verbindung mit neu entwickelten, verbundoptimierten Recyclingasphalten (RC-Asphalte) mit bis zu 80 % Anteil an wiederverwendetem Material. Dies spart natürliche Rohstoffe und reduziert CO₂-Emissionen. Die Herausforderung liegt darin, die Verbundwirkung zwischen Bewehrung und Asphalt sicherzustellen und die mechanischen Eigenschaften auch bei hohen RC-Anteilen zu gewährleisten. Dabei werden die in den KMU etablierten Fertigungstechnologien (textiltechnisch und einbauseitig) genutzt, um einen unmittelbaren Transfer in die Praxis zu gewährleisten.

Ergebnisse

Textiltechnologie – Entwicklung der Asphaltbewehrung

Am ITM der TU Dresden wurden mittels der patentierten Tränkumformtechnik völlig neue profilierte Carbonfaser-Mehrfachgarne entwickelt, die aufgrund einer materialgerechten Umformung bei Erhalt des durchgängigen Carbonfilamentverlaufes eine außergewöhnlich hohe Zugsteifigkeit (E-Modul ≥ 180 GPa) und Festigkeit (≥ 2.500 MPa) aufweisen (s. Tab. 1).

Wesentliche Innovation war die Profilierung der Garnoberfläche, die einen Formschluss mit der Asphaltmastics erzeugt und damit die Kraftübertragung deutlich verbessert. Durch gezielte Profilierung und Tränkung wird eine fast schlupffreie Verbindung mit dem Asphalt erreicht. Zusätzlich wurden Fertigungs- und Tränkungsverfahren weiterentwickelt, um die Strukturdehnung auf unter 0,2 ‰ zu begrenzen und eine hohe Resttragfähigkeit nach dem Einbau (≥ 90 %) sicherzustellen.

Im Anschluss wurden die neuartigen Bewehrungsgarne mittels der modular weiterentwickelten Multiaxial-Kettenwirktechnik zu Gitterstrukturen mit großen Maschenweiten (≥ 60 mm) verarbeitet, um sich den Einbaubedingungen und Korngrößen der Asphalttragschicht anzupassen. Besondere Innovation stellt hierbei das nachrüstbare Funktionsmodul zur maschenreihengerechten, kollisionsfreien Stabintegration in den modifizierten Nähwirkprozess dar, das es ermöglicht, durch die positionsgenau Zuführung der profilierten Mehrfachgarne diese aufeinanderliegenden konsolidierten, dicken Bewehrungslagen mittels Maschenfäden und Vermeidung eines Anstechens sowie einer Schädigung der Garne und Wirkwerkzeuge zu Gitterstrukturen zu verarbeiten (s. Abb. 2). Um einen begrenzten Lagenaufbau (≤ 9 mm) für einen Transport durch den Wirkspalt (10 mm) und eine Maschenbildung zu gewährleisten, wird eine mechanisch gekoppelte, positionsgenau Kett- und Schussstabzuführung empfohlen, wobei die Tiefstellen der Profilierung in den Knotenpunkten ineinandergreifen und zusätzlich zur Reduktion des Lagenaufbaus eine mechanische Verzahnung ermöglichen.
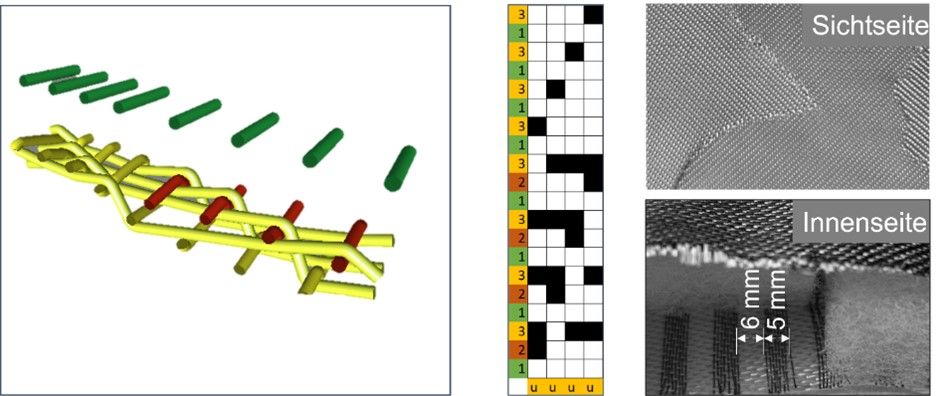
Für die Schussstabzuführung wurde eine neue, modular erweiterbare und parametrisierbare Steuerung entwickelt, die eine auf die Nadelstellung abgestimmte Stabzuführung positions- und zeitgenau ermöglicht. Die Herausforderung liegt insbesondere darin, dass der kollisionsfreie Arbeitsbereich bei lediglich 10 % des Maschenbildungsvorganges liegt, 90 % des Vorganges ist die Nadel im Wirkbereich vorhanden. Zur Realisierung der kollisionsfreien Stabzuführung liegt die Innovation in einem intervallbasierten, rampenartigen Bewegungsverlauf mit abschnittsweise beschleunigter und verzögerter Transportgeschwindigkeit (variabel zwischen 1/4 der Produktionsgeschwindigkeit kurz vor und nach der Maschenbildung und bis zu 4-fache Produktionsgeschwindigkeit für die sprunghafte Durchführung im kollisionsfreien Arbeitsbereich der abgetauchten Nadel) der modular nachträglich integrierbaren Transportkette, die den Stab führt, fixiert und kollisions- sowie kippfrei durch die Wirkstelle transportiert. Durch den sprunghaften Geschwindigkeitsanstieg wird der Stabtransport von mind. 5 mm Länge innerhalb des zur Verfügung stehenden Arbeitsfensters (lediglich 10 %) realisiert. Hierbei müssen die kontinuierliche Wirkfadenzuführung und Abzugsgeschwindigkeit auf die intervallweise und quasi-diskontinuierliche Stabtransportgeschwindigkeit aufeinander abgestimmt sein, um eine stabile und gleichmäßige Maschenstruktur zu gewährleisten. Hierzu empfiehlt sich eine Einzelfadenzuführung elastischer Garne für die Maschenbildung mit hohem Arbeitsbereich für stark variierende Fadenzugkräfte aufgrund der quasi-diskontinuierlichen Arbeitsweise und des hohen Lagenaufbaus. Zudem wurden systembedingte Korrekturfaktoren identifiziert und iterativ angepasst, die u. a. die Trägheit und Dehnung des Transportsystems (mechanisch und motorisch) berücksichtigt. Eine optische Positionsüberwachung der Stablage (bspw. Schräglage) kann bei Verwendung von Einzelantrieben der beiden Transportkettenseiten eine inline-Korrektur gewährleisten, wobei auch mechanische Zwangsläufe mit Not-Stopp-Funktion bei Ermittlung einer Falschlage möglich sind. In Hinblick auf eine hohe Produktivität werden inline-Korrekturmöglichkeiten favorisiert.
Durch diesen modularen Modifikationen konnte die multiaxiale Kettenwirktechnik etabliert werden, mit der großflächige Bewehrungsgitter reproduzierbar und schädigungsfrei hergestellt werden können – ein entscheidender Schritt hin zur industriellen Umsetzbarkeit.

Materialentwicklung – Verbundoptimierte RC-Asphalte

Parallel dazu wurde am ISS die Zusammensetzung geeigneter Asphaltmischungen untersucht. Ziel war die maximale Nutzung von Recyclingmaterial bei gleichzeitig optimalem Verbund mit der Bewehrung. Dabei wurden verschiedene Varianten mit RC-Anteilen zwischen 60 % und 80 % getestet. Als Bindemittel kamen sowohl erdölbasierte als auch natürliche Rejuvenatoren zum Einsatz, die das alte (oxidierte) Bitumen im Recyclingasphalt wieder verjüngen sollen.

Die Ergebnisse zeigten, dass natürliche Rejuvenatoren (Rej.) die Tränkung der Carbonfasern angreifen und die mechanische Festigkeit der Garne deutlich reduzieren. Dagegen führte ein erdölbasierter Rejuvenator zu einem stabilen Verbund und einem sehr guten Ermüdungsverhalten. Die besten Ergebnisse erzielten Asphalte mit 80 % RC-Anteil und erdölstämmigem Rejuvenator – sie erreichten eine mehr als doppelte Nutzungsdauer als herkömmliche Asphalttragschichten für die definierten Belastungsszenarien (s. Abb. 3)

Simulation und Dimensionierung

Mit Hilfe von zyklischen Biegezugversuchen, Spaltzugschwellversuchen und FEM-Modellen wurden das Verbundverhalten und die resultierende Steifigkeit innerhalb der bewehrten Asphaltstrukturen auf Basis experimenteller Ergebnisse simuliert. Dabei wurde erstmals ein realitätsnahes Modell des profilierten Mehrfachgarns entwickelt, das die komplexen Wechselwirkungen zwischen Textil und Asphalt abbildet. Die Simulationen zeigten, dass die Textilbewehrung in der Lage ist, die Steifigkeit der Asphalttragschicht zu steigern, die Ermüdungsbeständigkeit zu erhöhen und folglich die Rissbildung in der Asphalttragschicht signifikant zu verzögern. Die simulativen Berechnungen und Regressionen der Prüfergebnisse ergaben, dass die rechnerische Nutzungsdauer der neuen Bauweise mind. 60 Jahre hält und deutliches Steigerungspotential für mehr als 100 Jahre aufweist – abhängig von Belastung und Einbausituation.

Einbau- und Verbundtechnologie

Ein wichtiger Schwerpunkt war die Einbindung der Bewehrung in den Asphaltaufbau. In Laborversuchen und einer Demonstratoranwendung (s. Abb. 4) wurden verschiedene Einbauverfahren getestet. Dabei zeigte sich, dass nur der Heiß-auf-Heiß-Einbau (Einbau der Asphaltbewehrung zwischen zwei heißen Asphalttragschichten) einen dauerhaft guten Schichtenverbund ohne Fehlstellen gewährleistet.

Diese Erkenntnis bildet die Grundlage für die spätere Praxisanwendung: Der Einbau kann mit vorhandener Maschinentechnik erfolgen, sofern die Temperaturführung präzise abgestimmt wird. Damit bleibt die neue Bauweise auch für kleine und mittlere Straßenbauunternehmen technisch und wirtschaftlich umsetzbar.

Die Ergebnisse des Forschungsvorhabens RC-Tex-Asphalt belegen eindrucksvoll die hohe Praxistauglichkeit und Wirtschaftlichkeit der neu entwickelten textilen Asphaltbewehrung für den industriellen Einsatz im Straßenbau. Eine wirtschaftliche Bewertung unter realitätsnahen Bedingungen ergab ein erhebliches Einsparpotenzial: Durch die deutlich verlängerten Erhaltungsintervalle von konventionell 30 Jahren auf mind. 60 Jahre und den geringeren Materialverbrauch lassen sich die Gesamtkosten des Straßenlebenszyklus mit dem neuartigen RC-Tex-Ansatz im Vergleich zur unbewehrten Fahrbahn um rund 40 % senken (Berechnungsbeispiel 8 m Fahrbahnbreite und 1 km Länge ca. 200.000 €/a konventionell und 115.000 €/a mit RC-Tex-Ansatz). Gleichzeitig ermöglicht der Einsatz von bis zu 80 % Recyclingasphalt eine Reduktion des Primärrohstoffbedarfs um mehr als ein Drittel (von 3,5 t/a auf 2,3 t/a CO2-Aquiv.)und verbessert die CO₂-Bilanz deutlich.

Besonders attraktiv ist die Technologie für kleine und mittlere Unternehmen (KMU) der Textil-, Maschinenbau- und Straßenbaubranche. Bestehende Anlagen können aufgrund der modular entwickelten Funktionsmodule adaptiv mit moderatem Aufwand an die neue Fertigung angepasst werden – die erforderlichen Investitionen für die Nachrüstung der Produktionsmaschinen liegen unter 40.000 €. Bei einer jährlichen Fertigungsmenge von etwa 100.000 m² Asphaltbewehrung mit einem kalkulierten Preis von ca. 37 €/m², der den Preis der profilierten Mehrfachgarne berücksichtigt, amortisiert sich die Investition aufgrund des vielversprechenden Einsatzpotentials innerhalb eines Jahres.

Damit bietet RC-Tex-Asphalt eine unmittelbar nutzbare Lösung, die ohne grundlegende Prozessumstellungen in bestehende Produktions- und Bauabläufe integriert werden kann. Die entwickelten Materialien und Verfahren erhöhen die Ressourcen- und Energieeffizienz entlang der gesamten Wertschöpfungskette – von der Textilfertigung über die Asphaltproduktion bis hin zum Einbau auf der Baustelle. Durch die enge Verzahnung von Forschung, Industrie und Handwerk wurde ein praxisnahes Konzept geschaffen, das nicht nur ökologische und technische Vorteile bietet, sondern vor allem neue Marktchancen für KMU eröffnet und den Weg zu einem nachhaltigen, zukunftsfähigen Straßenbau ebnet.

Zusammenfassung und Ausblick

Das Forschungsvorhaben RC-Tex-Asphalt hat gezeigt, dass technologische Innovation, Ressourcenschonung und Wirtschaftlichkeit im modernen Straßenbau erfolgreich vereint werden können. Durch die Entwicklung einer textilbewehrten Asphalttragschicht mit profilierten Carbon-Mehrfachgarnen konnte die Lebensdauer von Asphaltbefestigungen deutlich verlängert werden – von bisher rund 30 Jahren auf mindestens 60 Jahre. Simulationen deuten sogar auf eine bis zu neunfache Steigerung hin. Diese enorme Verbesserung ist auf die hohe Verbundfestigkeit zwischen Asphalt und Bewehrung zurückzuführen, die Rissbildung und Ermüdung wirksam verhindert. Auch bei einem Recyclinganteil von bis zu 80 % blieb die Leistungsfähigkeit der Bauweise stabil. Neue Mess- und Simulationsverfahren ermöglichen zudem eine präzise Dimensionierung und Planung zukünftiger Straßenaufbauten.

Neben dem technischen Fortschritt überzeugt das Projekt durch seine ökologische Wirkung. Der hohe Anteil an Recyclingasphalt reduziert den Verbrauch von Primärrohstoffen erheblich und verbessert die CO₂-Bilanz über den gesamten Lebenszyklus einer Straße. Durch die verlängerten Nutzungs- und Sanierungsintervalle sinkt der Material- und Energieeinsatz, und perspektivisch kann die Schichtdicke der Asphalttragschicht reduziert werden – ohne Leistungseinbußen. Damit leistet RC-Tex-Asphalt einen wichtigen Beitrag zu nachhaltigem und klimafreundlichem Straßenbau.

Besonders kleine und mittlere Unternehmen (KMU) profitieren von den Projektergebnissen. Die neue Bauweise eröffnet vielfältige Geschäftsmöglichkeiten entlang der gesamten Wertschöpfungskette: Textilhersteller können Hochleistungsfasern, Tränkungen und Gitterstrukturen entwickeln und vermarkten; Maschinenbauer erhalten die Chance, bestehende Anlagen für die Fertigung profilierter Mehrfachgarne anzupassen oder neue Produktionslinien aufzubauen; und Straßenbauunternehmen können langlebigere, wirtschaftlichere Straßen anbieten und sich so neue Marktsegmente erschließen. Da vorhandene Maschinen mit geringem Aufwand nachgerüstet werden können, ist der Einstieg in die neue Technologie besonders attraktiv. Hierbei sind bereits weitere Pilotanwendungen und Kooperationen mit der Bauwirtschaft in Planung, um den Übergang in die Praxis zu beschleunigen und auch die Recyclingfähigkeit der textilbewehrten Asphalttragschicht vertieft zu betrachten. Insgesamt stellt RC-Tex-Asphalt einen bedeutenden Innovationsschritt dar: Erstmals ist eine textile Hochleistungsbewehrung entstanden, die vollständig mit Asphalt kompatibel ist und in der tragenden Schicht eingesetzt werden kann. Damit bietet das Projekt eine zukunftsweisende Grundlage für einen neuen, nachhaltigen Straßenbaustandard, der ökologische Verantwortung mit wirtschaftlicher Effizienz verbindet.

Danksagung

Das IGF-Vorhaben 01IF22609N der Forschungsvereinigung Forschungskuratorium Textil e. V. wurde über das DLR im Rahmen des Programms zur Förderung der Industriellen Gemeinschaftsforschung (IGF) vom Bundesministerium für Wirtschaft und Energie aufgrund eines Beschlusses des Deutschen Bundestages gefördert. Der Schlussbericht und weiterführende Informationen sind am Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik der TU Dresden erhältlich.


Authors: Penzel, P. Klug, P. Cherif, C. Weise, C. Gerowski, B. Zeißler, A.

Technische Universität Dresden
Fakultät Maschinenwesen
Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik (ITM)
01062 Dresden

https://tu-dresden.de/mw/itm

More entries from TU Dresden, Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik ITM

21.10.2025

Tubular tissues with rigid and flexible structural zones and mass transport for the biomimetic construction of the trachea

Fabrics Smart Textiles Medicine

Abstract

The successful treatment of tracheal (windpipe) injuries is an immense challenge and has great social and medical relevance. Every treatment and subsequent care of the trachea with a stoma leads to functional disadvantages such as humidification of the air we breathe, poorer sense of smell and taste, or faulty voice formation. Another disadvantage is that up to 20% of patients suffer from stenosis (narrowing) of the trachea [1]. As part of the interdisciplinary IGF research project 01IF22889N of the ITM, an integrally manufactured, textile, pressure-stable biomimetic tracheal implant was therefore developed.

Report

Initial situation and problem definition

The windpipe (trachea) fulfils two main functions: (I) it provides an airtight and mechanically stable passage from the larynx to the bronchial tree of the lungs for air transport, and (II) it facilitates the transport of mucus. Function (I) is performed by a tubular structure consisting of cartilage rings and longitudinal muscles, which provide lateral stability and longitudinal flexibility. This keeps the lumen open for breathing air. In addition, the inhaled air is moistened and warmed. Function (II) is a cleaning mechanism that is performed by a special mucous membrane layer (mucociliary respiratory epithelial layer). Here, mucus-producing cells and cells with tiny hairs (cilia) on their surface transport mucus and particles [2].

After an injury to the trachea, these functions are impaired by the insertion of a tracheal cannula. In Germany, 53,000 tracheal resections (replacement of part of the trachea) are performed annually [3]. A high proportion, around 40,000 patients, receive non-clinical care through a surgically created opening in the windpipe, known as a stoma [3]. This treatment has significant disadvantages: 1. poorer humidification and warming of the inhaled air, 2. poorer sense of smell and taste, 3. impaired voice formation, and 4. narrowing of the windpipe.

The gold standard for tracheal reconstruction is end-to-end anastomosis, in which part of the trachea is removed and the remaining ends are sutured together [4]. However, for this procedure to be performed, at least half of the trachea must remain in adults and one third in children, otherwise the operation cannot be carried out [5]. Nevertheless, complications occur in up to 20% of cases [6]. As the sutured ends of the trachea are subject to considerable force, this can lead to the suture tearing and the trachea shifting into the chest cavity. There is also a risk that the ends will not grow together properly, leading to scarred narrowing of the trachea, tracheitis, hoarseness, loss of voice and paralysis of the vocal cord nerves, as well as swallowing disorders [7]. Approaches investigated to date – including synthetic implants, constructs made from the patient's own tissue, donor tracheas and tissue engineering procedures – have not yet been able to replicate a functional cilia layer for mucus and particle transport. Neither this lack of transport function nor the high complication rate and shortage of suitable donor tissue currently allow for reliable use in cases of larger tracheal defects following clinically necessary resection. As a result, there is currently no implant available that can adequately replace the trachea.

It is therefore necessary to develop novel implants that mimic both the mechanical stability and the internal transport function of the natural trachea. The aim of the IGF project was therefore to develop a textile, functional and biomimetic tubular fabric. This fabric should have a cilia-like structure for active substance transport. At the same time, rigid, 3D-printed support structures, which can be integrated during the weaving process, were to protect the tubular fabric from collapsing. Both aspects serve to safely bridge missing or removed tracheal tissue. The ciliary movement should be achieved by electroactive piezoelectric PVDF fibres integrated into the tissue in the form of polarised naps. The ciliary movement is to be activated by the piezoelectric effect, which is triggered by the electric field generated by current-carrying conductors.

Development of tubular tissue structures

To produce a tubular fabric with cilia on the fabric surface, various variants were developed for a multi-layer fabric with naps pointing into the interior of the tube. The fabrics were manufactured using commercially available shuttle loom technology with a Jacquard unit for versatile adaptation of the fabric structure.

The tubular base structure was woven from polyester threads. Depending on the variant, cilia threads or a combination of cilia threads (piezoelectric PVDF or Nitinol threads) and conductor threads (silver-plated polyamide, Madeira HC40) were incorporated into the base fabric. The use of conductor threads was necessary when using electroactive PVDF multifilament threads or short fibres to stimulate cilia movement. When using one-way or two-way shape memory (SM) filaments as cilia material, no separate conductor filaments had to be incorporated into the fabric, as the SM filaments were directly contacted and conductive in order to initiate the movement of the cilia.

Development of biomimetic support structures

The human trachea has approximately 15 to 20 tracheal cartilages. They are horseshoe-shaped, have a diameter of 20 mm, with the open side facing dorsally (towards the back), and are approximately 4 mm wide and 1 mm thick. Their outer surface is flat and the inner surface is convex. Tracheal cartilages that can be integrated into the web (cartilage clips/support structures) should be manufactured using 3D printing and should be able to withstand a compression force of at least 1.2 N.

Based on this geometry, a total of 10 different models were developed. The differences in geometry resulted from variations in the leg geometry (C- and U-shaped), wall thickness and radius. The support structures were produced using photopolymer printing based on the stereolithography concept with an Objet 30 Prime from Stratasys in order to achieve the necessary geometric details. Exemplary structures are shown in Figure 1.

To examine the cartilage structures, clamps that meet the requirements for commercially available measurement technology were developed, designed and implemented using 3D printing. The clamps developed enable pressure loading in various anatomical positions of the cartilage segments (anterior-posterior & medial-lateral).

Integration of support structures into the tissue structure

Based on the previously presented woven tubular fabric, including the naps anchored in the base fabric on the fabric surface, a weaving structure was developed that could accommodate and fix the developed support structures at defined intervals in the base fabric. The integration of the support structures was achieved by weaving a fabric pocket over the entire circumference of the fabric. The dimensions (width and thickness) of the fabric pocket were adapted to those of the support structures, which were fixed between two layers of fabric and secured against slipping and "twisting out" of the structure. The number of support structures per defined fabric length was adjustable in terms of binding, and different clip widths could also be integrated into the tubular fabric by adjusting the fabric pocket size. The implemented demonstrator is shown in Figure 3. The inward-facing cilia and tissue pockets with the integrated support structures are clearly visible.

Textile physical analysis of the support and tissue structures as well as movement analysis

The average tensile strength of the human trachea is approximately 230 N [8]. The tubular tissue structures with integrated support structures exhibited a maximum tensile strength of approximately 4300 N. A yield strength of approximately 1400 N was determined. This means that the mechanical requirements of the human trachea are fully met. All support structures developed to prevent the trachea from collapsing exhibited a compression force greater than 1.2 N. In some cases, the target value was exceeded tenfold.

In addition, the influence of repeated or cyclic tensile loading on the position of the support structures integrated into the tissue was investigated. To this end, a load cycle test with 150 cycles was performed, in which a tensile load of up to a maximum force of 230 N (target value) was repeatedly applied, followed by relief to the initial position. A sample holder was developed and implemented for this purpose so that the tubular structure was loaded biomimetically across the entire cross-section. The results show that the support structures woven into the tissue pockets remained firmly fixed and did not "twist out" in the circumferential direction. The selected integration and fixation method thus ensures permanent positional stability under cyclic loading.

Motion analysis of the various patterns showed that PVDF fibres did not enable ciliary movement. However, the SM filaments with a two-way effect demonstrated repeatable ciliary movement. This approach can be used in the future to replicate the functioning of human cilia. As a further alternative approach, fabrics with parallel conductor threads were flocked with polyamide short fibres. Using an alternating electric field, intermittent cilia movement could also be simulated here.

Summary

A novel tracheal implant was developed at ITM that excellently replicates the macroscopic structure of the human trachea. The developed structure could be manufactured using commercially available shuttle weaving technology without any design modifications. To maintain a pressure-stable tubular structure, 3D-printed support structures were integrated into tissue pockets. Production can be carried out integrally and can be adapted to individual patients in terms of tissue length, support structure spacing, number of support structures and pressure stability. In addition, various concepts were investigated to replicate the microscopic structure in order to generate mass transport. The basis for this was the creation of polnop tissue and the use of piezoelectric PVDF fibres. It was found that PVDF nubs did not allow for movement on a microscopic scale. Ciliary movement was achieved using other actuator fibres such as nitinol fibres. Ciliary movement can also be achieved using flock fibres.

Acknowledgements

The project ‘Tubular tissues with rigid and flexible structural zones and mass transport for the biomimetic construction of the trachea (01IF22889N)’ is funded by the Federal Ministry for Economic Affairs and Energy as part of the ‘Industrial Collective Research (IGF)’ programme on the basis of a resolution passed by the German Bundestag.

References

[1]  Aleksanya, A.; Stoelben, E.: Laryngotracheal resection as an alternative to permanent tracheostomy. Pneumologie 73 (2019), No. 4, pp. 211–218. URLhttps://www.thieme-connect.com/products/ejournals/html/10.1055/a-0809-0232

[2]  Udelsma, Brooks; Mathisen, Douglas J.; Ott, Harald C.: A reassessment of tracheal substitutes—a systematic review. In: Annals of Cardiothoracic Surgery 7 (2018), No. 2, pp. 175–182. URLhttps://www.annalscts.com/article/view/16458/16661

[3]  BVMe d:  BVMed provides information on tracheotomy and laryngectomy care. URL https://www.bvmed.de/verband/presse/pressemeldungen/bvmed-informiert-ueber-tracheotomie-und-laryngektomie-versorgung. – Update date: 19 May 2016 – Review date: 15 October 2025

[4]  Canzan, F.; Aggazzotti Cavazza, E.; Mattioli, F.; Ghidini, A.; Bottero, S.; Presutti, L.: Step-by-Step Tracheal Resection with End-to-End Anastomosis. In: Ghidini, Angelo; Mattioli, Francesco; Bottero, Sergio; Presutti, Livio (eds.): Atlas of Airway Surgery :  ACham: Springer International Publishing, 2017, pp. 75–82

[5]  Weme, Richard D.; Detamore, Michael; Weatherly, Robert A.: Immunohistochemical characterisation of rabbit tracheal cartilages. In: Journal of Biomedical Science and Engineering 03 (2010), No. 10, pp. 1007–1013

[6]  Damian o, Giuseppe; Palumbo, Vincenzo Davide; Fazzotta, Salvatore; Curione, Francesco; Lo Monte, Giulia; Brucato, Valerio Maria Bartolo; Lo Monte, Attilio Ignazio: Current Strategies for Tracheal Replacement: A Review.  In: Life 11 (2021), No. 7, pp. 618. URLhttps://www.mdpi.com/2075-1729/11/7/618

[7]  Rettinge, Gerhard; Hosemann, Werner; Hüttenbrink, Karl-Bernd; Werner, Jochen Alfred: ENT Surgery : . 5th, completely revised edition. Stuttgart: Thieme, 2018

[8]  A. Berghau s: . In: Cardiac, Thoracic and Vascular Surgery 1987 (1987), Volume 1. URL https://epub.ub.uni-muenchen.de/6218/1/6218.pdf – Review date 2025-10-15


Authors: Pötzsch, H. F. Happel, A. Bruns, M. Wöltje, M. Cherif, Ch.

Technische Universität Dresden
Fakultät Maschinenwesen
Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik (ITM)
01062 Dresden

https://tu-dresden.de/mw/itm

More entries from TU Dresden, Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik ITM

21.10.2025

Tubuläre Gewebe mit rigiden und flexiblen Strukturzonen und Stofftrans-port zum biomimetischen Aufbau der Trachea

Fabrics Smart Textiles Medicine

Abstract

Die erfolgreiche Therapie von Verletzung der Trachea (Luftröhre) stellt eine immense Herausforderung dar und hat eine große gesellschaftliche und medizinische Relevanz. Jede Behandlung und anschließende Versorgung der Trachea mit einem Stoma führen zu funktionellen Nachteilen wie der Befeuchtung der Atemluft, schlechterem Geruchs- und Geschmackssinn oder fehlerhafte Stimmbildung. Ein weiterer Nachteil ist, dass bis zu 20 % der Patienten an einer Stenose (Verengung) der Trachea leiden [1]. Im Rahmen des interdisziplinären IGF-Forschungsprojektes 01IF22889N des ITM wurde deshalb ein integral gefertigtes, textiles, druckstabiles biomimetisches Tracheaimplantat entwickelt.

Report

Ausgangssituation und Problemstellung

Die Luftröhre (Trachea) erfüllt zwei Hauptfunktionen: (I) Realisierung des luftdichten und mechanisch stabilen Übergangs vom Kehlkopf zum Bronchialbaum der Lunge für den Lufttransport und (II) Erleichterung des Schleimabtransports. Funktion (I) übernimmt. eine röhrenförmige Konstruktion aus Knorpelspangen und Längsmuskeln, die für die seitliche Stabilität sowie die Längsflexibilität sorgen. Auf diese Weise wird das Lumen für die Atemluft offengehalten. Zusätzlich wird beim Einatmen die Atemluft angefeuchtet und erwärmt. Funktion (II) ist ein Reinigungsmechanismus, der durch eine besondere Schleimhautschicht (mukoziliäre respiratorische Epithelschicht) erfüllt wird. Hierbei übernehmen schleimproduzierende Zellen und Zellen mit Flimmerhärchen (Zilien) auf der Oberfläche den Transport von Schleim und Partikeln [2].

Nach einer Verletzung der Trachea sind diese Funktionen durch das Einsetzen einer Trachealkanüle beeinträchtigt. So werden in Deutschland jährlich 53.000 Trachearesektionen (Ersetzen eines Teils der Trachea) durchgeführt [3]. Ein hoher Anteil, etwa 40.000 Patienten erhalten dabei eine außerklinische Versorgung durch eine operativ geschaffene Öffnung in der Luftröhre, ein sogenanntes Stoma [3]. Diese Versorgung ist mit erheblichen Nachteilen verbunden: 1. einer schlechteren Befeuchtung und Erwärmung der Atemluft, 2. eines schlechteren Geruchs- und Geschmackssinns, 3. einer fehlerhaften Stimmbildung, und 4. einer Verengung der Luftröhre.

Der Gold-Standard für die Rekonstruktion der Trachea ist die End-to-End Anastomose, bei der ein Teil der Luftröhre entfernt und die verbleibenden Enden miteinander vernäht werden [4]. Für die Anwendung muss aber bei Erwachsenen mindestens die Hälfte und bei Kindern ein Drittel der Trachea vorhanden bleiben, da die Operation sonst nicht durchgeführt werden kann [5]. Trotzdem treten in bis zu 20 % der operierten Fälle Komplikationen auf [6]. Da auf die vernähten Tracheaenden große Kräfte wirken, kann dies zum Ausreißen der Naht und zu einer Verschiebung der Luftröhre in den Brustraum führen. Auch besteht die Gefahr, dass die Enden nicht richtig zusammenwachsen und es zu narbigen Verengungen der Luftröhre, Luftröhrenentzündungen, Heiserkeit, Stimmverlust und Lähmung der Stimmlippennerven sowie Schluckstörungen kommt [7]. Bisher untersuchte Ansätze – darunter synthetische Implantate, Konstrukte aus patienteneigenem Gewebe, Spendertracheen und Tissue-Engineering-Verfahren – konnten bislang keine funktionsfähige Zilienschicht für den Schleim- und Partikeltransport nachbilden. Weder diese fehlende Transportfunktion noch die hohe Komplikationsrate und der Mangel an geeignetem Spendergewebe erlauben aktuell einen verlässlichen Einsatz bei größeren Tracheadefekten nach einer klinisch notwendigen Resektion. Deshalb steht derzeit kein Implantat als adäquater Tracheaersatz zur Verfügung.

Somit ist es notwendig, neuartige Implantate zu entwickeln, die sowohl die mechanische Stabilität, als auch die innere Transportfunktion der natürlichen Trachea nachahmen. Ziel des durchgeführten IGF-Projekts war es deshalb ein textiles, funktionelles und biomimetisches Schlauchgewebe zu entwickeln. Dieses Gewebe sollte eine zilienähnliche Struktur für den aktiven Stofftransport aufweisen. Gleichzeitig sollten rigide, 3D-gedruckte Stützstrukturen, die bereits während des Webprozesses integriert werden können, das Schlauchgewebe vor einem Kollaps schützen. Beide Aspekte dienen dazu, fehlendes oder entferntes Tracheagewebe sicher zu überbrücken. Die Zilienbewegung sollte hierbei durch elektroaktive piezoelektrische PVDF-Fasern realisiert werden, die in Form von Polnoppen in das Gewebe integriert wurden. Die Aktivierung der Zilienbewegung soll hierbei durch den piezoelektrischen Effekt erfolgen, der durch das erzeugte elektrische Feld von stromdurchflossenen Leitern aktiviert wurde.

Entwicklung tubulärer Gewebestrukturen

Zur Herstellung eines tubulären Gewebes mit Zilien an der Gewebeoberfläche wurden verschiedene Varianten für ein mehrlagiges Gewebe mit in das Schlauchinnere zeigende Polschlaufen entwickelt. Die Gewebe wurden mittels marktverfügbarer Spulenschützenwebmaschinentechnologie unter Verwendung einer Jacquardeinheit für eine vielseitige Anpassung der Gewebestruktur gefertigt.

Die schlauchförmige Grundstruktur wurde aus Polyesterfäden gewebt. Je nach Variante wurden Zilienfäden bzw. eine Kombination aus Zilienfäden (piezoelektrisches PVDF oder Nitinol-Fäden) und Leiterfäden (besilbertes Polyamid, Madeira HC40) in das Grundgewebe eingebunden. Der Einsatz von Leiterfäden war bei Verwendung von elektroaktiven PVDF-Multifilamentfäden oder Kurzfasern nötig, um die Zilienbewegung anzuregen. Beim Einsatz von Ein- bzw. Zwei-Weg-Formgedächtnis (FG)-Fäden als Zilienmaterial waren keine separaten Leiterfäden in das Gewebe einzubinden, da die FG-Fäden direkt kontaktiert wurde und leitfähig waren, um die Bewegung der Zilien einzuleiten.

Entwicklung biomimetischer Stützstrukturen

Die menschliche Luftröhre besitzt etwa 15 bis 20 Trachealknorpel. Sie sind hufeisenförmig, haben einen Durchmesser von 20 mm, wobei die offene Seite nach dorsal (zum Rücken gewandt) weist, und etwa 4 mm breit und 1 mm stark ist. Ihre Außenfläche ist plan und die nach innen weisende Oberfläche konvex. Webtechnisch integrierbare Trachealknorpel (Knorpelspangen/Stützstrukturen) sollten mittels 3D-Druck gefertigt werden und sollten einer Kompressionskraft von mind. 1,2 N standhalten.

Basierend auf dieser beschriebenen Geometrie wurden insgesamt 10 verschiedene Modelle entwickelt. Die Unterschiede der Geometrien ergaben sich aus der Variation in der Schenkelgeometrie (C- und U-förmig), Wandstärke und Radius. Die Erzeugung der Stützstrukturen wurde mittels Photopolymerdruck nach dem Stereolithographiekonzept mit einem Objet 30 Prime, Fa. Stratasys umgesetzt, um die notwendigen Geometriedetails realisieren zu können. Exemplarische Strukturen sind in Abbildung 1 dargestellt.

Zur Untersuchung der Knorpelstrukturen sind anforderungsgerechte Klemmen für marktverfügbare Messtechnik entwickelt, konstruiert und mittels 3D-Druck umgesetzt worden. Die entwickelten Klemmen ermöglichen eine Druckbelastung in verschiedenen anatomischen Lagen der Knorpelspangen (anterior-posterior & medial-lateral).

Integration der Stützstrukturen in die Gewebestruktur

Auf Basis der zuvor vorgestellten Bindung für das Schlauchgewebe inklusive der im Grundgewebe verankerten Schlaufen an der Gewebeoberfläche, wurde eine Bindung entwickelt, welche die entwickelten Stützstrukturen in definierten Abständen im Grundgewebe aufnehmen und fixieren konnte. Die webtechnische Integration der Stützstrukturen wurde durch das Weben einer Gewebetasche über den gesamten Schlauchumfang des Gewebes realisiert. Die Dimensionen (Breite und Dicke) der Gewebetasche wurden an die der Stützstrukturen angepasst, wodurch diese zwischen zwei Gewebelagen fixiert und gegen ein Verrutschen sowie ein „Herausdrehen“ aus der Struktur gesichert wurden. Die Anzahl der Stützstrukturen pro definierter Gewebelänge war bindungstechnisch einstellbar, ebenso konnten unterschiedliche Spangenbreiten durch Anpassung der Gewebetaschengröße in das Schlauchgewebe integriert werden. Der umgesetzte Demonstrator ist in 3 dargestellt. Deutlich erkennbar sind die nach innen zeigenden Zilien und Gewebetaschen mit den integrierten Stützstrukturen.

Textilphysikalische Analyse der Stütz- und Gewebestrukturen sowie Bewegungsanalyse

Die mittlere Reißkraft der menschlichen Luftröhre liegt bei ca. 230 N [8]. Die tubulären Gewebestrukturen mit integrierten Stützstrukturen wiesen eine Maximalzugkraft von ca. 4300 N auf. Dabei ist eine Streckgrenze von ca. 1400 N ermittelt worden. Somit werden die mechanischen Anforderungen der menschlichen Trachea vollständig erfüllt. Alle entwickelten Sützstrukturen zum Vermeiden des Zusammenfallens der Trachea wiesen eine höhere Kompressionskraft als 1,2 N auf. Teilweise wurde der Zielwert um das zehnfach übertroffen.

Darüber hinaus wurde der Einfluss wiederholter bzw. zyklischer Zugbelastung auf die Position der in das Gewebe integrierten Stützstrukturen untersucht. Dazu wurde ein Lastwechselversuch mit 150 Zyklen durchgeführt, bei dem eine Zugbelastung bis zu einer maximalen Kraft von 230 N (Zielkennwert) und eine anschließende Entlastung bis zur Ausgangsposition wiederholt wurde. Hierfür ist eine Probenaufnahme entwickelt und umgesetzt worden, damit die tubuläre Struktur biomimetisch über den gesamten Querschnitt belastet wurde. Die Ergebnisse zeigen, dass die in die Gewebetaschen eingewebten Stützstrukturen stabil fixiert blieben und kein „Herausdrehen“ in Umfangsrichtung auftrat. Die gewählte Integrations- und Fixiermethode gewährleistet somit eine dauerhafte Positionsstabilität unter zyklischer Belastung.

Die Bewegungsanalyse der verschiedenen Muster hat ergeben, dass mittels PVDF-Fasern keine Zilienbewegung ermöglicht wurde. Jedoch konnte mittels der FGL-Fäden mit einem Zwei-Wege-Effekt eine wiederholbare Bewegung der Zilien gezeigt werden. Dieser Ansatz kann zukünftig dazu verwendet werden, die Funktionsweise menschlicher Zilien nachzustellen. Als weiteren alternativen Ansatz wurden Gewebe mit parallelen Leiterfäden mit Polyamid Kurzfasern beflockt. Mittels eines elektrischen Wechselfeldes konnte auch hier eine intermittierende Zilienbewegung nachgestellt werden.

Zusammenfassung

Am ITM wurde ein neuartiges Trachealimplantat entwickelt, welches die makroskopische Struktur der menschlichen Luftröhre hervorragend nachbildet. Die entwickelte Struktur war mittels marktverfügbarer Schützenwebtechnologie ohne eine konstruktive Anpassung herstellbar. Zum Erhalt einer druckstabilen tubulären Struktur sind 3D-gedruckte Stützstrukturen in Gewebetaschen integriert worden. Die Fertigung kann integral erfolgen und ist patientenindividuell anpassbar in Gewebelänge, Stützstrukturabstand, -anzahl und Druckstabilität. Darüber hinaus wurden zur Nachbildung der mikroskopischen Struktur verschiedene Konzepte untersucht, um einen Stofftransport zu erzeugen. Grundlage war die Erzeugung von Polnoppengeweben und der Verwendung von piezoelektrischen PVDF-Fasern. Hierbei hat sich herausgestellt, dass mittels PVDF-Noppen keine Bewegung im mikroskopischen Maßstab erzielbar war. Mittels anderer Aktorfasern wie Nitinolfasern konnte eine Zilienbewegung erzeugt werden. Zudem ist auch mittels Flockfasern eine Zilienbewegung erzeugbar.

Danksagung

Das Projekt „Tubuläre Gewebe mit rigiden und flexiblen Strukturzonen und Stofftrans-port zum biomimetischen Aufbau der Trachea (01IF22889N)“ wird im Rahmen des Programms „Industrielle Gemeinschaftsforschung (IGF)“ durch das Bundesministerium für Wirtschaft und Energie aufgrund eines Beschlusses des Deutschen Bundestages gefördert.

Literaturverzeichnis

[1] Aleksanyan, A. ; Stoelben, E.: Die laryngotracheale Resektion als Alternative zum permanenten Tracheostoma. In: Pneumologie 73 (2019), Nr. 4, S. 211–218. URL https://www.thieme-connect.com/products/ejournals/html/10.1055/a-0809-0232

[2] Udelsman, Brooks ; Mathisen, Douglas J. ; Ott, Harald C.: A reassessment of tracheal substitutes-a systematic review. In: Annals of Cardiothoracic Surgery 7 (2018), Nr. 2, S. 175–182. URL https://www.annalscts.com/article/view/16458/16661

[3] BVMed: BVMed informiert über Tracheotomie- und Laryngektomie-Versorgung. URL https://www.bvmed.de/verband/presse/pressemeldungen/bvmed-informiert-ueber-tracheotomie-und-laryngektomie-versorgung. – Aktualisierungsdatum: 2016-05-19 – Überprüfungsdatum 2025-10-15

[4] Canzano, F. ; Aggazzotti Cavazza, E. ; Mattioli, F. ; Ghidini, A. ; Bottero, S. ; Presutti, L.: Step-by-Step Tracheal Resection with End-to-End Anastomosis. In: Ghidini, Angelo; Mattioli, Francesco; Bottero, Sergio; Presutti, Livio (Hrsg.): Atlas of Airway Surgery : A Step-by-Step Guide Using an Animal Model. Cham : Springer International Publishing, 2017, S. 75–82

[5] Wemer, Richard D. ; Detamore, Michael ; Weatherly, Robert A.: Immunohistochemical characterization of the rabbit tracheal cartilages. In: Journal of Biomedical Science and Engineering 03 (2010), Nr. 10, S. 1007–1013

[6] Damiano, Giuseppe ; Palumbo, Vincenzo Davide ; Fazzotta, Salvatore ; Curione, Francesco ; Lo Monte, Giulia ; Brucato, Valerio Maria Bartolo ; Lo Monte, Attilio Ignazio: Current Strategies for Tracheal Replacement: A Review. In: Life 11 (2021), Nr. 7, S. 618. URL https://www.mdpi.com/2075-1729/11/7/618

[7] Rettinger, Gerhard ; Hosemann, Werner ; Hüttenbrink, Karl-Bernd ; Werner, Jochen Alfred: HNO-Operationslehre : Mit allen wichtigen Eingriffen. 5., vollständig überarbeitete Auflage. Stuttgart : Thieme, 2018

[8] A. Berghaus: Alloplastischer Trachealersatz. In: Herz-, Thorax- und Gefässchirurgie 1987 (1987), Band 1. URL https://epub.ub.uni-muenchen.de/6218/1/6218.pdf – Überprüfungsdatum 2025-10-15


Authors: Pötzsch, H. F. Happel, A. Bruns, M. Wöltje, M. Cherif, Ch.

Technische Universität Dresden
Fakultät Maschinenwesen
Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik (ITM)
01062 Dresden

https://tu-dresden.de/mw/itm

More entries from TU Dresden, Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik ITM

31.07.2025

Development of Hybrid Yarn Structures from Carbon, Stainless Steel, and Elastomer Fibers for Composite Applications

Fibres Yarns Composites Recycling Sustainability

Abstract

As part of the IGF research project 01IF22916N, a complete, industry-ready process chain for producing three-component hybrid yarns from rCF, MF, and EF was successfully developed at the ITM of TU Dresden. The process chain comprises fiber preparation, carding, and drafting to form slivers, followed by modified flyer spinning to produce hybrid yarns.

Proof of concept was provided through the production of hybrid yarns with defined fiber volume contents and a functional demonstrator. Fig. 3 illustrates the full process chain from fiber preparation to demonstrator production from rCF, MF and EF at ITM. The resulting yarns ranged from 1500 to 3500 tex and were successfully processed into textile preforms. The resulting composites demonstrated excellent mechanical performance: a maximum flexural strength of 806 ± 18 MPa, flexural modulus of 83 ± 4 GPa, and an impact strength of up to 117 ± 17 kJ/m².

The results show that yarn twist significantly influences composite mechanical properties: moderate twist enhances flexural behavior, while higher twist improves impact resistance. By adjusting the yarn twist level, the mechanical performance of hybrid composites can be effectively tailored.

These novel hybrid yarns are particularly suited for producing cost-efficient, high-performance thermoset composites with complex geometries. Their application-specific performance and process-integrated production offer high innovation and market potential, especially in the fields of materials engineering, lightweight design, sustainability, and resource efficiency. For small and medium-sized enterprises (SMEs) in the textile industry, this technology provides opportunities to develop advanced fiber-reinforced products and establish themselves as key suppliers in sectors such as automotive, mechanical engineering, wind energy, aerospace, medical technology, and sports equipment.

Report

Introduction

The size of the CF-CFRP (carbon fiber-reinforced plastics) market was estimated at USD 21.12 billion in 2023. It is projected to grow from USD 22.57 billion in 2024 to USD 38.4 billion by 2032, with a CAGR of approximately 6.86% during the forecast period (2024–2032) [1]. Due to their high specific stiffness and strength, CFRPs are widely used in the automotive, sports, leisure, and aerospace industries [2]. However, CFRP components are brittle under impact loading, which can result in catastrophic failure and severe splintering [3]. This brittleness raises concerns for the use of thermoset CFRP structures in safety-critical components such as wind turbine blades or automotive B-pillars.

Current hybridization concepts aim to combine materials with high stiffness, strength, and ductility [4]. Existing approaches integrate carbon fibers (CF) with stainless steel fibers (MF) or elastomer fibers (EF) using metal or elastomer films in fiber-metal laminates (FMLs), such as CARALL [5–8], or in elastomer-based laminates, such as KRAIBON [9–14]. Metal films offer higher energy absorption due to their plastic deformability and elongation at break of up to 20%, surpassing CFRP and carbon/aramid hybrid composites [15–17]. Elastomer films reduce hazardous splintering under dynamic loading due to their elastic deformation behavior [9]. While such multilayer systems improve impact and splinter resistance, they also carry a high risk of delamination [18]. Moreover, there is a lack of cost-effective and sustainable composites with enhanced impact and splinter properties that fully utilize the benefits of their individual components.

Objective

The goal of this research project was the simulation-based development of novel three-component hybrid yarns with micro-scale hybridization using three distinct material concepts. These yarns were then used to produce functional composite structures for sustainable lightweight applications. By strategically combining ductile metal fibers (MF), highly elastic elastomer fibers (EF), and high-stiffness, high-strength recycled carbon fibers (rCF), scalable composites with tailored mechanical properties were developed.

The developed hybrid yarns form the basis for application-specific composites with high energy absorption capacity and improved damage resistance.


Hybrid Yarn Structures and Related Composites: Development and Characterization

Development and Production of Hybrid Yarns Using Flyer Spinning Technology

Starting from the selected and characterized rCF and EF fiber materials with an average fiber length of 80 mm and defined blend ratios, the fibers were prepared using mechanical pre-opening and blending units. The pre-opened and pre-mixed fibers were processed using a lab-scale carding machine to produce card slivers of rCF and EF. Characterization of these slivers revealed a CF damage level of 10–25%, while EF fibers showed no length reduction.

To avoid damaging the stainless steel fibres during carding, card slivers were firstly produced that were either 100% rCF or a blend of rCF and EF. These were combined with 100% MF slivers to develop sandwich-type structures (rCF/MF or rCF/EF/MF slivers), which served as feed material for the drafting process. The slivers were drafted multiple times to enhance fiber blending and homogeneity. These drafted slivers were then used to produce hybrid yarns.

The ITM’s specialized flyer spinning machine was modified to optimize drafting mechanics, sliver feed, and machine settings to avoid fiber misalignment. Based on experimental investigations, optimal settings were determined, and hybrid yarns with a yarn count of 1500 tex and twist levels ranging from 40 to 150 T/m were produced. These yarns were characterized in accordance with DIN EN ISO 13934-1, evaluating unevenness, yarn structure, and tensile behavior, and were subsequently used to produce composite.

Manufacturing of Recycled Carbon Fiber-Reinforced Composite

Using the developed hybrid yarns, unidirectional (UD) composites were produced via the resin transfer molding (RTM) process. The hybrid yarns were wound under constant tension onto a frame and consolidated under optimized parameters. The resin system consisted of Hexion RIMH 135 and hardener Hexion RIMH 137.

Composite characterization followed standardized test methods. Tensile specimens were prepared based on DIN EN ISO 527-5/A/2, with tensile testing conducted according to             DIN EN ISO 527-4. The flexural properties were evaluated in accordance with DIN EN ISO 14125 and impact resistance was assessed using DIN EN ISO 179-2 (Charpy method). The compression-after-impact (CAI) performance was measured following DIN ISO 18352. Additionally, a custom test rig was developed to analyze splintering behavior using a ZwickRoell HTM 5020 high-speed testing machine. Puncture resistance was evaluated according to DIN EN ISO 6603-2.

Selected Results and Discussion

Fig. 1 presents the relationship between flexural strength and modulus for various twist levels in hybrid yarn-based composites at a constant fiber volume content of 50 vol%. Both a CF-filament-based reference composite and three UD composites made from rCF/MF hybrid yarns (90 wt% rCF / 10 wt% MF) were investigated, differing only in yarn twist (40, 80 and 120 T/m). The reference composite achieved 725 ± 35 MPa flexural strength and a modulus of 74 ± 8 GPa. Notably, the T40 hybrid variant surpassed these values, reaching 806 ± 18 MPa and 83 ± 4 GPa, respectively.

However, increasing the yarn twist (80 and 120 T/m) led to a continuous decline in flexural properties. The intensified helical structure reduces fiber alignment in the load direction, which weakens load transfer and overall flexural performance.

Fig. 2 shows the impact strength of composites made from rCF/MF hybrid yarns at varying yarn twist levels. Results indicate a trend of increasing impact strength with higher twist (40 → 120 T/m), from 85 kJ/m² to 117 kJ/m². This improvement is attributed to a more compact yarn structure, enhanced fiber cohesion, and improved energy absorption during impact. Additionally, the tighter fiber arrangement enhances load transfer and structural integrity by reducing the number of loose fiber ends, resulting in greater resistance to sudden loads.

Summary

As part of the IGF research project 01IF22916N, a complete, industry-ready process chain for producing three-component hybrid yarns from rCF, MF, and EF was successfully developed at the ITM of TU Dresden. The process chain comprises fiber preparation, carding, and drafting to form slivers, followed by modified flyer spinning to produce hybrid yarns.

Proof of concept was provided through the production of hybrid yarns with defined fiber volume contents and a functional demonstrator. Fig. 3 illustrates the full process chain from fiber preparation to demonstrator production from rCF, MF and EF at ITM. The resulting yarns ranged from 1500 to 3500 tex and were successfully processed into textile preforms. The resulting composites demonstrated excellent mechanical performance: a maximum flexural strength of 806 ± 18 MPa, flexural modulus of 83 ± 4 GPa, and an impact strength of up to 117 ± 17 kJ/m².

The results show that yarn twist significantly influences composite mechanical properties: moderate twist enhances flexural behavior, while higher twist improves impact resistance. By adjusting the yarn twist level, the mechanical performance of hybrid composites can be effectively tailored.

These novel hybrid yarns are particularly suited for producing cost-efficient, high-performance thermoset composites with complex geometries. Their application-specific performance and process-integrated production offer high innovation and market potential, especially in the fields of materials engineering, lightweight design, sustainability, and resource efficiency. For small and medium-sized enterprises (SMEs) in the textile industry, this technology provides opportunities to develop advanced fiber-reinforced products and establish themselves as key suppliers in sectors such as automotive, mechanical engineering, wind energy, aerospace, medical technology, and sports equipment.

Acknowledgements

The IGF project 01IF22916N of the research association Forschungskuratorium Textil e.V. was funded via the DLR within the framework of the program for the promotion of industrial collaborative research and development (IGF) by the German Federal Ministry for Economic Affairs and Climate Action, based on a resolution of the German Bundestag. We thank the aforementioned institutions for their financial support.


References

  1. WiseGuyReports. (n.d.). CF & CFRP Market Report. Accessed on 29.07.2025, https://www.wiseguyreports.com/de/reports/cf-cfrp-market
  2. E. Witten; V. Mathes; M. Sauer; M. Kühnel: Composites-Marktbericht 2023 - Marktentwicklun-gen, Trends, Ausblicke und Herausforderungen. Deutsche Fachverband für Faserverbundkunststoffe/Composites - AVK, 2023
  3. J. Striewe; C. Reuter; K.-H. Sauerland; T. Tröster: Manufacturing and crashworthiness of fabric-reinforced thermoplastic composites. Thin-Walled Structures 123(2018), Pp. 501-508. https://doi.org/10.1016/j.tws.2017.11.011
  4. D. Nestler: Beitrag zum Thema Verbundwerkstoffe - Werkstoffverbunde: Status quo und For-schungsansätze. Chemnitz: Univ.-Verl., 2014. – ISBN 9783944640129
  5. ZHU, W.; XIAO, H.; WANG, J.; LI, X.: Effect of Different Coupling Agents on Interfacial Properties of Fibre-Reinforced Aluminum Laminates. Materials (Basel, Switzerland) 14(2021)4. https://doi.org/10.3390/ma14041019
  6. GUPTA, R. K.; MAHATO, A.; BHATTACHARYA, A.: Notch Shape Influence on Damage Evolution of Al/CFRP Laminates Under Tensile Loading: Experimental and Numerical Analysis. Appl Compos Mater (2022). https://doi.org/10.1007/s10443-022-10051-2
  7. TRZEPIECIŃSKI, T.; NAJM, S. M.; SBAYTI, M.; BELHADJSALAH, H.; SZPUNAR, M.; LEMU, H. G.: New Advances and Future Possibilities in Forming Technology of Hybrid Metal–Polymer Composites Used in Aerospace Applications. J. Compos. Sci. 5(2021)8, Pp. 217 f. https://doi.org/10.3390/jcs5080217
  8. PONNARENGAN, H.; KAMARAJ, L.; BALACHANDRAN, S. R.; KATHAR BASHA, S.: Evaluation of me-chanical properties of novel GLARE laminates filled with nanoclay. Polym. Compos. 42(2021)8, Pp. 4015-4028. https://doi.org/10.1002/pc.26113
  9. KRAIBON®: https://www.kraiburg-rubber-compounds.com/kraibon (31.07.2025)
  10. D. Düring; L. Weiß; D. Stefaniak; N. Jordan; C. Hühne: Low-velocity impact response of composi-te laminates with steel and elastomer protective layer. Composite Structures 134(2015), Pp. 18-26. https://doi.org/10.1016/j.compstruct.2015.08.001
  11. E. Stelldinger; A. Kühhorn; M. Kober: Experimental evaluation of the low-velocity impact dama-ge resistance of CFRP tubes with integrated rubber layer. Composite Structures 139(2016), Pp. 30-35. https://doi.org/10.1016/j.compstruct.2015.11.069
  12. E. Sarlin; M. Apostol; M. Lindroos; V.-T. Kuokkala; J. Vuorinen; T. Lepistö; M. Vippola: Impact properties of novel corrosion resistant hybrid structures. Composite Structures 108(2014), Pp. 886-893. https://doi.org/10.1016/j.compstruct.2013.10.023
  13. LI, Z.; ZHANG, J.; JACKSTADT, A.; KÄRGER, L.: Low-velocity impact behavior of hybrid CFRP-elastomer-metal laminates in comparison with conventional fiber-metal laminates. 02638223 287(2022), Pp. 115340 f. https://doi.org/10.1016/j.compstruct.2022.115340
  14. FLEISCHER, J. (HRSG.): Intrinsische Hybridverbunde für Leichtbautragstrukturen – Grundlagen der Fertigung, Charakterisierung und Auslegung. Berlin, Heidelberg: Springer Vieweg, 2021. – ISBN 978-3-662-62832-4
  15. Y. Swolfs; P. De Cuyper; M.G. Callens; I. Verpoest; L. Gorbatikh: Hybridisation of two ductile materials Steel fibre and self-reinforced polypropylene composites. Composites Part A: Applied Science and Manufacturing 100(2017), Pp. 48-54. https://doi.org/10.1016/j.compositesa.2017.05.001
  16. H.J. Koslowski: Chemiefaser-Lexikon. Deutscher Fachverlag, 2008. – ISBN 3871508764
  17. H. Schürmann: Konstruieren mit Faser-Kunststoff-Verbunden. Springer-Verlag GmbH, 2007. – ISBN 3540721894
  18. N. Montinaro; D. Cerniglia; G. Pitarresi: Evaluation of interlaminar delaminations in titanium-graphite fibre metal laminates by infrared NDT techniques. NDT & E International 98(2018), Pp. 134-146. https://doi.org/10.1016/j.ndteint.2018.05.004


Authors: Mahmud Hossain Anwar Abdkader Tobias Lang Thomas Gereke Chokri Cherif

Technische Universität Dresden
Fakultät Maschinenwesen
Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik (ITM)
01062 Dresden

https://tu-dresden.de/mw/itm

More entries from TU Dresden, Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik ITM

31.07.2025

Entwicklung von Hybridgarnstrukturen aus Carbon-, Edelstahl- und Elastomerfasern für Compositeanwendungen

Fibres Yarns Composites Recycling Sustainability

Abstract

Im Rahmen des IGF-Forschungsvorhabens 01IF22916N wurde am Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik (ITM) der TU Dresden eine durchgängige Prozesskette zur industriellen Herstellung von dreikomponentigen Hybridgarnen aus recycelten Carbonfasern (rCF), Metallfasern (MF) und Elastomerfasern (EF) erfolgreich entwickelt und umgesetzt. Die entwickelte Prozesskette umfasst die Faseraufbereitung und Charakterisierung, Krempel- und Verstreckungsprozess zur Bildung eines Faserbandes und die modifizierte Garnbildung im Flyer zur Herstellung der Hybridgarne. Der Eignungsnachweis der Technologie erfolgte durch die Herstellung dreikomponentiger Hybridgarne mit definierten Faservolumengehalten sowie durch die Fertigung eines Demonstrators. Abb. 3 zeigt die vollständige Prozesskette von der Faseraufbereitung bis zur Demonstratorherstellung aus rCF, MF und EF am ITM. Die realisierten Hybridgarne weisen Feinheiten zwischen 1500 tex und 3500 tex auf und konnten erfolgreich zu textilen Halbzeugen weiterverarbeitet werden. Die daraus hergestellten Composites zeigen hervorragende mechanische Eigenschaften: eine maximale Biegefestigkeit von 806 ± 18 MPa sowie ein maximales Biegemodul von 83 ± 4 GPa. Die maximale Schlagzähigkeit liegt bei 117±17 kJ/m². Die Untersuchungsergebnisse zeigen, dass die Garndrehung einen signifikanten Einfluss auf die mechanischen Eigenschaften des Verbundmaterials ausübt. Eine moderate Garndrehung kann positiv auf die Verbundbiegeeigenschaften auswirken, während eine höhere Garndrehung vorteilhaft auf die Verbundschlagfestigkeit auswirken. Insgesamt zeigt sich, dass durch die gezielte Einstellung der Garndrehung das mechanische Verhalten der Hybridverbunde erheblich beeinflusst und optimiert werden kann.

Die neuartigen Hybridgarne eignen sich besonders für die Herstellung kosteneffizienter duroplastischer Hochleistungsverbunde mit komplexer Geometrie. Durch ihre anwendungsbezogene Leistungsfähigkeit und die zugrunde liegende prozessintegrierte Technologie verfügen sie über ein hohes Innovations- und Marktpotenzial – insbesondere in den Bereichen Werkstofftechnik, Leichtbau, Nachhaltigkeit und Ressourceneffizienz. Für kleine und mittlere Unternehmen (KMU) der Textilindustrie eröffnet sich damit die Möglichkeit, innovative Produkte und Technologien für den Faserverbundmarkt zu entwickeln und sich als leistungsfähige Zulieferer für Branchen wie Automobilbau, Maschinenbau, Luftfahrt, Medizintechnik und Sportgeräteindustrie zu positionieren.

Report

Einleitung

Die Größe des CF-CFK-Marktes wurde im Jahr 2023 auf 21,12 Milliarden US-Dollar geschätzt. Die Branche des CF-CFK-Markets wird voraussichtlich von 22,57 Milliarden US-Dollar im Jahr 2024 auf 38,4 Milliarden US-Dollar im Jahr 2032 wachsen. Die Markt-CAGR (Wachstumsrate) wird im Prognosezeitraum 2024–2032 voraussichtlich bei etwa 6,86% liegen [1]. Dank ihrer hohen gewichtsspezifischen Steifigkeiten und Festigkeiten finden CFK breite Anwendung in der Automobil-, Sport-, Freizeit- sowie Luft- und Raumfahrtindustrie [2]. Jedoch sind CFK-Bauteile bei Schlagbelastung sehr spröde, was zu katastrophalen Schäden und starker Splitterbildung führen kann [3]. Deshalb ist der Einsatz von duroplastischen CFK-Strukturen in sicherheitsrelevanten Komponenten, wie Rotorblättern von Windkraftanlagen und PKW-B-Säulen, kritisch zu betrachten. Aktuelle Hybridisierungskonzepte zielen darauf ab, Materialien mit hoher Steifigkeit, Festigkeit und Duktilität zu vereinen [4]. Bestehende Ansätze kombinieren Carbonfasern (CF) mit Edelstahlfasern (MF) oder Elastomerfasern (EF) in Schichten aus Metallfolien und CFK als Faserverbund-Metall-Laminate (FML), bspw. CARALL [5-8], oder Elastomerfolien und CFK als Faserverbundlaminate, bspw. KRAIBON [9-14]. Metallfolien bieten aufgrund ihrer plastischen Verformbarkeit mit Bruchdehnungen von bis zu 20 % eine höhere Energieabsorption als CFK und Carbon/Aramid-Hybridcomposites [15-17]. Elastomerfolien reduzieren durch ihre elastische Verformbarkeit die gefährliche Splitterbildung unter dynamischer Belastung [9]. Diese Schichtsysteme verbessern das Impact- und Splitterverhalten zwar, bergen jedoch ein hohes Delaminationsrisiko [18]. Darüber hinaus fehlen kostengünstige und nachhaltige Composites mit geeigneten Impact- und Splittereigenschaften, die die Vorteile der Einzelkomponenten voll ausschöpfen und kostengünstig sowie nachhaltig sind.

Zielsetzung

Das Ziel des Forschungsvorhabens war die simulationsgestützte Entwicklung neuartiger Dreikomponenten-Hybridgarne, die auf Mikroebene hybridisierter sind, auf Basis dreier unterschiedlicher Materialkonzepte sowie deren Umsetzung in funktionale Compositestrukturen für nachhaltige Leichtbauanwendungen. Durch die gezielte Kombination duktiler Metallfasern (MF), hochelastischer Elastomerfasern (EF) sowie hochsteifer und hochfester recycelter Carbonfasern (rCF) sollten Verbundwerkstoffe mit skalierbaren mechanischen Eigenschaften entstehen.

Diese entwickelten Hybridgarne bildeten die Grundlage für die maßgeschneiderte Entwicklung von Composites für anwendungsorientierte Leichtbaulösungen mit hohem Energieabsorptionspotenzial und erhöhter Schadensresistenz.


Hybridgarnstrukturen und Composites: Entwicklung und Charakterisierung

Entwicklung und Fertigung von Hybridgarnen mittels Flyerspinntechnologie

Ausgehend von den ausgewählten und charakterisierten Fasermaterialien rCF und EF mit einer mittleren Faserausgangslänge von 80 mm und mit einem definierten Mischungsverhältnis wurden die Fasern mithilfe mechanischer Voröffnungs- und Vormischvorrichtungen aufbereitet. Anschließend wurden die vorgeöffneten und vorgemischten Fasern eine Speziallaborkrempel zugeführt, um Krempelbänder aus rCF und EF zu entwickeln. Die Charakterisierung der Krempelbänder zeigte, dass der Schädigungsgrad der Carbonfasern (CF) zwischen 10 und 25 % lag und die EF keine Fasereinkürzung aufweist.

Zum Schutz der Edelstahlfasern wurde zunächst ein Faserband aus 100 % rCF oder aus rCF und EF mit definierten Mischungsverhältnissen hergestellt. Anschließend wurden aus diesen und 100 % MF-Bändern Sandwichbandstrukturen (rCF/MF-Band oder rCF/EF/MF-Band) hergestellt, die als Ausgangsmaterial für die Strecke dienten. Zur Verbesserung der Gleichmäßigkeit des Faserbandes und zur besseren Durchmischung von rCF, EF und MF in der Faserstruktur wurde das Band mehrfach verstreckt. Die hergestellten Streckenbänder stehen für die weitere Entwicklung von Hybridgarnen zur Verfügung.

Zur Entwicklung von Hybridgarnen wurde der ITM-Spezialflyer hinsichtlich des verzugsstörungsfreien Streckwerks, der Bandzuführelemente und der Maschineneinstellparameter modifiziert. Anschließend wurden experimentelle Untersuchungen durchgeführt. Aus den ermittelten optimalen Einstellungen des ITM-Spezialflyers wurden Hybridgarne mit einer Feinheit von 1500 tex und verschiedenen Garndrehungen von 40-150 T/m hergestellt. Die entwickelten Hybridgarne wurden in Anlehnung an DIN EN ISO 13934-1 hinsichtlich Ungleichmäßigkeit, Garnstruktur und Kraft-Dehnungsverhalten charakterisiert und stehen für die Herstellung von Verbundplatten zur Verfügung.

Fertigung von recycelten carbonfaserverstärkten Verbundplatten

Auf Basis der entwickelten Hybridgarne wurden unidirektionale (UD) Verbundplatten mittels des RTM-Verfahrens (Resin Transfer Molding) hergestellt und charakterisiert. Hierzu wurden die Hybridgarne zunächst unter konstanter Spannung gleichmäßig auf einen Wickelrahmen gewickelt und anschließend mit optimierten Parametern konsolidiert. Als Harzsystem kam das Injektionsharz Hexion RIMH 135 in Kombination mit dem Härter Hexion RIMH 137 zum Einsatz.

Im Rahmen der Verbundcharakterisierung kamen mehrere genormte Prüfverfahren zur Anwendung. Die Probekörper für den Verbundzugversuch wurden in Anlehnung an DIN EN ISO 527-5/A/2 hergestellt und die Zugprüfung erfolgte gemäß DIN EN ISO 527-4. Zur Bestimmung der Biegeeigenschaften faserverstärkter Kunststoffe wurde die Norm DIN EN ISO 14125 herangezogen und die instrumentierte Schlagprüfung erfolgte nach DIN EN ISO 179-2, welche die Charpy-Schlageigenschaften beschreibt. Zur Bewertung der Restdruckfestigkeit nach Schlagbeanspruchung kam das CAI-Verfahren gemäß DIN ISO 18352 zum Einsatz. Ergänzend wurde ein Prüfstand zur optischen Analyse des Splitterverhaltens entwickelt, wobei die Hochgeschwindigkeitsprüfmaschine HTM 5020 von ZwickRoell zum Einsatz kam. Die Durchstoßversuche orientierten sich an der Norm DIN EN ISO 6603-2.


Ergebnisse und Diskussion (Auswahl)

Das in Abb. 1 dargestellte Diagramm zeigt den Zusammenhang zwischen der Verbundbiegefestigkeit und dem Biegemodul bei verschiedenen Garndrehungen eines Faserverbundmaterials mit einem konstanten Faservolumenanteil von 50 Vol.- %. Es wurden sowohl ein Referenzverbund aus CF-Filamentgarnen als auch drei Varianten eines unidirektionalen (UD) Verbunds untersucht, die aus entwickelten rCF/MF-Hybridgarnen bestehen. Diese Hybridgarne setzen sich aus 90 Masse- % recycelten Carbonfasern (rCF) und 10 Masse-% Metallfasern (MF) zusammen. Sie unterscheiden sich ausschließlich in der Garndrehung (40, 80 und 120 T/m). Der Referenzverbund erreicht mit einer Biegefestigkeit von etwa 725 ± 35 MPa und einem Biegemodul von ca. 74 ± 8 GPa bereits ein gutes mechanisches Eigenschaftsprofil. Bemerkenswert ist jedoch, dass die Variante mit moderater Garndrehung (T40) diese Werte übertrifft: Sie erreicht eine Biegefestigkeit von 806 ± 18 MPa und ein Biegemodul von 83 ± 4 GPa und erzielt damit die höchsten Werte innerhalb der untersuchten Proben. Mit zunehmender Garndrehung (T80 und T120) nehmen hingegen die Verbundbiegefestigkeit und das Biegemodul stetig ab. Die verstärkte Helixstruktur führt zu einer weniger effektiven Ausrichtung der Fasern in Längsrichtung. Dadurch wird die tragende Wirkung in Faserrichtung reduziert und die Verbundwirkung unter Biegebelastung geschwächt.

Die Abb. 2 zeigt die Schlagfestigkeit von Verbundwerkstoffen, die auf Basis neu entwickelter Hybridgarne aus recycelten Carbonfasern (rCF) und gehobelten Metallfasern (MF) hergestellt wurden. Dabei wurde die Schlagzähigkeit in Abhängigkeit von der Garndrehung untersucht. Es wurden drei Verbundplatten mit unterschiedlichen Garndrehungen (T40, T80 und T120) analysiert. Die Ergebnisse verdeutlichen, dass die Schlagfestigkeit tendenziell mit steigender Garndrehung (T40 → T120) zunimmt. Bei einer niedrigen Drehung (T40) beträgt die Schlagfestigkeit etwa 90 kJ/m² und bei der höchsten Drehung (T120) eine deutliche Steigerung der Schlagzähigkeit auf etwa 117±17 kJ/m². Dies legt nahe, dass eine höhere Drehung zu einer verbesserten Mikrostruktur und somit zu einer effizienteren Energieaufnahme bei Schlagbelastung führt. Dadurch erhöht sich die Kohäsion zwischen den Fasern, was die Energieaufnahmefähigkeit beim Schlag verbessert. Zudem bewirkt die engere Verspannung der Fasern eine bessere Lastübertragung im Verbund. Eine höhere Garndrehung reduziert auch die Anzahl loser Faserenden, was die strukturelle Integrität steigert. Insgesamt resultiert daraus ein widerstandsfähigeres Material gegenüber schlagartiger Beanspruchung.

Zusammenfassung

Im Rahmen des IGF-Forschungsvorhabens 01IF22916N wurde am Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik (ITM) der TU Dresden eine durchgängige Prozesskette zur industriellen Herstellung von dreikomponentigen Hybridgarnen aus recycelten Carbonfasern (rCF), Metallfasern (MF) und Elastomerfasern (EF) erfolgreich entwickelt und umgesetzt. Die entwickelte Prozesskette umfasst die Faseraufbereitung und Charakterisierung, Krempel- und Verstreckungsprozess zur Bildung eines Faserbandes und die modifizierte Garnbildung im Flyer zur Herstellung der Hybridgarne. Der Eignungsnachweis der Technologie erfolgte durch die Herstellung dreikomponentiger Hybridgarne mit definierten Faservolumengehalten sowie durch die Fertigung eines Demonstrators. Abb. 3 zeigt die vollständige Prozesskette von der Faseraufbereitung bis zur Demonstratorherstellung aus rCF, MF und EF am ITM. Die realisierten Hybridgarne weisen Feinheiten zwischen 1500 tex und 3500 tex auf und konnten erfolgreich zu textilen Halbzeugen weiterverarbeitet werden. Die daraus hergestellten Composites zeigen hervorragende mechanische Eigenschaften: eine maximale Biegefestigkeit von 806 ± 18 MPa sowie ein maximales Biegemodul von 83 ± 4 GPa. Die maximale Schlagzähigkeit liegt bei 117±17 kJ/m². Die Untersuchungsergebnisse zeigen, dass die Garndrehung einen signifikanten Einfluss auf die mechanischen Eigenschaften des Verbundmaterials ausübt. Eine moderate Garndrehung kann positiv auf die Verbundbiegeeigenschaften auswirken, während eine höhere Garndrehung vorteilhaft auf die Verbundschlagfestigkeit auswirken. Insgesamt zeigt sich, dass durch die gezielte Einstellung der Garndrehung das mechanische Verhalten der Hybridverbunde erheblich beeinflusst und optimiert werden kann.

Die neuartigen Hybridgarne eignen sich besonders für die Herstellung kosteneffizienter duroplastischer Hochleistungsverbunde mit komplexer Geometrie. Durch ihre anwendungsbezogene Leistungsfähigkeit und die zugrunde liegende prozessintegrierte Technologie verfügen sie über ein hohes Innovations- und Marktpotenzial – insbesondere in den Bereichen Werkstofftechnik, Leichtbau, Nachhaltigkeit und Ressourceneffizienz. Für kleine und mittlere Unternehmen (KMU) der Textilindustrie eröffnet sich damit die Möglichkeit, innovative Produkte und Technologien für den Faserverbundmarkt zu entwickeln und sich als leistungsfähige Zulieferer für Branchen wie Automobilbau, Maschinenbau, Luftfahrt, Medizintechnik und Sportgeräteindustrie zu positionieren.


Danksagung

Das IGF-Vorhaben 01IF22916N der Forschungsvereinigung Forschungskuratorium Textil e.V. wurde über das DLR im Rahmen des Programms zur Förderung der industriellen Gemeinschaftsforschung und -entwicklung (IGF) vom Bundesministerium für Wirtschaft und Klimaschutz aufgrund eines Beschlusses des Deutschen Bundestages gefördert. Wir danken den genannten Institutionen für die Bereitstellung der finanziellen Mittel.


Literaturangaben

  1. WiseGuyReports. (n.d.). CF & CFRP Market Report. Abgerufen am [29.07.2025], von https://www.wiseguyreports.com/de/reports/cf-cfrp-market
  2. E. Witten; V. Mathes; M. Sauer; M. Kühnel: Composites-Marktbericht 2023 - Marktentwicklun-gen, Trends, Ausblicke und Herausforderungen. Deutsche Fachverband für Faserverbundkunststoffe/Composites - AVK, 2023
  3. J. Striewe; C. Reuter; K.-H. Sauerland; T. Tröster: Manufacturing and crashworthiness of fabric-reinforced thermoplastic composites. Thin-Walled Structures 123(2018), S. 501-508. https://doi.org/10.1016/j.tws.2017.11.011
  4. D. Nestler: Beitrag zum Thema Verbundwerkstoffe - Werkstoffverbunde: Status quo und For-schungsansätze. Chemnitz: Univ.-Verl., 2014. – ISBN 9783944640129
  5. ZHU, W.; XIAO, H.; WANG, J.; LI, X.: Effect of Different Coupling Agents on Interfacial Properties of Fibre-Reinforced Aluminum Laminates. Materials (Basel, Switzerland) 14(2021)4. https://doi.org/10.3390/ma14041019
  6. GUPTA, R. K.; MAHATO, A.; BHATTACHARYA, A.: Notch Shape Influence on Damage Evolution of Al/CFRP Laminates Under Tensile Loading: Experimental and Numerical Analysis. Appl Compos Mater (2022). https://doi.org/10.1007/s10443-022-10051-2
  7. TRZEPIECIŃSKI, T.; NAJM, S. M.; SBAYTI, M.; BELHADJSALAH, H.; SZPUNAR, M.; LEMU, H. G.: New Advances and Future Possibilities in Forming Technology of Hybrid Metal–Polymer Composites Used in Aerospace Applications. J. Compos. Sci. 5(2021)8, S. 217 f. https://doi.org/10.3390/jcs5080217
  8. PONNARENGAN, H.; KAMARAJ, L.; BALACHANDRAN, S. R.; KATHAR BASHA, S.: Evaluation of me-chanical properties of novel GLARE laminates filled with nanoclay. Polym. Compos. 42(2021)8, S. 4015-4028. https://doi.org/10.1002/pc.26113
  9. KRAIBON®: https://www.kraiburg-rubber-compounds.com/kraibon (31.07.2025)
  10. D. Düring; L. Weiß; D. Stefaniak; N. Jordan; C. Hühne: Low-velocity impact response of composi-te laminates with steel and elastomer protective layer. Composite Structures 134(2015), S. 18-26. https://doi.org/10.1016/j.compstruct.2015.08.001
  11. E. Stelldinger; A. Kühhorn; M. Kober: Experimental evaluation of the low-velocity impact dama-ge resistance of CFRP tubes with integrated rubber layer. Composite Structures 139(2016), S. 30-35. https://doi.org/10.1016/j.compstruct.2015.11.069
  12. E. Sarlin; M. Apostol; M. Lindroos; V.-T. Kuokkala; J. Vuorinen; T. Lepistö; M. Vippola: Impact properties of novel corrosion resistant hybrid structures. Composite Structures 108(2014), S. 886-893. https://doi.org/10.1016/j.compstruct.2013.10.023
  13. LI, Z.; ZHANG, J.; JACKSTADT, A.; KÄRGER, L.: Low-velocity impact behavior of hybrid CFRP-elastomer-metal laminates in comparison with conventional fiber-metal laminates. 02638223 287(2022), S. 115340 f. https://doi.org/10.1016/j.compstruct.2022.115340
  14. FLEISCHER, J. (HRSG.): Intrinsische Hybridverbunde für Leichtbautragstrukturen – Grundlagen der Fertigung, Charakterisierung und Auslegung. Berlin, Heidelberg: Springer Vieweg, 2021. – ISBN 978-3-662-62832-4
  15. Y. Swolfs; P. De Cuyper; M.G. Callens; I. Verpoest; L. Gorbatikh: Hybridisation of two ductile materials Steel fibre and self-reinforced polypropylene composites. Composites Part A: Applied Science and Manufacturing 100(2017), S. 48-54. https://doi.org/10.1016/j.compositesa.2017.05.001
  16. H.J. Koslowski: Chemiefaser-Lexikon. Deutscher Fachverlag, 2008. – ISBN 3871508764
  17. H. Schürmann: Konstruieren mit Faser-Kunststoff-Verbunden. Springer-Verlag GmbH, 2007. – ISBN 3540721894
  18. N. Montinaro; D. Cerniglia; G. Pitarresi: Evaluation of interlaminar delaminations in titanium-graphite fibre metal laminates by infrared NDT techniques. NDT & E International 98(2018), S. 134-146. https://doi.org/10.1016/j.ndteint.2018.05.004

Authors: Mahmud Hossain Anwar Abdkader Tobias Lang Thomas Gereke Chokri Cherif

Technische Universität Dresden
Fakultät Maschinenwesen
Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik (ITM)
01062 Dresden

https://tu-dresden.de/mw/itm

More entries from TU Dresden, Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik ITM

21.07.2025

Entwicklung gewirkter Anbindungsimplantate zur Weichteilrekonstruktion

Knittings Technical Textiles Medicine

Abstract

Die erfolgreiche Therapie von Knochendefekten stellt eine immense Herausforderung dar und hat eine große gesellschaftliche und medizinische Relevanz, insbesondere bei einer immer älter werdenden Gesellschaft. Jede Implantation einer Endoprothese geht mit einem Verlust von Knochen und dem umliegenden Weichgewebe einher, dessen Anbindung an die Endoprothese für die Funktionalität jedoch unerlässlich ist. Im Rahmen des interdisziplinären Forschungsprojektes IGF-Projektes 21998BR des ITM und OUPC wurde deshalb ein textiles Anbindungsimplantat entwickelt, das eine einfache Anpassung und universelle Anbindung des Weichgewebes an eine Endoprothese erlaubt.

Report

Ausgangssituation und Problemstellung

Die erfolgreiche Therapie von Knochendefekten stellt eine große Herausforderung dar und ist von großer sozialer und medizinischer Relevanz, insbesondere in einer alternden Gesellschaft. Die demografische Entwicklung der Gesellschaft wird zwangsläufig zu einer Zunahme von Revisionen (Wechseloperationen) führen. Die Gründe hierfür sind vielfältig und liegen u. a. in der limitierten Lebensdauer der Endoprothesen sowie in Komplikationen wie Lockerungen, Frakturen oder Infektionen [1]. Jede Revision geht dabei mit einem erhöhten Knochenverlust einher und führt zur Entfernung des umgebenden Weichgewebes (Muskeln, Sehnen, Bänder, Bindegewebe). Das Weichgewebe ist jedoch für die Funktionalität der Gliedmaßen, beispielsweise die aktive Kniestreckung oder die Vermeidung von Hinken [2], unerlässlich. Eine unzureichende Weichteildeckung kann zudem schwerwiegende Komplikationen wie Auskugeln und periprothetische Infektionen verursachen, insbesondere bei großen Defekten.

Die Behandlung von Knochendefekten erfordert daher sowohl die Implantation einer Endoprothese als auch die Rekonstruktion, einschließlich der Verbindung des umgebenden Weichgewebes mit der Endoprothese. Allerdings wird die Rekonstruktion des Weichgewebes heute meist unzureichend durchgeführt [2, 3]. Lediglich bei sog. Megaprothesen wird ein einfacher gestrickter PES-Schlauch als Anbindungsschlauch zur Fixation von Weichgewebe als Zusatzprodukt beschrieben. Allerdings weisen bisherige Lösungen eine unzureichende Stabilität auf und/ oder bedingen einen hohen Konfektionsaufwand während des operativen Eingriffs. Eine vergrößerte Oberfläche durch Falten und Taschenbildung des Anbindungsschlauchs kann das Risiko von Infektionen und Komplikationen erhöhen. Diese können sich auch über den Heilungsprozess der Endoprothesenimplantation hinaus erstrecken. So können periprothetische Infektionen auch Monate bis Jahre nach der Implantation auftreten. Darüber hinaus können nicht resorbierbare (nicht im Körper abbaubare) Materialien zu langanhaltenden Problemen im Körper führen. Dazu zählen Heilungsstörungen sowie akute und chronische Infektionen. [4, 5]. Zudem resultiert ein signifikanter Verlust an Weichgewebe bei einer Revision durch herausschneiden des verwachsenen PES-Schlauchs, der wiederrum die Wahrscheinlichkeit von Komplikationen erhöht. Die Verwendung eines synthetischen, nicht resorbierbaren Implantats wird daher kritisch gesehen und ist nur bei zwingend notwendigen großen Knochenverlusten indiziert. In der Mehrzahl der Fälle, in denen Endoprothesen implantiert werden, wird auf die Verwendung eines Anbindungsimplantats verzichtet. Die daraus resultierenden Einschränkungen hinsichtlich der Funktionalität werden aus Sorge vor schwerwiegenderen Komplikationen toleriert.

Zur signifikanten Verbesserung der Anbindung von Weichgewebe an die Endoprothese ist die Entwicklung eines resorbierbaren sowie leicht und individuell an die jeweilige Prothesengeometrie anpassbaren Anbindungsimplantats nötig.

Entwicklung des umlaufenden Schusseintragssystems

Die Wirktechnik bietet hervorragende Lösungsansätze zur Entwicklung von Anbindungsimplantaten, die leicht an die Geometrie und die Länge der implantierten Endoprothese angepasst werden können und ausreichend Festigkeit bietet, um ein Ausreißen bei Belastung zu vermeiden. Verfahrens- und strukturbedingt weisen Gewirke bereits eine gute Dimensionsstabilität auf und gestatten eine große Vielfalt der Strukturgestaltung. Die Entwicklung einer schlauchförmigen Struktur mit integrierten, umlaufenden Schussfäden wird als vielversprechende Lösung für intraoperativ individualisierbare Verbindungsimplantate erachtet. Diese Konstruktion ermöglicht es dem Chirurgen, den Durchmesser der schlauchförmigen Struktur durch Anziehen und Verknoten der umlaufenden Schussfäden präzise einzustellen. Dadurch kann der Schlauchdurchmesser schnell, individuell und faltenfrei an die Endoprothese angepasst werden, ohne dass aufwendige Konfektionsarbeiten erforderlich sind (Abbildung 1).

Allerdings erlaubt die Wirktechnik aktuell nicht, konturgerechte Schläuche ohne Jacquard-Technik herzustellen und gleichzeitig einen umlaufenden Schussfaden über den gesamten Umfang einschließlich einer Fadenreserve zu integrieren. Dazu wurde am ITM ein neues umlaufendes Schusseintragssystem entwickelt. Die Innovation der neu entwickelten Technologie liegt in der Realisierung eines nachrüstbaren, umlaufenden Schusseintragssystems mit einer Schussfadenreserve für die doppelbarrige Raschelmaschine (Abb. 2).

Der minimale Bauraum innerhalb der Wirkstelle aber auch ein positionsgenaues Fadenlegen stellen die wichtigsten Anforderungen an ein umlaufendes Schussfadensystem dar. Zur Bewegung des Fadenführers um die Wirkstelle wurde eine umschließende Führungsbahn entwickelt und umgesetzt. Sie ermöglicht das Eintragen eines durchgehenden Schussfadens im vorderen und hinteren Nadelbett. Der auf einer Spule gewickelte Schussfaden wird dazu mit Hilfe eines speziellen Fadenführers auf einer umlaufenden Bahn transportiert. Der Fadenführer bewegt sich sensorgesteuert präzise entlang des vorderen und hinteren Nadelbetts. Mit Hilfe von drehbaren Haken kann eine Fadenreserve variabel integriert werden. Diese innovative Technologie ermöglicht die Integration eines umlaufenden Schussfadens in schlauchförmige Kettengewirke, wobei die Fadenreserve in einem variablen Abstand angeordnet werden kann. Diese zusätzliche Fadenreserveeinrichtung ermöglicht die Einstellung des Schlauchdurchmessers auf die Endkontur, die für die Herstellung von Anbindungsimplantaten unerlässlich ist. Die Entwicklung dieses umlaufenden Schusseintragssystems stellt eine völlig neue Technologie dar, die unabhängig von Maschinenhersteller und Arbeitsbreite modular und effizient in jede doppelbarrige Raschelmaschine integriert oder nachgerüstet werden kann.

Entwicklung des gewirkten Anbindungsimplantats

Zur anforderungsgerechten Entwicklung eines textilen Anbindungsimplantats wurde die Struktur simulationsgestützt auf Basis der Wirktechnologie ausgelegt. Die zentrale Herausforderung bestand in der Entwicklung eines universell einsetzbaren Implantats, dass sich faltenfrei an unterschiedlichste Prothesengeometrien verschiedener Hersteller sowie an die anatomische Gegebenheiten der einzusetzenden Knochensegmente, insbesondere Femur und Tibia, anpassen lässt. Auch die variable Länge modular aufgebauter Endoprothesen musste dabei berücksichtigt werden. Darüber hinaus sollte das Implantat aus einem resorbierbaren Material bestehen, das eine sichere Anbindung des Weichgewebes gewährleistet, bis das neugebildete Narbengewebe im Bereich der Endoprothese die Funktion dauerhaft übernommen hat.

Im Projekt wurde eine systematische CAE-gestützte Struktur- und Bindungsentwicklung für drei Funktionsmustern durchgeführt: 1) Endkonturnahe Schlauchstruktur mit über die Länge variablen Durchmesser; 2) definierte Formbarkeit durch Integration umlaufender Schussfäden; 3) integral gefertigte Verstärkungszonen. Zur Erreichung der geforderten mechanischen Eigenschafen, insbesondere hinsichtlich Strukturdehnung, Zugfestigkeit, lokaler Verstärkung und Anpassungsfähigkeit an unterschiedliche Geometrien, wurden verschiedene Grundbindungen wie Franse, Samt und Teilschuss simulationsgestützt und experimentell analysiert.

Die Grundbindungen Trikot gegenlegig und Franse Teilschuss erzielten die höchsten zugmechanischen Eigenschaften bei gleichzeitig geringster Strukturdehnung. Auf dieser Basis wurden die komplexeren Bindungskonzepte für die Funktionsmuster entwickelt. Als Vorzugslösung konnte ein Franse-Teilschuss-Schlauch mit konstantem Durchmesser und integrierten umlaufenden Schussfäden identifiziert werden. Diese Variante erfüllte die Anforderungen an Universalität und einfache Handhabung besonders gut. Die offene Struktur ermöglicht ein faltenfreies Zusammenziehen und damit eine flexible Anpassung an verschiedene Prothesengeometrien (Abb. 3).

Zur Gewährleistung der langsamen Resorption und hohen Ausreißfestigkeit wurden Seidenfibroingarne verzwirnt (Cordonnet, 70 tex) eingesetzt.

Im Anschluss an die Entwicklung wurde das Anbindungsimplantat in einem eigens entwickelten Prüfstand auf das Ausreißen hin untersucht. Im besonderen Fokus stand die Einspannvorrichtung für die Endoprothesen, die eine biomechanische Prüfung anatomischer Lastszenarien erlaubt. Im Gegensatz zu den in den herkömmlichen Prüfständen verwendeten festen Prüfwinkeln wurde ein Aufbau mit variierbaren Winkeln (0°, 15°, 30°, 45°, 60° und 90°) ausgelegt. Der Prüfaufbau erlaubt dadurch die Nachstellung von wirkenden Kräften beispielsweise beim Stehen, Gehen oder Sitzen. Die neu entwickelten Anbindungsimplantate erreichten an den Anbindungsstellen mit umlaufendem Schussfaden eine Höchstzugkraft von über 300 N. Damit entsprechen sie in etwa der Höchstzugkraft des verwendeten chirurgischen Nahtmaterials und des aktuell verfügbaren Anbindungsschlauch aus PES (ohne gezielte Degradation und ohne Möglichkeit zur Durchmesseranpassbarkeit).

Die Ausreißfestigkeit des neu entwickelten Anbindungsschlauches lässt sich durch die zusätzliche Einbindung des umlaufenden Schussfadens an weiteren Stellen gezielt steigern. Im Vergleich zur herkömmlichen Methode sind für Anpassung und Implantation des Anbindungsimplantats deutlich weniger Arbeitsschritte erforderlich, was zu einer spürbaren Reduktion in der Operationszeit führen kann. Die integrierten umlaufenden Schussfäden ermöglichen zudem eine direkte Anbindung des Weichgewebes, sodass auf zusätzliche Fäden verzichtet werden kann. Das Anbindungsimplantat kann individuell in der Länge zugeschnitten und aufgeschnitten werden, ohne dass dabei Laufmaschen entstehen oder das Gewirk aufgezogen wird. Durch die potenzielle Resorbierbarkeit des Seidenmaterials kann die Fremdkörperlast im Gewebe reduziert werden, was wiederrum das Risiko postoperativer Infektionen senken kann. Im Revisionsfall entfallen zudem aufwendige Resektionsprozesse zur Entfernung eingewachsener Implantate. Ein weiterer Vorteil liegt in der universellen Anwendbarkeit des Anbindungsimplantats: Es kann flexibel an verschiedene Prothesengeometrien angepasst werden, z. B., wie in Abbildung 4 gezeigt, an die Knieprothese.

Zusammenfassung

In Zusammenarbeit mit dem OUPC wurde am ITM ein neuartiges Anbindungsimplantat entwickelt, das sich flexibel und ohne Faltenwurf an unterschiedliche Endoprothesengeometrien anpassen lässt. Die integrierten umlaufenden Schussfäden ermöglichen nicht nur eine formgerechte Anpassung und Fixierung an der Prothese, sondern dienen zugleich als strukturelle Verstärkung an den Anbindungsstellen. Die überstehenden Fadenenden können zusätzlich zur Re-Adaption des Weichgewebes genutzt werden.

Zur Realisierung dieses Konzepts wurde am ITM ein innovatives Schusseintragssystem mit integrierter Fadenreserve entwickelt, das sich modular in jede RR-Raschelmaschine nachrüsten lässt. Durch die gezielte Strukturentwicklung lässt sich das Anbindungsimplantat leicht ab- oder einschneiden und kann so individuell an chirurgische Anforderungen und patientenspezifische Gegebenheiten angepasst werden. Diese Flexibilität erfüllt die hohen Anforderungen an ein universell einsetzbares Anbindungsimplantat.

In Ausreißversuchen konnte eine ausreichende mechanische Stabilität des Anbindungsimplantats aus langzeitresorbierbarem Seidenfibroin nachgewiesen werden.

Danksagung

Das IGF-Vorhaben 21998 BR der Forschungsvereinigung Textil e.V. wurde über die AiF und den DLR Projektträger im Rahmen des Programms zur Förderung der industriellen Gemeinschaftsforschung (IGF) vom Bundesministerium für Wirtschaft und Energie aufgrund eines Beschlusses des Deutschen Bundestages gefördert.

Literaturverzeichnis

[1]    Schmolders, J. ; Koob, S. ; Schepers, P. ; Gravius, S. ; Wirtz, D.C. ; Burger, C. ; Pennekamp, P.H. ; Strauss, A.C.: Tumorprothesen in der endoprothetischen Revisionschirurgie der unteren Extremität – Ergebnisse von 25 Patienten nach Versorgung mit einem modularen Tumor- und Revisionssystem (MUTARS®). In: Zeitschrift fur Orthopadie und Unfallchirurgie 155 (2017), Nr. 1, S. 61–66

[2]    Nottrott, M. ; Streitbürger, A. ; Höll, S. ; Gosheger, G. ; Hardes, J.: 9 Tumorendoprothetik. In: Krukemeyer, M. G.; Möllenhoff, G. (Hrsg.): Endoprothetik : Ein Leitfaden für den Praktiker. 3. Aufl. : De Gruyter, 2012, S. 203–221

[3]    Calori, G.M. ; Mazza, E.L. ; Vaienti, L. ; Mazzola, S. ; Colombo, A. ; Gala, L. ; Colombo, M.: Reconstruction of patellar tendon following implantation of proximal tibia megaprosthesis for the treatment of post-traumatic septic bone defects. In: Injury 47 (2016), S77-S82

[4]    Hardes, J. ; Ahrens, H. ; Gosheger, G. ; Nottrott, M. ; Dieckmann, R. ; Henrichs, M.-P. ; Streitbürger, A.: Komplikationsmanagement bei Megaprothesen. In: Der Unfallchirurg 117 (2014), Nr. 7, S. 607–613

[5]    Hillmann, A. ; Ipach, I.: Tumorendoprothetik : Stellenwert in der modernen Revisionsendoprothetik. In: Der Orthopade 44 (2015), Nr. 5, S. 375–380

Authors: Laura Pietz Anke Golla Paul Penzel Michael Wöltje Stefan Zwingenberger Jens Goronzy Hagen Fritzsche Klaus-Dieter Schaser Chokri Cherif

Technische Universität Dresden
Fakultät Maschinenwesen
Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik (ITM)
01062 Dresden

https://tu-dresden.de/mw/itm

More entries from TU Dresden, Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik ITM