Research publications

4 results
01.09.2026

AI-Based Process Monitoring for Flat Knitting

Knittings Textile machinery Sensor Technology Tests

Abstract

At ITM and IDMT, as part of IGF Project 01IF22931N (Entwicklung eines KI-gestützten Inline-Qualitätssicherungssystems zur Optimierung hochflexibler Stricktechnologien (OptiStrick)), a modular, retrofittable, real-time, AI-based monitoring system for production on flat knitting machines was developed.

Ensuring consistently high product quality while reducing scrap is one of the key challenges in flat knitting. Due to the wide variety of products and the complex interactions between needles and yarn, there is currently no cost-effective, established inline monitoring system for quality assurance. As part of the IGF project OptiStrick, an AI-based inline quality assurance system was developed that combines acoustic, vibroacoustic, strain gauge, and optical sensors with machine learning methods. Based on a statistical design of experiments, multimodal datasets were collected from three measurement campaigns (laboratory and production environments) and analyzed using neural networks. Acoustic and vibroacoustic sensors consistently achieved high accuracies (> 90 %) in the classification of both process parameters and individual needle defects and demonstrated the highest robustness against changing measurement conditions. Strain gauge signals were well-suited for detecting impulse-like defects under controlled conditions but lost significant performance when the sensor mounting was altered. The developed demonstrator exhibited an average accuracy of approximately 80 % for parameter classification and demonstrated the fundamental in-line capability of the approach. The system is modular and retrofittable, economically attractive, and transferable to other textile processes

Report

Introduction

The flat knitting process is characterized by a high degree of design flexibility; however, it is prone to errors due to the complex interaction of many knitting elements. Defects in the needles, such as bent needle heads, broken needle tongues or heads, as well as increasing contamination from fiber dust lead to missed stitches, dropped stitches, and ultimately to scrap. Since defects can be reliably identified during a subsequent fabric inspection, but only after a delay, defective fabric is produced until the damage is discovered. Early, operator-independent detection directly at the knitting spot therefore offers significant economic potential.

Inline quality assurance systems have become established in industrial manufacturing as an effective means of reducing scrap and optimizing processes. In the textile industry, camera-based approaches (1) for automated defect detection are predominant, and their performance has been significantly improved in recent years through the use of deep learning methods (2–5). Convolutional neural networks (CNN) (6), in particular, have proven to be effective for detecting surface defects in textiles. Nevertheless, such optical systems involve high acquisition costs and require significant computing power, which hinders their widespread adoption, particularly in small and medium-sized enterprises (SME). Across all industries, the use of artificial intelligence is regarded as a key technology for the digitalization of value chains (7, 8), although the operational implementation of AI projects often fails in practice due to issues related to robustness, data availability, and integrability. In quality assurance, data-driven methods are increasingly tapping into non-optical sensor modalities. However, the potential of acoustic and vibroacoustic sensors (9–11) for monitoring textile processes has not yet been systematically investigated to a sufficient extent, even though these modalities in particular could represent a cost-effective and retrofittable alternative to image processing.

This is where the OptiStrick project comes in. The goal was to develop an AI-based inline quality assurance system that detects quality-related issues during the knitting process while meeting the requirements of small and medium-sized enterprises (SME) in terms of cost-effectiveness, retrofitability, and transferability (12). The focus was deliberately placed not on downstream product inspection but on the knitting spot itself, since this is where the vast majority of defects occur. In addition to pure defect detection, and in deviation from the original proposal and at the request of the participating industry partners, emphasis was placed on the detection of wear and failure conditions in the context of predictive maintenance.

Methods

The development of the OptiStrick system followed an iterative, hypothesis-driven approach based on the principles of engineering-based systems development and was carried out in close coordination with a project advisory committee (PA) composed of industry partners. The methodological process can be divided into five sequential phases: requirements analysis, experimental design, measurement system development, data collection, and algorithm development and system integration.

Requirements analysis and Experimental Design

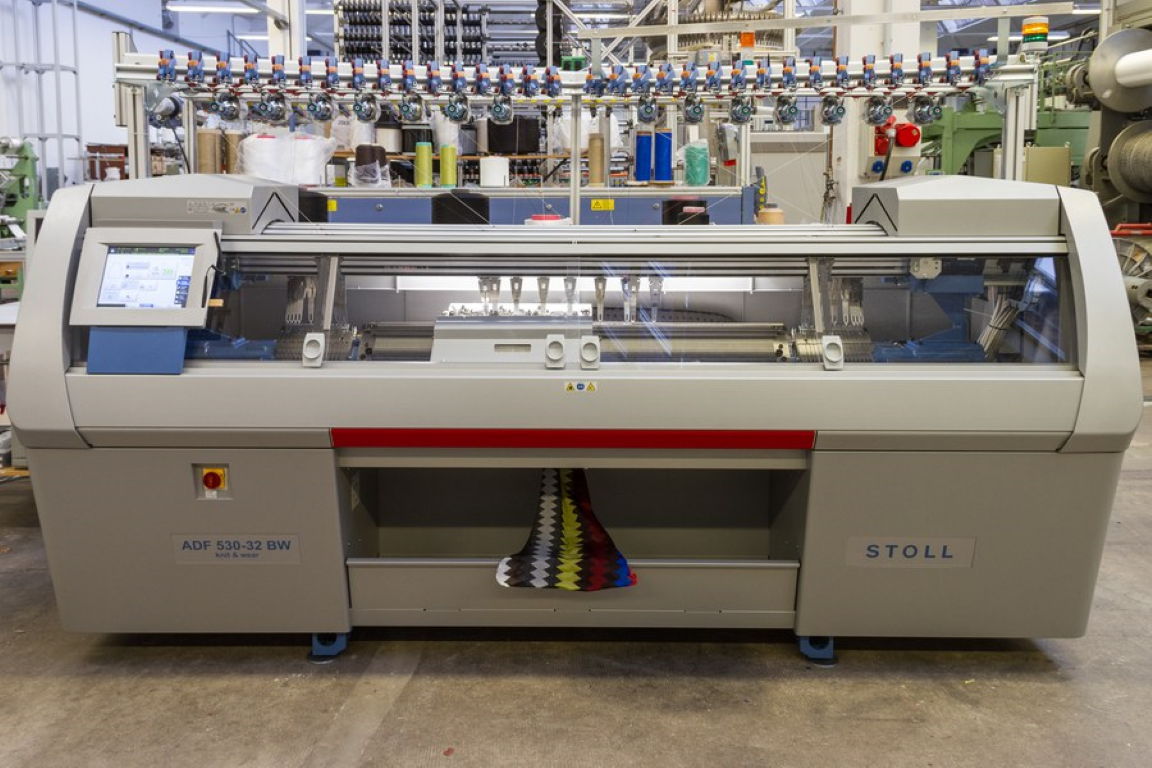
The starting point was a structured requirements analysis conducted through a survey of the technical staff at the participating companies. The goal was to identify practical defect patterns, quality characteristics, and process parameters. A Stoll ADF flat knitting machine (KARL MAYER Holding SE & Co. KG, Germany) with a needle gauge of E7 was selected as the subject of the study (Figure 1); polyester was primarily used as the test material due to its widespread industrial use and low tendency to pill. To keep the complexity manageable, the sample product was limited to a uniform, rectangular continuous knit with a consistent stitch pattern. The stitch depth (needle drop position) and knitting speed were identified as the key parameters that vary during the ongoing process.

Based on this, two complementary experimental designs were derived according to the rules of statistical experimental design: Experimental Design A (parameter study) varied the two process parameters across three levels each, while Experimental Design B (defect simulation) involved the targeted non-ejection of individual needles and pairs of needles at three defined positions within the needle bed (left, middle, and right section) to simulate needle errors. In addition, in cooperation with the industry partner Groz-Beckert KG, experimental designs were created to investigate real-world needle damage, such as bent needle heads, broken needle shanks, and broken needle heads. This experimental design approach ensured a reproducible, clearly structured, and statistically analyzable data set.

Development of Measurement Systems

At the same time, four sensor modalities were designed and experimentally tested. A key methodological principle was synchronous, multimodal data acquisition: All sensor signals were recorded in a time-synchronized manner via a central data acquisition system (Sirius®, DeweSOFT Deutschland GmbH) to enable consistent temporal alignment and subsequent sensor fusion. To support data annotation, a trigger system consisting of two short-range photoelectric sensors was implemented; this system clearly distinguished the interaction of the knitting carriage with the needles from the return stroke and, at the same time, allowed the direction of travel to be determined.

A key feature of the development process was the iterative refinement to focus on the components that made the most economic and technical sense. Approaches that were not conducive to achieving the goal were identified early on and discarded in consultation with the PA:

  • Acoustic/Vibroacoustic Sensors

Several microphones (MMS212, Microtech Gefell GmbH, Germany; M30, Earthworks Inc., USA) and a directional microphone (SE8, sE Electronics International Inc., USA) were mounted on the flat-knitting machine, and the piezo/structure-borne sound sensors already installed in the machine were also examined.

  • Strain gauge measurement technology

For strain gauge measurement technology, two positions (movable on the thread guide, stationary below the feeder) and two systems were evaluated: a dedicated 3-roller thread tension sensor (FZK) (M120/SA310, Tensometric Messtechnik GmbH, Germany) and a manufacturer-modified feeder (EFS 920, Memminger-IRO GmbH, Germany).

  • Optical Metrology

A high-speed camera (DS-CAM 1100m, DEWESoft Deutschland GmbH), including high-performance LED lighting, was mounted on the knitting carriage. Based on the Nyquist-Shannon sampling theorem and a needle pass rate of 276 needles/s, a required frame rate of at least 552 fps was calculated.

Data Collection

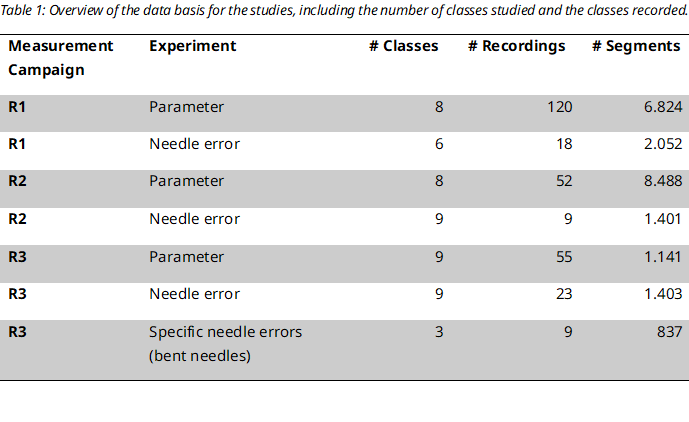
The data set was collected during three measurement campaigns: two under controlled laboratory conditions (R1, R2) and one in a production-like environment at our partner Groz-Beckert KG (R3), where actual damage events involving needles could also be recorded. More than 8 hours of recording material were collected across all measurement campaigns (Table 1), with each recording lasting 60 seconds. The continuous signals were divided into segments based on individual carriage movements, delimited by the photoelectric sensor signals, and labeled according to the process parameters.

Signal Processing, Modeling, and Validation

The acoustic and vibroacoustic signals were resampled to a uniform sampling rate of 32 kHz and then converted into Mel spectrograms (128 frequency bands, 64-ms frame, 32-ms step size). 2D CNNs were used for the spectrogram-based modalities, while the thread tensile force data was analyzed using time-series-based models. During the iterative algorithm development process, various methods (DNN, CNN, SVM, XGBoost) were trained and evaluated for various classification tasks based on sensitivity, specificity, and AUC.

A key methodological aspect was realistic validation. To prevent statistical dependence among segments of the same image from skewing the results, image-based cross-validation (GroupKFold) was primarily used, in which all segments of an image remain together within the same evaluation group. In addition, domain shift between measurement campaigns was specifically investigated by training models on one campaign and testing them on another. Based on this, various strategies for multimodal data fusion were investigated to increase robustness against changing acquisition conditions. Both, decision-based late fusion and feature-based fusion, were evaluated.

Results

Selection of the Measurement System

An analysis of the acoustic/vibroacoustic measurement system showed that the directional SE8 consistently delivered good signals even in the presence of strong background noise (ventilation, neighboring textile machines). In contrast, additional microphones installed inside the machine did not provide any further benefit. Since the integrated piezo shock sensors demonstrated high sensitivity to process-relevant events and additional microphones did not provide any significant additional information, the measurement system was reduced to a directional microphone and the existing shock sensors.

Among the strain gauge sensors tested, the dedicated system proved superior to the modified feeder. It provided higher signal resolution, allowing individual stitch drops and simulated needle errors to be immediately detected. Nevertheless, broader trends were also discernible in the feeder’s measurements, meaning that the data can be effectively supplemented when a CAN interface is available. Ultimately, the static position on the frame above the knitting area was evaluated as the most suitable location. A potential mounting on the yarn guide proved to be complex and not cost-effective.

The optical system was ultimately not integrated into the overall system. During testing, it proved inadequate due to shading caused by moving parts, insufficient illumination, and a maximum achievable frame rate of only 400 fps. The need to remove the needle brush imposed extreme limitations on product design and was therefore not practical. The high computational effort required for recording and analyzing the image data was also viewed negatively, particularly in terms of cost-effectiveness.

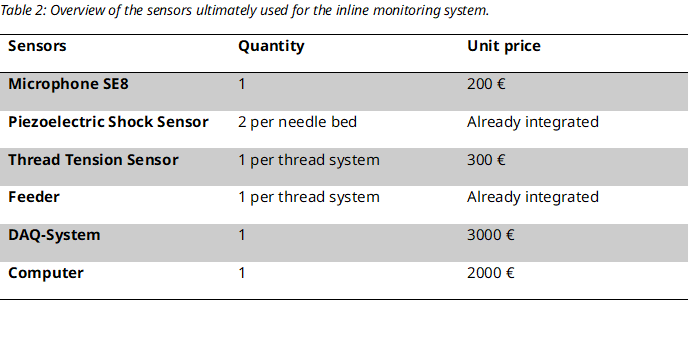
The final setup optimized the number of sensors and used sensor technologies for the best performance at the lowest possible cost. The required components are listed in Table 2.

Classification of Process Parameters

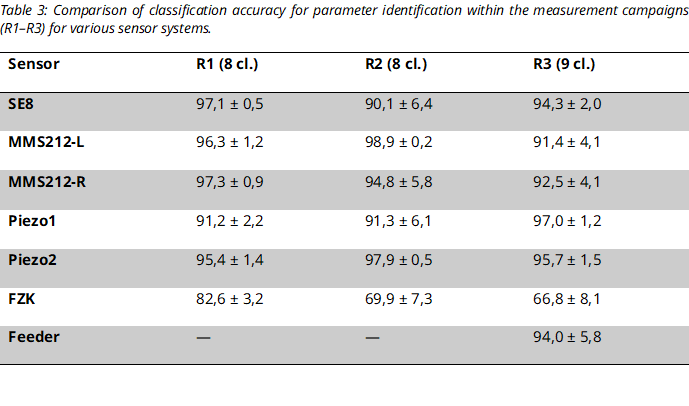
During a measurement campaign, the acoustic and vibroacoustic sensors, in particular, achieved very high classification performance (Table 3). The thread-pulling signal (FZK) provided relevant information but lagged significantly behind in terms of discrimination.

Analysis of the confusion matrices showed that misclassifications occurred predominantly within the same speed class and primarily involved subtle differences in the stitch depth. The process speed has a significantly stronger influence on the signal. It is particularly noteworthy that the model architecture could be applied to production-related data (R3) without structural adjustments and achieved a level of performance comparable to that of the laboratory.

Classification of Needle Defects

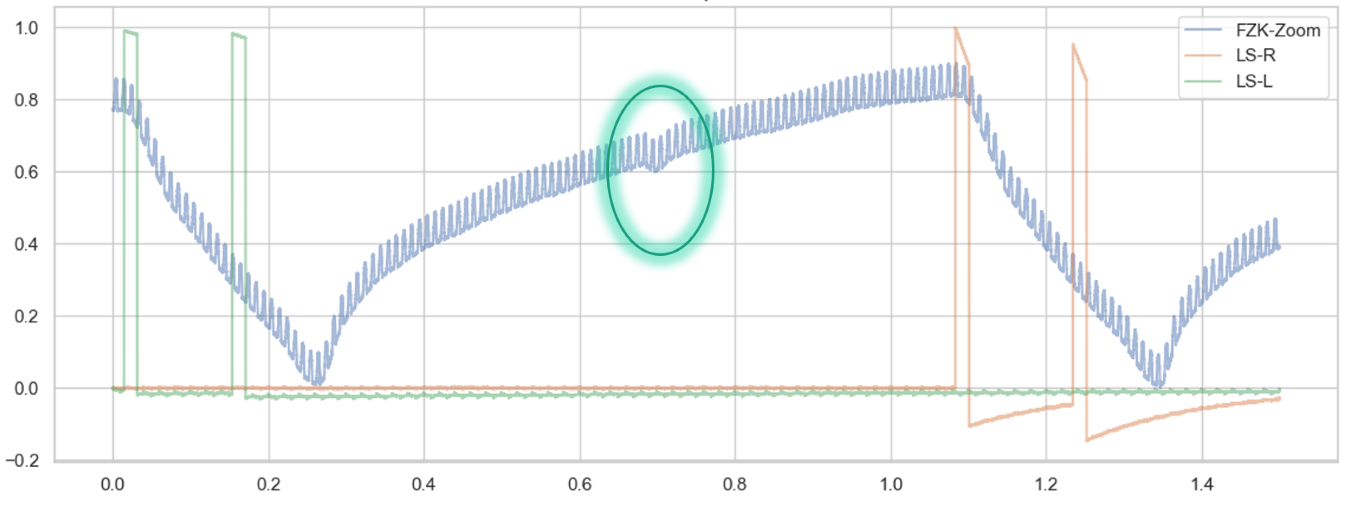
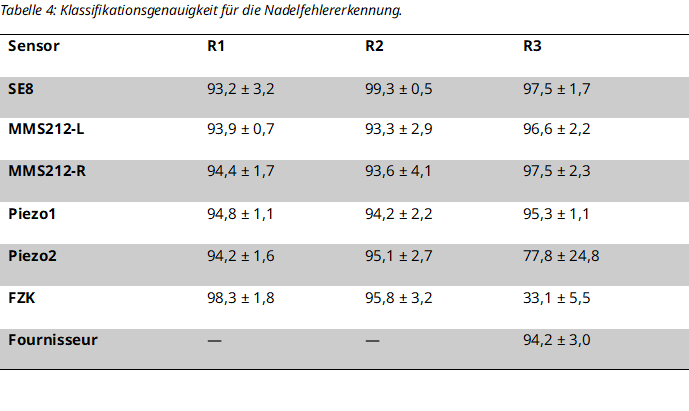
In a standardized 3-class test scenario, the acoustic and vibroacoustic sensors consistently achieved high levels of accuracy across all campaigns (Table 4). The strain gauge sensor also achieved very high values in the laboratory campaigns (Figure 2), but dropped to the random error level in the production-simulated campaign R3.

The drop in performance of the FZK sensor in R3 was attributed to the change in sensor mounting: While the sensor was positioned centrally above the machine in the laboratory, it was mounted on the side in the production environment, which attenuated the characteristic pulse-like signal waveforms.

Domain Shifting and Sensor Fusion

When applied across campaigns, classification performance declined significantly. The extracted features formed campaign-specific clusters. For parameter classification, however, the acoustic sensors remained above the random level, while the FZK sensor failed almost entirely. Needle defect detection revealed a more nuanced picture: Here, the strain gauge sensor sometimes achieved the best results during transfer, as it detects characteristic impulse-like defect patterns that remain stable even under changing conditions.

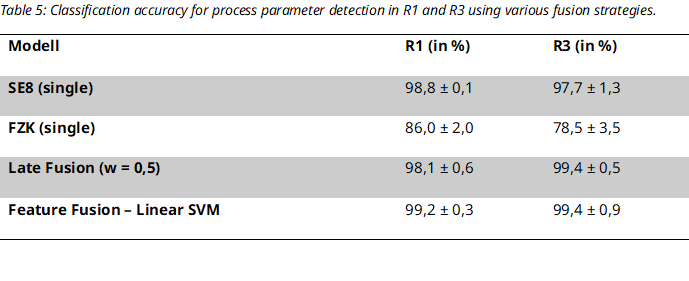
Sensor fusion proved particularly advantageous under non-stationary conditions. While the added benefit remained limited under stable laboratory conditions, the combination of complementary modalities in R3 noticeably improved robustness (late fusion and feature fusion achieved over 99 % here).

Bent needles, wear and tear, and demonstrator

When detecting bent needles (non-pulse-type fault pattern), the acoustic sensors and the feeder achieved accuracies of over 95 %, while the FZK sensor, at 52.9 %, was only slightly above the random error level. Gradual wear (such as that caused by contamination), on the other hand, could not be reliably detected: Even with the machine cleaning system virtually turned off, no measurable contamination occurred during the test period, a result also influenced by the polyester yarn’s low tendency to pill and the comparatively short duration of the measurement campaigns. The final failure states (breaks in individual knitted elements), on the other hand, were clearly detectable.

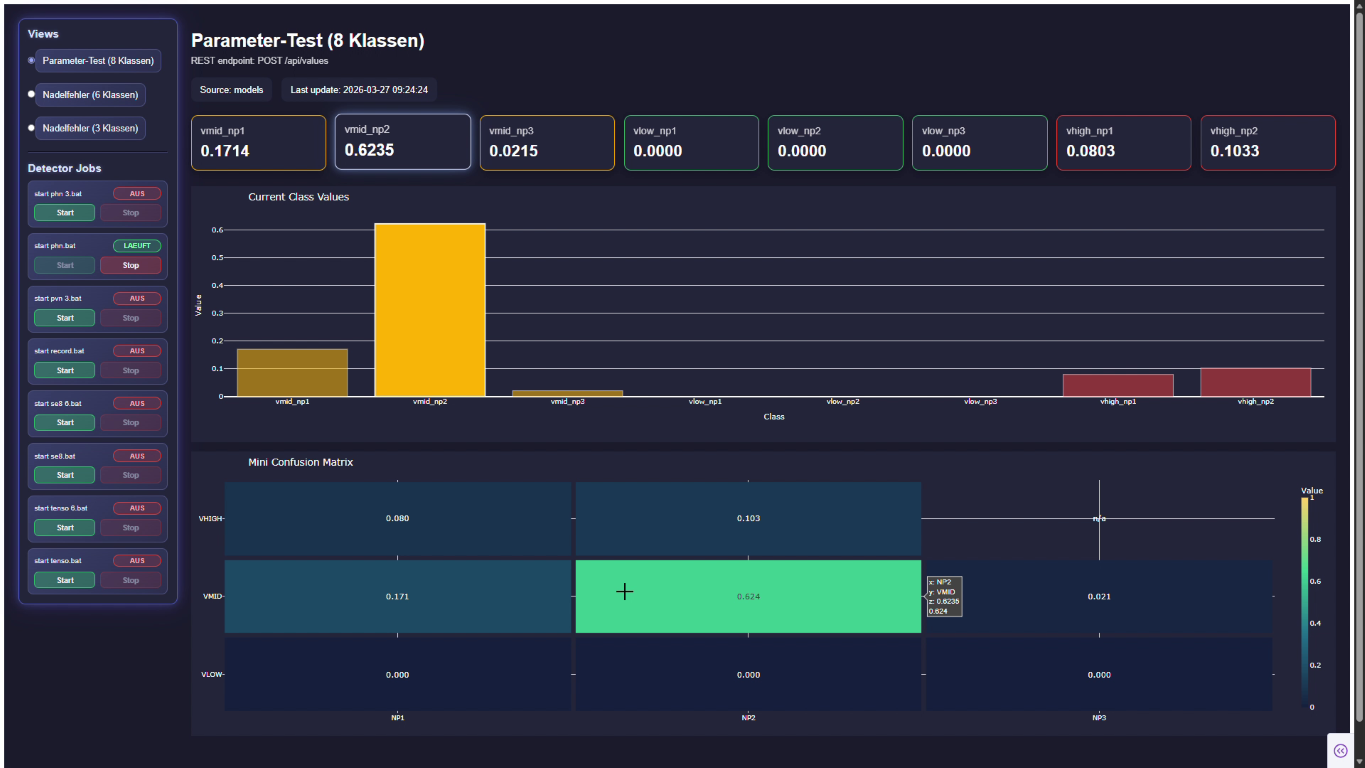
The integrated demonstrator combined data acquisition, feature extraction, and classification into a single end-to-end pipeline and was validated at the ITM under real-world conditions. After retraining for the specific operational environment, it achieved an average classification accuracy of approximately 80 %, thereby demonstrating its fundamental ability to operate inline. A graphical user interface (Figure 3) allowed users to select sensor models and visualize the results.

Discussion

The results demonstrate that acoustic and vibroacoustic sensors represent a robust and cost-effective alternative to camera-based systems. Across all measurement campaigns, including those conducted in a production-like environment, these modalities consistently delivered high accuracy in both parameter determination and needle defect classification. Particularly noteworthy is the transferability of the model architecture from the laboratory to real-world production conditions without any structural adjustments.

A more nuanced picture emerges for strain gauge sensors: Under controlled conditions, they are excellent for detecting impulsive single-needle defects, but their performance depends heavily on the specific sensor mounting and the associated force application. If the positioning changes or if the defects are not impulsive in nature (e.g., bent needles), its performance drops significantly. Consequently, sensor modalities must be selected based on the specific task: No single sensor technology is equally suitable for all applications.

The key remaining challenge is domain shift. The significant performance drops observed during cross-campaign transfer demonstrate that reliable generalization across different environments is only possible to a limited extent without domain adaptation, retraining, or additional representative training data. Sensor fusion can partially increase this robustness under varying conditions; however, its usefulness depends largely on an application-specific weighting of the modalities. Another significant limitation is the limited number of independent recording sessions, which restricts the statistical significance regarding robustness.

With regard to the detection of gradual wear, it became apparent that, unlike acute defects, this cannot be simulated in the short term but requires specific long-term tests with continuous data collection and defined reference conditions.

Key Takeaway: Acoustic sensors, combined with AI-powered data analysis, offer great potential for the digital transformation of quality assurance in the flat knitting process. The main hurdle to industrial implementation is not so much the basic detection performance as it is the system’s robustness against domain shifts.

From an economic perspective, the assessment shows that a functional basic configuration of the OptiStrick system, as outlined in The final setup optimized the number of sensors and used sensor technologies for the best performance at the lowest possible cost. The required components are listed in Table 2.

Table 2: Overview of the sensors ultimately used for the inline monitoring system., using commercially available sensors and data acquisition technology, can already be implemented for approximately 6,160 € per flat knitting machine with two needle beds and three monitored yarns. Thus, the current prototype version is still above the originally targeted range of 1,500 €, but it constitutes a technically robust baseline configuration for further industrial development. Additionally, for a reliable industrial application, further development efforts on the order of one additional project year (personnel costs of approximately 90,000 €) must be factored in. Given a scrap rate of up to 10 % for complex technical knits, a return on investment is therefore not expected until the medium term. In the long run, however, costs can be significantly reduced, for example by using a microcomputer (approx. 350 €) after AI training is complete or by employing purely acoustic setups with low-cost structure-borne sound sensors (approx. 15 € each).

Conclusion and Outlook

The OptiStrick project has taken an important step toward the digitization and automation of quality assurance in the knitting industry by developing an AI-based inline quality assurance system for the flat knitting process. By combining existing sensors, such as Fournisseur and factory-installed shock sensors, with an additional directional microphone, it is possible to implement a powerful monitoring system with relatively little effort—one that detects needle defects and the resulting changes in the knit fabric early on and independently of the operator. The scientific validation of the multimodal integration of strain gauge, vibroacoustic, and acoustic sensors, the development of suitable AI models, and the reliable classification of process parameters and specific needle defects have been successfully demonstrated.

Three key areas of focus emerge for future work. First, the data set should be significantly expanded under various real-world operating conditions to statistically validate the generalizability of the results. Second, specific methods for improving robustness, such as domain adaptation, tailored preprocessing, and optimized fusion strategies, should be investigated to compensate for domain shifts. Third, the detection of slowly progressing wear mechanisms requires dedicated long-term tests with continuous data acquisition; for the instrumented measurement of needle stress, miniaturized strain gauges attached directly to the needle also appear to be a promising approach.

In the long term, this operating principle can be applied to other textile processes, such as weaving, embroidery, or sewing. As operating time increases and the database grows, AI models continuously improve, and foreseeable advances in AI software and hardware will make the implementation of such systems increasingly economically attractive, particularly as retrofittable, cost-effective solutions for existing production facilities in SME.

Acknowledgement

IGF project 01IF22931N of the research association Forschungskuratorium Textil e.V., Wallstr. 58/59, 10179 Berlin Berlin, was funded by the Federal Ministry for Economic Affairs and Energy through the German Aerospace Center (DLR) as part of the program to promote industrial collaborative research and development (IGF), pursuant to a resolution of the German Bundestag.

The authors would like to thank the institutions listed for providing the funding. The research report and additional information are available at the Institute for Textile Machinery and High-Performance Textile Materials Technology at TU Dresden, as well as at the Fraunhofer Institute for Digital Media Technology.

Literature

1.         Kahraman, Y. und A. Durmuşoğlu. Deep learning-based fabric defect detection: A review [online]. Textile Research Journal, 2023, 93(5-6), 1485-1503. ISSN 0040-5175. Verfügbar unter: doi:10.1177/00405175221130773

2.         Metin, A. und T.T. Bilgin. Automated machine learning for fabric quality prediction: a comparative analysis [online]. PeerJ. Computer science, 2024, 10, e2188. Verfügbar unter: doi:10.7717/peerj-cs.2188

3.         Wuest, T., D. Weimer, C. Irgens und K.-D. Thoben. Machine learning in manufacturing: advantages, challenges, and applications [online]. Production & Manufacturing Research, 2016, 4(1), 23-45. Verfügbar unter: doi:10.1080/21693277.2016.1192517

4.         Khusheef, A.S., M. Shahbazi und R. Hashemi. Deep Learning-Based Multi-Sensor Fusion for Process Monitoring: Application to Fused Deposition Modeling [online]. Arabian Journal for Science and Engineering, 2024, 49(8), 10501-10522. ISSN 2193-567X. Verfügbar unter: doi:10.1007/s13369-023-08340-4

5.         Sun, A., S. Che, J. Fu und K. Wang. Multi-sensor information fusion technologies and applications: a review [online]. The International Journal of Advanced Manufacturing Technology, 2026, 144(1-2), 177-192. ISSN 0268-3768. Verfügbar unter: doi:10.1007/s00170-026-17965-2

6.         Wei, B., K. Hao, X. Tang und Y. Ding. A new method using the convolutional neural network with compressive sensing for fabric defect classification based on small sample sizes [online]. Textile Research Journal, 2019, 89(17), 3539-3555. ISSN 0040-5175. Verfügbar unter: doi:10.1177/0040517518813656

7.         Heyen, C. Applying AI for Future Business Models in the Textile and Fashion Value Chain [online]. International Journal for Research in Applied Science and Engineering Technology, 2025, 13(3), 378-386. Verfügbar unter: doi:10.22214/ijraset.2025.67255

8.         Yildirim, P., D. Birant und T. Alpyildiz. Data mining and machine learning in textile industry [online]. WIREs Data Mining and Knowledge Discovery, 2018, 8(1). ISSN 1942-4787. Verfügbar unter: doi:10.1002/widm.1228

9.         Kothuru, A., S.P. Nooka und R. Liu. Application of audible sound signals for tool wear monitoring using machine learning techniques in end milling [online]. The International Journal of Advanced Manufacturing Technology, 2018, 95(9-12), 3797-3808. ISSN 0268-3768. Verfügbar unter: doi:10.1007/s00170-017-1460-1

10.       Fatoba, O.S. und T.-C. Jen. Acoustic-Based In-Situ Monitoring of Additive Manufacturing Fabrication: A Review. In: 2023 14th International Conference on Mechanical and Intelligent Manufacturing Technologies (ICMIMT): IEEE, 2023, S. 250-256. ISBN 979-8-3503-1309-3.

11.       Ciaburro, G. und G. Iannace. Machine-Learning-Based Methods for Acoustic Emission Testing: A Review [online]. Applied Sciences, 2022, 12(20), 10476. Verfügbar unter: doi:10.3390/app122010476

12.       Westenberger, J., K. Schuler und D. Schlegel. Failure of AI projects: understanding the critical factors [online]. Procedia Computer Science, 2022, 196, 69-76. ISSN 18770509. Verfügbar unter: doi:10.1016/j.procs.2021.11.074


Authors: Kopelmann, Karl Krüger, Tanja Waschilewski, Benjamin Anding, Katharina Seo, Jewon Le Xuan, Hung Cherif, Chokri

hung.le_xuan@tu-dresden.de

https://tu-dresden.de/ing/maschinenwesen/itm

TUD Dresden University of Technology

Faculty of Mechanical Science and Engineering

Institute of Textile Machinery and High Performance Material Technology  (ITM)

01062 Dresden


katharina.anding@idmt.fraunhofer.de

https://www.idmt.fraunhofer.de/


Fraunhofer IDMT

Ehrenbergstraße 31

98693 Ilmenau

More entries from TU Dresden, Institut für Textilmaschinen und Textile Hochleistungswerkstofftechnik ITM

10.10.2023

BEWERTUNG VON PRODUKTIONSTECHNOLOGIEN FÜR SMART TEXTILES MIT DEM POTENZIAL EINER MATERIALTRENNUNGN FÜR RECYCLING

Recycling Smart Textiles

Abstract

In dieser Untersuchung wird der aktuelle Stand der Technik und Forschung der Produktionstechnologien von Smart Textiles unter Berücksichtigung des Recycling-Aspekts dargestellt. Es wird ein Überblick zu den Produktionstechnologien von Smart Textiles gegeben, und anhand der gefundenen Ergebnisse wird ein geeigneter Herstellungsprozess vorgeschlagen.

Die Ergebnisse zeigen, dass es mehrere Möglichkeiten gibt, Smart Textile herzustellen. Das 3D-Druckverfahren stellt eine vielversprechende Möglichkeit für eine effiziente und ressourcenschonende Produktion mit vielfältigen Anwendungsmöglichkeiten dar. Bisher wird das 3D-Druckverfahren größtenteils zur Erzeugung von Verbindungen zwischen elektronischen Komponenten und dem Aufdrucken von Halterungen untersucht. Damit das Potenzial dieser Technologie vollständig ausgeschöpft werden kann, ist weitere Forschung zur Herstellung von Sensoren und anderen elektronischen Geräten, sowie die Untersuchung der Waschbarkeit der Textilien notwendig. Abschließend wird ein Prozessablauf vorgeschlagen, um Smart Textiles nachhaltig herzustellen unter Berücksichtigung des Aspektes von Recycling.

In zukünftigen Untersuchungen sollten spezifische leitfähige oder abbaubare Materialien sowie ihre elektrischen Eigenschaften in Kombination mit dem 3D-Druckverfahren weiter untersucht werden. Zudem ist es wichtig, umfassende Analysen zum gesamten Herstellungsprozess von der Faser bis zum Smart Textiles durchzuführen. Hinsichtlich des 3D-Druckverfahrens fehlt es aktuell an Forschung bezüglich des großflächigen Bedruckens von Smart Textiles.

Report

Abstract

In den vergangenen Jahren haben Weiterentwicklungen in Bereichen der leitfähigen Materialien und Fasern sowie immer kleiner werdender Elektronik deutliche Fortschritte gemacht und die Entwicklung von Smart Textiles vorangetrieben. Dem Durchbruch auf dem Massenmarkt stehen allerdings noch einige Herausforderungen bevor. Die derzeit eingesetzten Produktionstechnologien für Smart Textilien erzielen keine skalierbaren und marktfähigen Produkte. Daher werden sie bisher nur in begrenzten Stückzahlen gefertigt und sind als Prototypen oder Demonstrationsprodukte erhältlich. Diese sind in der Regel mit vielen manuellen Fertigungsschritten behaftet und führen zu hohen Herstellungskosten. Auch die Entsorgung und Recyclingfähigkeit von Smart Textiles stellen eine große Herausforderung dar. Das Ziel dieses Forschungsansatzes ist es, ein Produktionsverfahren zu ermitteln, welches sowohl die Recyclingfähigkeit von Smart Textiles und seinen Komponenten berücksichtigt als auch den erwünschten Anforderungen und Belastungen eines Smart Textiles gerecht wird. [Ing19]

Einleitung

Smart Textiles, auch bekannt als intelligente Textilien, vereinen Textilien und Elektronik und schaffen multifunktionale Textilien. Ihre Fähigkeit, mit ihrer Umgebung und ihren Benutzern interagieren zu können, hat das Potenzial, unseren Alltag sowie verschiedene Industriezweige zu revolutionieren. Smart Textiles werden in Bereichen wie der Automobilindustrie, dem Bauwesen, dem Sportsektor oder der Medizin eingesetzt und können beispielsweise die Überwachung von Vitalparametern übernehmen. Durch die zunehmende Digitalisierung und Vernetzung der Welt spielen Smart Textiles eine immer größere Rolle.

Allerdings ist die Herstellung vom Smart Textiles ein komplexer Prozess, der verschiedene Technologien und Materialien erfordert. Häufig eingesetzte Verfahren, wie beispielsweise das Löten, sind nicht sehr nachhaltig und können aufgrund der hohen Temperaturen während der Bearbeitung zur Beschädigung der Textilsubstrate führen. [AS17]

Methode

Anhand einer strukturierten Literaturrecherche (Abbildung 1) werden Datenbanken durchsucht, Ergebnisse gesichtet und anschließen bewertet. Anschließend werden vergangene Forschungsarbeiten zusammengefasst und ein Überblick geschaffen. Die Suche wird in drei Phasen eingeteilt: Planung der Suche, Durchführung der Suche und Dokumentation. Damit wird eine umfassende und erfolgreiche Suche sichergestellt. Um möglichst viele und relevante Quellen zu erfassen, werden mehrere Datenbanken abgedeckt und eine Vorwärts- und Rückwärtsrecherche durchgeführt. Abschließend werden die Ergebnisse hinsichtlich Zukunftspotential, Wirtschaftlichkeit und Automatisierbarkeit bewertet.


s. Abbildung 1: Ablauf systematischer Literaturrecherche. Quelle: [BSN+19; XW19]

Ergebnisse

Auswertung bestehender Produktionsverfahren

Folgende Produktionsprozesse für Smart Textiles wurden in die Analyse mit einbezogen.

  • Direktes Löten
  • Roboterunterstütztes Ultraschalllöten
  • Nd: YAG-Laserlöten
  • Ultraschallplastikschweißen
  • 3D-Druckverfahren
  • Flüssiger Metalldruck
  • Dampfbeschichten
  • Nanobeschichten
  • Siebdruckverfahren
  • Transfersiebdruckverfahren
  • Integration faserbasierter Elektronik
  • Nahtlose Integration

Einige Produktionsverfahren für Smart Textiles haben sich bereits in anderen Industriezweigen bewährt und zeigen sich als effiziente Option für die Herstellung Smart Textiles.

Das „direkte Lötverfahren“, „roboterunterstützte Ultraschallöten“, „Transfersiebdruck- bzw. Siebdruckverfahren“, „Nanobeschichtungsverfahren“ und das „Ultraschallplastikschweißen“ sind bereits etablierte Verfahren. Sie sind in der Lage große Produktionsmengen effizient zu verarbeiten oder in Rolle-zu-Rolle Produktionen integriert zu werden. Zudem bieten die Verfahren „direktes Löten“ und „Siebdruckverfahren“ kurze Prozesszeiten und geringe Kosten.

Verfahren wie das „Nd: YAG-Laserlöten“, die „Integration faserbasierter Elektronik“, „Dampfbeschichtungsverfahren“ und „flüssig Metall-Druckverfahren“ sind wiederum weniger gut geeignet, um große Mengen herzustellen. Obwohl sie vielversprechende Ansätze darstellen, erfordern sie aktuell noch weitere Forschung und technologische Fortschritte. Bei den Verfahren „roboterunterstütztes Ultraschalllöten“ und der „faserbasierte Integration“ ist außerdem mit hohen Anschaffungs- und Materialkosten zu rechnen.

Nachhaltigkeit

In Bezug auf Nachhaltigkeit stellt der Einsatz von Silber in Verfahren wie dem „direkten Löten“ und dem „roboterunterstützten Ultraschallöten“ Bedenken dar. Silber ist eine begrenzte Ressource und braucht für seine Gewinnung einen hohen Energie- und Wasserverbrauch. Zudem kann die Wiederverwendung von Silber sehr anspruchsvoll werden und spezielle Verfahren erfordern, die ebenfalls mit sehr hohem Energieverbrauch und Kosten verbunden werden. Auch besteht die Gefahr, dass während des Lötens die Textilsubstrate beschädigt werden, wodurch zusätzlicher Abfall entsteht. Ebenfalls stellt das Trennen von Lot und Textil eine Herausforderung dar, wodurch Reparaturen oder der Austausch kaputter Komponenten, ohne Beschädigung des Textils, sehr schwer durchführbar sind.

Analoges Verhalten gilt für die Verfahren „roboterunterstütztes Ultraschallöten“, „Nd: YAG-Laserlöten“ und dem „Siebdruckverfahren“, die ebenfalls silberhaltige Lote und Lösungen verwenden. Auch nahtlose „Integrationsverfahren für faserbasierte Elektronik“ erweisen sich nicht als sehr nachhaltige Verfahren, obwohl sie stark im Fokus der Forschung stehen. Es sind aufwendige Verfahren, die aus mehreren Prozessschritten bestehen, beginnend mit der Herstellung der faserbasierten Elektronikgarne, über die Einarbeitung ins Gewebe bis hin zur Erstellung leitfähigen Verbindung. [MHG20; HHY19]

Im Gegensatz dazu zeigen das „Dampfbeschichtungsverfahren“ und das „Nanobeschichtungsverfahren“ nachhaltigere Merkmale, da sie umweltfreundliche und organische Gemische verwenden. Ebenfalls zeichnet sich das „3D-Druckverfahren“ durch seinen genauen Materialverbrauch als ressourcenschonendes Verfahren aus, mit der Abfall vermieden und Ressourceneffizienz gesteigert wird. [AZC+18; FHB+16] Im Vergleich zu den anderen Fertigungsverfahren verwendet das „3D-Druckverfahren“ weniger Rohmaterial, Wasser, Energie und Chemikalien. Defekte Komponenten können leicht ausgetauscht und repariert werden. Darüber hinaus können recyclebare Materialien sowie verschiedenen Materialkombinationen eingesetzt werden, um verschieden Eigenschaften zu erreichten.

Das „3D-Druckverfahren“ ermöglicht die Erstellung komplexer Formen und individueller Strukturen, die aufgeschmolzen und erneut für den Druck wiederverwendet werden können. Es kann sowohl zum Verbinden von Komponenten eingesetzt werden als auch zur Erstellung von Halterungen für SMD-Komponenten oder zur Einkapselung der Elektronik. Im Vergleich zu den anderen Verfahren kann auch mit deutlich weniger Anschaffungs- und Materialkosten gerechnet werden. Laufende Textilherstellungsprozesse müssen bei ihrer Integration nicht unterbrochen werden, sondern können als Add-On-Verfahren nach der Textilherstellung in die Prozesskette integriert werden. Zudem können durch die Auswahl der Filamente, Belastbarkeit und Flexibilität entsprechend kundenspezifische Anforderungen ausgesucht werden. Auch können einzelnen Komponenten problemlos entfernt und recycelt werden, was mit unlöslichen Verbindungen wie dem „direkten Lötverfahren“ oder der „faserbasierten Integration“ nicht möglich ist. Durch den Einsatz von Kunststoffmaterialien wird zudem auf begrenzte Ressourcen verzichtet und mit alternativen Materialien wie biobasierte Kunststoffe besteht die Möglichkeit den ökologischen Fußabdruck zu reduzieren. [Gon23; GGY+22; KGK22]

Recycling

Aktuell fehlen konkrete Recyclingverfahren, wie es sie für die Textil- oder Elektronikindustrie gibt. Allerdings gibt es zwei Ansätze zum Recyclen von Smart Textiles Komponenten.

Es besteht zum einen die Möglichkeit, recycelte SMD-Komponenten aus anderen Einsatzbereichen in Smart Textiles einzusetzen. Hierbei sollen die zu recycelten SMD-Komponenten mittels eines UV-härtenden, nicht leitenden Acrylklebstoff auf das elektrisch leitfähige Textilband angebracht und ausgehärtet werden. Folgende Schritte werden bei diesem Ansatz durchlaufen:

  • Sammeln der Produkte am Ende ihrer Lebensdauer.
  • Entfernen der Textilbänder.
  • Band auf Oberfläche mit Aceton für 20 Minuten mit Komponenten nach oben platzieren.
  • Band aus Aceton nehmen und Komponenten manuell mit Pinzette oder automatisch mit industriellem Roboterarm entnehmen.
  • Umweltfreundliche Entsorgung von gebrauchten Band- und Kleberückständen.
  • Visuelle und funktionelle Kontrolle der entfernten Komponenten und in drei Gruppen einsortieren: Perfekt Komponenten, Komponenten mit geringfügigen mechanischen Schäden ohne Beeinträchtigung ihrer Funktion und beschädigte Komponenten.
  • Reinigung der Komponenten und Rückstände mit Isopropylalkohol.
  • Herstellung neuer Proben mit den neuen Bändern und gebrauchten Komponenten.
  • Funktionstest der neuen Proben und einsortieren in zwei Qualitätskategorien: perfekt, und zweite Qualität. [HBN+23]

Zum anderen besteht die Möglichkeit, das Textilsubstart des Smart Textiles zu recyclen und wieder zu verwendeten. Dafür müssen die Webstühle angepasst werden, sodass eine vollständige Entwirrung des Garns am Ende seiner Lebenszeit möglich wird und diese gewaschen und wiederverwendet werden kann. Diese Methode kann erweitert werden, indem ein Smart Textile aus verschiedenen unabhängigen Modulen zusammengesetzt wird, die individuell aufgelöst und verändert werden können. Dies ermöglicht eine hohe Anpassbarkeit an individuelle Bedürfnisse sowie eine einfache Austauschbarkeit defekter Komponenten, ohne das gesamte Produkt wegwerfen zu müssen [WD20]

Bewertung der Produktionsprozesse

Auf Basis der Auswertung der Produktionsverfahren und der diskutierten Nachhaltigkeits- sowie Recycling-Aspekte werden die Verfahren anhand einer Skala von 1 bis 3 bewertet (Tabelle 1).

Tabelle 1: Bewertung der Produktionsverfahren
Verfahren Skalierbarkeit Nachhaltigkeit Wirtschaftslichkeit
Direktes Löten 3 1 2
Roboterunterstütztes Ultraschalllöten 3 1 2
ND: Yag-Laserlöten 1 1 2
Ultraschallplastikschweißen 2 2 2
3D-Druckverfahren 2 3 2
Flüssiger Metalldruck 1 1 1
Dampfbeschichten 2 2 2
Nanobeschichten 2 2 2
Siebdruckverfahren 3 1 2
Transfersiebdruckverfahren 1 1 2
Integration faserbasierter Elektronik 3 1 1
Nahtlose Integration 1 1 1


s. Abbildung 2: Prozessablauf mit 3D-Drucker


Das Textilsubstrat wird entwirrt und zu weiteren Produkte verarbeitet.

Dieser Prozessablauf kann einen ersten Ansatz einer Kreislaufwirtschaft darstellen, um Smart Textiles nachhaltig zu produziert.


Diskussion

Im Rahmen dieser Untersuchung wird deutlich, dass es Produktionsverfahren gibt, die das Potenzial der Skalierbarkeit besitzen. Obwohl die faserbasierte Integration von Elektronikkomponenten stark im Fokus der Forschung steht, ist es kein nachhaltiges und ressourcenschonendes Verfahren. Das 3D-Druckverfahren stellt dagegen eine attraktive Alternative dar, da es den Recycling-Aspekt mitberücksichtigt. Zudem ist erkennbar, dass es aktuell an Recyclingverfahren für Smart Textiles fehlt, wie es sie in der Textil- oder Elektronikindustrie gibt und Recyclingansätze nur begrenzt vorhanden sind.

Literaturverzeichnis

[AS17] Amft, O.; Schneegass, S. (Hrsg.):
Smart Textiles.
1st ed. 2017. - Cham: Springer International Publishing; Imprint: Springer, 2017

[AZC+18]        Andrew, T. L.; Zhang, L.; Cheng, N.; Baima, M.; Kim, J. J.; Allison, L.; Hoxie, S.:
Melding Vapor-Phase Organic Chemistry and Textile Manufacturing To Produce Wearable Electronics
ACCOUNTS OF CHEMICAL RESEARCH. 51 (2018) 4, S. 850–859

[BSN+19]        Blümle, A.; Sow, Dorothea; Nothacker, Monika; Schaefer, Corinna; Motschall, E.; Boeker, Martin; Lang, Britta; Kopp, Ina; Meerpohl, Jörg J.:
Manual systematische Recherche für Evidenzsynthesen und Leitlinien, 2019

[FHB+16]        Feng, J.; Hontanon, E.; Blanes, M.; Meyer, J.; Guo, X.; Santos, L.; Paltrinieri, L.; Ramlawi, N.; Smet, L. C. P. M. de; Nirschl, H.; Kruis, F. E.; Schmidt-Ott, A.; Biskos, G.:
Scalable and Environmentally Benign Process for Smart Textile Nanofinishing
ACS APPLIED MATERIALS & INTERFACES. 8 (2016) 23, S. 14756–14765

[GGY+22]       Gong, W.; Guo, Y.; Yang, W.; Wu, Z.; Xing, R.; Liu, J.; Wei, W.; Zhou, J.; Guo, Y.; Li, K.; Hou, C.; Li, Y.; Zhang, Q.; Dickey, M. D.; Wang, H.:
Scalable and Reconfigurable Green Electronic Textiles with Personalized Comfort Management
ACS Nano. 16 (2022) 8, S. 12635–12644

[Gon23]           Goncu-Berk, G.:
3D Printing of Conductive Flexible Filaments for E-Textile Applications
IOP Conference Series: Materials Science and Engineering. 1266 (2023) 1, S. 12001

[HBN+23]        Hirman, M.; Benešová, A.; Navrátil, J.; Steiner, F.; Tupa, J.:
New Recycling Procedure of SMD Components for Reuse in E-Textiles in Accordance to the Green Deal Policy, 2023

[HHY19]          Hong, H.; Hu, J.; Yan, X.:
UV Curable Conductive Ink for the Fabrication of Textile-Based Conductive Circuits and Wearable UHF RFID Tags
ACS APPLIED MATERIALS & INTERFACES. 11 (2019) 30, S. 27318–27326

[Ing19] Inga Gehrke, Volker Lutz, David Schmelzeisen, Vadim Tenner and Thomas Gries:
Smart Textiles Production: MDPI, 2019

[KGK22]          Kang, D. J.; Gonzaléz-García, L.; Kraus, T.:
Soft electronics by inkjet printing metal inks on porous substrates
Flexible and Printed Electronics. 7 (2022) 3, S. 33001

[MHG20]         Micus, S.; Haupt, M.; Gresser, G. T.:
Soldering Electronics to Smart Textiles by Pulsed Nd:YAG Laser
Materials (Basel, Switzerland). 13 (2020) 11

[WD20]            Wu, S.; Devendorf, L.:
Unfabricate: Designing Smart Textiles for Disassembly
Bernhaupt, R.:
Proceedings of the 2020 CHI Conference on Human Factors in Computing Systems, Honolulu HI USA, 25 04 2020 30 04 2020
New York,NY,United States: Association for Computing Machinery, 2020, S. 1–14

[XW19]            Xiao, Y.; Watson, M.:
Guidance on Conducting a Systematic Literature Review
Journal of Planning Education and Research. 39 (2019

Authors: Robin Oberlé1 Autor, Büsra Unay1 Co-Autor

1 RWTH Aachen – Institut für Textiltechnik der RWTH Aachen University (Germany)

Arbeitsgruppenleiter: Robert Boich – Institut für Textiltechnik der RWTH Aachen Univer-sity (Germany)

Produktion

More entries from ITA Institut für Textiltechnik der RWTH Aachen University

25.08.2023

Wärmebehandlung von Magnesium-Stents zur Erhöhung der maximalen Radialkraft

Technical Textiles Medicine Tests

Abstract

Die Chronisch Venöse Insuffizienz (CVI) stellt ein anhaltendes venöses Stauungssyndrom dar, das aufgrund diverser pathologischer Abweichungen im Venensystem mit graduell fortschreitendem Verlauf entsteht. Das Ziel des BioV²alve-Projektes ist die biologische Rekonstruktion der Venenklappenfunktion durch ein biohybrides, textil-bewehrtes, minimal-invasiv implantierbares Device. Die Verwendung einer biodegradierbaren magnesiumbasierten Stentstruktur, welche sich nach erfolgter Einheilung der Venenklappe in das Umgebungsgewebe auflöst, ermöglicht eine schonende Therapie mit geringer dauerhafter Materialeinbringung in den Körper. Im Rahmen der Stententwicklung wurde der Einfluss der Wärmebehandlung nach dem Flechtprozess auf die maximale Radialkraft untersucht. Es wurde gezeigt, dass eine Ausscheidungshärtung des Magnesiums bei einer Temperatur von 225 °C und einer Dauer von 34 h eine Steigerung der Radialkraft ermöglicht.

Report

1.  Einleitung

Die Chronisch Venöse Insuffizienz (CVI) stellt ein anhaltendes venöses Stauungssyndrom dar, das aufgrund diverser pathologischer Abweichungen im Venensystem mit graduell fortschreitendem Verlauf entsteht. Im Rahmen der Definition von CVI manifestieren sich Beinödeme, die zunächst über Nacht spontan rückgängig gemacht werden können, jedoch unbehandelt persistieren können [2,4,5].

Die Pathogenese der Erkrankung resultiert aus einer Insuffizienz der Venenklappen. Diese Defizienz der Klappen kann auf angeborene Fehlbildungen, strukturelle Schwäche oder abnormale, expandierbare Venenwände infolge anderer Pathologien wie Adipositas, langanhaltendes Stehen oder Sitzen zurückzuführen sein. Hieraus resultiert venöser Rückfluss, Behinderung des Blutflusses, Stauung und erhöhter Druck in den distalen Venenabschnitten. [1,4,6]

Die Therapie der CVI gliedert sich in konservative und invasive Maßnahmen. Die Wahl der Behandlungsstrategie hängt von der Anatomie und dem Stadium der Krankheit ab, wobei oft eine Kombination beider Ansätze empfohlen wird. Konservative Behandlungsoptionen umfassen allgemeine Maßnahmen, Kompressionstherapie, physikalische Entstauungstechniken sowie medikamentöse Therapien. Jedoch existieren Einschränkungen bezüglich der Effektivität konservativer Ansätze in bestimmten Kontexten, wie bei älteren Patienten mit multiplen Komorbiditäten. Die invasiven Verfahren fokussieren sich auf die Entfernung oder Verödung defizienter Venen oder die Isolierung der Refluxquelle vom restlichen Venensystem, wodurch das Blut ausschließlich durch gesunde Venen zirkuliert. Diese Maßnahmen führen zu signifikanter Symptomreduktion, Steigerung der Lebensqualität und Prävention von Folgeschäden. [3,5]

Das Ziel des BioV²alve-Projektes ist die biologische Rekonstruktion der Venenklappenfunktion durch ein biohybrides, textilbewehrtes, minimal-invasiv implantierbares Device. Die Trägerstruktur für die künstliche Venenklappe bildet ein degradierbarer, geflochtener Magnesiumstent. Dieser dient zur initialen Verankerung der Klappenstruktur in der Vene. Das Design des Stents wird bezüglich der Radialkraft optimiert um eine ausreichende Verbindung zwischen der Klappenstruktur und der Venenwand zu gewährleisten. Darüber hinaus wird das Migrationsrisiko des Implantates vermindert. Weitere Aspekte des Stentdesigns konzentrieren sich auf die ausreichende Flexibilität zur Anpassung an die Anatomie der Venenwand sowie der Sicherstellung von Knickresistenz. Die Klappenstruktur des Implantates wird der Anatomie der nativen Venenklappe nachempfunden. Eine gewirkte Netzstruktur bildet die textile Verstärkung der Klappe. Durch gezielte Nahtpunkte wird die Klappenstruktur am Stent verankert. Das Textil wird im BioV²alve Projekt mit einer Hydrogelbeschichtung kombiniert.

Das Ziel der Studie ist die Untersuchung des Einflusses der Wärmebehandlung der Stents auf die Radialkraft. Hierzu werden zwei verschiedene Wärmebehandlungen aus der Literatur verwendet.

2.  Material und Methoden

Stentherstellung

Die Stents werden mittels Einfadenflechten hergestellt. Hierbei wird Magnesium Draht der Legierung WE43 der Firma Meotec GmbH, Aachen, Deutschland mit einer Drahtstärke von 300 µm verwendet. Die Maße der Stents sind l = 25 mm und d = 12 mm.

Wärmebehandlung der Stents

Drei Temperatur-Dauer-Kombinationen werden auf jeweils drei Stents verwendet. Nach den Wärmebehandlungen wird bei allen Stents die Radialkraft getestet.

s. Tabelle 1: Temperatur und Dauer der Wärmebehandlungen

Radialkrafttestung

Zur Bestimmung der Radialkraft der Stents wird der Radialkrafttester TTR2 der Firma Blockwise Engineering LLC, Tempe, USA verwendet. Die Messungen erfolgen in Anlehnung an Teil 2 der DIN EN ISO 25539 und die ASTM Richtlinie F3067 – 14. Pro Parameterkombination werden drei Proben geprüft.

s. Tabelle 2:   Prüfparameter der Radialkraftprüfung

3. Ergebnisse

Die maximale Radialkraft wird genutzt, um die unterschiedlichen Wärmebehandlungen miteinander zu vergleichen. Pro Kombination der Prozessparameter wird die maximale Radialkraft von drei Proben ermittelt. Die Mittelwerte mit Standardabweichung aus den jeweils drei Proben wurden in Abbildung 1 aufgetragen. Der Referenzstent hat eine Radialkraft von 16,5 N ± 0,7 N und weist somit die niedrigste maximale Radialkraft auf. Die Wärmebehandlung mit 210 °C für 8 h führt zu einer Steigerung der maximalen Radialkraft auf 19,8 N ± 0,7 N.  Die Parameterkombination 225 °C mit 34 h weist mit 23,2 ± 0,8 N den höchsten Wert der maximalen Radialkraft. Dies entspricht einer Steigerung von 40 % gegenüber der Referenz ohne Wärmebehandlung.

s. Abbildung 1:   Maximale Radialkraft der Stents (Mittelwert und Standardabweichung)

s. Abbildung 2: Exemplarische Hysteresschleifen der Radialkraftmessung mit drei Zyklen eines Stents mit der Wärmebehandlung 225 °C und 34 h

4.  Zusammenfassung

Die Chronisch Venöse Insuffizienz (CVI) stellt ein anhaltendes venöses Stauungssyndrom dar, das aufgrund diverser pathologischer Abweichungen im Venensystem mit graduell fortschreitendem Verlauf entsteht. Das Ziel des BioV²alve-Projektes ist die biologische Rekonstruktion der Venenklappenfunktion durch ein biohybrides, textil-bewehrtes, minimal-invasiv implantierbares Device. Die Verwendung einer biodegradierbaren magnesiumbasierten Stentstruktur, welche sich nach erfolgter Einheilung der Venenklappe in das Umgebungsgewebe auflöst, ermöglicht eine schonende Therapie mit geringer dauerhafter Materialeinbringung in den Körper. Im Rahmen der Stententwicklung wurde der Einfluss der Wärmebehandlung nach dem Flechtprozess auf die maximale Radialkraft untersucht. Es wurde gezeigt, dass eine Ausscheidungshärtung des Magnesiums bei einer Temperatur von 225 °C und einer Dauer von 34 h eine Steigerung der Radialkraft ermöglicht.

5.  Danksagung

Das Projekt „BioV²alve“ (EFRE-0801315) wurde durch den Europäischen Fond für Regionale Entwicklung Nordrhein-Westfalen (EFRE.NRW) gefördert.

6.  Quellen

1.              Douketis, J.:  Chronisch Venöse Insuffizienz und Postthrombotisches Syndrom. Kenilworth 2016, URL: https://www.msdmanuals.com/de-de/profi/herz-kreislauf-krankheiten/periphere-venenerkrankungen/chronisch-venöse-insuffizienz-und-postthrombotisches-syndrom, Zugriff am 04.11.2019

2.              Ludwig, M.: Repetitorium für die Facharztprüfung Innere Medizin.
2. Aufl. Elsevier, München, Deutschland 2017

3.              Pannier F., Noppeney, T., Breu, F., et al.: S2k - Leitlinie Diagnostik und Therapie der Varikose, 03/2019

4.              Rabe, E., Gerlach, H.-E.: Praktische Phlebologie.
2. vollst. überarb. Aufl. THIEME, Stuttgart 2006

5.              Santler, B., Goerge, T.: Die chronische venöse Insuffizienz - Eine Zusammenfassung der Pathophysiologie, Diagnostik und Therapie. Journal der Deutschen Dermatologischen Gesellschaft 2017; 15 (5): 538–557

6.              Weber, B., Robert, J., Ksiazek, A., et al.:  Living-Engineered Valves for Transcatheter Venous Valve Repair. Tissue engineering Part C Methods 2014; 20 (6): 451–463

7.              Li, H.; Lv, F.; Liang, X.; Qi, Y.; Zhu, Z.; Zhang, K.:Effect of heat treatment on microstructures and mechanical properties of a cast Mg-Y-Nd-Zr alloy, Materials Science & Engineering A 667 (2016), S. 409-416

8.              Mengucci, P.; Barucca, G.; Riontino, G.; Lussana, D.; Massazza, M.; Ferragut, R.; Hassan Aly, E.: Structure evolution of a WE43 Mg alloy submitted to different thermal treatments, Materials Science and Engineering A 479 (2008), S. 37-44

Authors: Caroline Emonts Ren Pan Thomas Gries

Institut für Textiltechnik der RWTH Aachen, Otto-Blumenthal-Str. 1, 52074 Aachen

Stents Implantat Geflecht

More entries from ITA Institut für Textiltechnik der RWTH Aachen University

19.07.2023

Magnesium als Textil: Potenziale textiler Mg-Implantate

Fabrics Knittings Medicine Tests

Abstract

Implantate werden eingesetzt, um Körperfunktionen wiederherzustellen oder zu unterstützen. Stentimplantate werden beispielsweise implantiert, um Blutgefäße oder Organe zu öffnen oder zu stabilisieren. Insbesondere bei direktem Blutkontakt, aber auch in nicht-vaskulären Anwendungsbereichen verursachen dauerhaft im Patienten verbleibende Fremdkörper Langzeitkomplikationen und sorgen für eine erhöhte Patientenbelastung. Die zentralen Defizite sind Entzündungsreaktionen, notwendige Revisions- oder Entnahmeoperationen, Stress-Shielding (Gewebeveränderung aufgrund mechanischer Einflüsse), Lockerung und Migration aufgrund des Wachstums des Patienten und erhebliche Einschränkungen diagnostischer Verfahren wie Röntgen und CT-Scans durch die Verursachung von Bildartefakten. Aus den genannten Gründen wird seit einigen Jahren bereits an degradierbaren Implantatmaterialien geforscht. Magnesium hat sich dabei aufgrund seiner mechanischen Eigenschaften als vielversprechend erwiesen. Während Fertigungsverfahren wie Gießen oder Schneiden von Magnesium bereits gut erforscht sind, besteht wenig veröffentlichtes Wissen über die Entwicklung Mg-Draht basierter, textiler Strukturen. In dieser Studie wird die Möglichkeit der Verarbeitbarkeit von Magnesiumdraht in textilen Fertigungsverfahren aufgezeigt und am Beispiel von Stentimplantaten relevante Stell- und Zielgrößen validiert. Es kann gezeigt werden, das Magnesium textil verarbeitbar ist und sich anhand von Mg-Draht für die medizinische Anwendung geeignete textile Strukturen erzeugen lassen.

Report

Abstract: Implantate werden eingesetzt, um Körperfunktionen wiederherzustellen oder zu unterstützen. Stentimplantate werden beispielsweise implantiert, um Blutgefäße oder Organe zu öffnen oder zu stabilisieren. Insbesondere bei direktem Blutkontakt, aber auch in nicht-vaskulären Anwendungsbereichen verursachen dauerhaft im Patienten verbleibende Fremdkörper Langzeitkomplikationen und sorgen für eine erhöhte Patientenbelastung. Die zentralen Defizite sind Entzündungsreaktionen, notwendige Revisions- oder Entnahmeoperationen, Stress-Shielding (Gewebeveränderung aufgrund mechanischer Einflüsse), Lockerung und Migration aufgrund des Wachstums des Patienten und erhebliche Einschränkungen diagnostischer Verfahren wie Röntgen und CT-Scans durch die Verursachung von Bildartefakten. Aus den genannten Gründen wird seit einigen Jahren bereits an degradierbaren Implantatmaterialien geforscht. Magnesium hat sich dabei aufgrund seiner mechanischen Eigenschaften als vielversprechend erwiesen. Während Fertigungsverfahren wie Gießen oder Schneiden von Magnesium bereits gut erforscht sind, besteht wenig veröffentlichtes Wissen über die Entwicklung Mg-Draht basierter, textiler Strukturen. In dieser Studie wird die Möglichkeit der Verarbeitbarkeit von Magnesiumdraht in textilen Fertigungsverfahren aufgezeigt und am Beispiel von Stentimplantaten relevante Stell- und Zielgrößen validiert. Es kann gezeigt werden, das Magnesium textil verarbeitbar ist und sich anhand von Mg-Draht für die medizinische Anwendung geeignete textile Strukturen erzeugen lassen.

  1. Einleitung

Die Food and Drug Administration (FDA), die Aufsichtsbehörde für Lebensmittel und Arzneimittel in den USA, einem der größten Medizintechnikmärkte der Welt, definiert Implantate als Produkte, die an oder unter der Körperoberfläche implantiert werden, um Medikamente abzugeben, Körperfunktionen zu überwachen oder Organe und Gewebe zu unterstützen. Beispiele sind Stentimplantate, Knochenschrauben/-platten sowie Herzschrittmacher und Defibrillatoren. [FDA19] Die Fallzahlen der Implantationen in Deutschland verdeutlichen, dass es zwei große Anwendungsbereiche für Implantate gibt. Sieht man von Zahnimplantaten ab, werden die meisten Implantate im Bereich des Skelettsystems eingesetzt. Im Jahr 2017 wurden 238.000 Hüftgelenke, 191.000 Kniegelenke und 26.000 Endoprothesen in Extremitäten implantiert. An zweiter Stelle stehen Stentimplantate mit 138.000 Implantaten in Gefäßen und Organen. [Bra18]

Die aktuell überwiegend verwendeten Implantatmaterialien können in Metalle, Polymere und Keramiken unterteilt werden. Metalle wie rostfreier Stahl werden verwendet, wenn eine hohe Festigkeit erforderlich ist, während Nickel-Titan-Legierungen eingesetzt werden, wenn ein elastisches Strukturverhalten erforderlich ist. Im Bereich der Polymere werden verschiedene Kunststoffe verwendet, von Polyethylen für hohe Abriebfestigkeit bis zu Polytetrafluorethylen (PTFE) für besonders geringe Reibung. Keramische Werkstoffe werden vor allem als Hüftgelenkkugeln, Knochenersatzmaterial und in der Zahnmedizin verwendet, darunter Aluminium und Zirkonoxid. [SSA+15; Psc20]

Diese beständigen Implantatmaterialien bringen allerdings entscheidende Nachteile mit sich. Die fünf am häufigsten genannten Defizite sind im Folgenden zusammengefasst:

  1. Ein zentrales Defizit ist das Risiko von Entzündungsreaktionen, wie z. B. beim Einsatz von Stentimplantaten. Stents werden eingesetzt, um verengte Gefäße wieder zu öffnen oder offen zu halten. Wenn ein Stent über einen längeren Zeitraum von mehreren Jahren im Körper verbleibt, kann es aufgrund mechanischer und biochemischer Reizungen zu Entzündungsreaktionen (Inflammation) kommen. Diese führt zur Bildung von Narbengewebe, welches den Stent überwuchern kann, wodurch das betroffene Gefäß wieder verschlossen wird (Restenose). [OTO+21]
  2. Ein weiterer Nachteil sind die notwendigen Revisions- oder Entnahmeoperationen für vorübergehend benötigte Implantate. In diesem Zusammenhang sind die häufig erforderlichen Medikamente zur Verringerung von Fremdkörperreaktionen und ihre Nebenwirkungen eine zusätzliche Belastung der Patienten. Dies und der zusätzliche Eingriff führt zu erhöhter Belastungen des Patienten, höheren Kosten und operationsbedingten Risiken wie bspw. Infektionen. [WXH+20]
  3. Stress Shielding ist ein Defizit permanenter Implantate, welches insbesondere in der Orthopädie auftritt. Dieser Effekt hängt mit den mechanischen Eigenschaften der verwendeten Implantatmaterialien zusammen, insbesondere mit der Festigkeit und dem elastischen Verhalten. Die heute verwendeten Materialien haben in der Regel eine höhere Zugfestigkeit und ein höheres Elastizitätsmodul als der umgebende Knochen. Dadurch werden die Kräfte, die nativ gleichmäßig durch den Knochen geleitet werden, je nach Belastung lokal, punktuell in das weichere Füllmaterial (Spongiosa) des Knochens eingebracht. Bereiche des Knochens, die nun weniger belastet werden, werden zurückgebildet und dies kann zu einer Lockerung des Implantats führen. [WXH+20]
  4. Ein Nachteil bei der Behandlung junger, noch wachsender Patienten ist, dass sich Implantate, die lange Zeit im Körper verbleiben, nur bedingt dem Wachstum anpassen können. Dies kann zur Lockerung von Endoprothesen und so zu einem erhöhten Risiko der Migration von Stentimplantaten führen. Darüber hinaus können Implantate das natürliche Wachstum des Patienten negativ beeinflussen. [OTO+21]
  5. Implantate erschweren die Diagnostik anhand bildgebender Verfahren. Insbesondere metallische Implantate verursachen Bildartefakte in Röntgenaufnahmen oder bei CT-Scans, was die Auswertung des Bildmaterials erschwert oder unmöglich macht. [OTO+21]

Zusammenfassend kann also festgehalten werden, dass es sinnvoll wäre Implantate zu verwenden, die während der Heilungsphase abgebaut werden, damit der Körper nach und nach seine natürliche Funktion wiederherstellen kann und langfristig keine Fremdkörper im Patienten zurückbleiben.

  1. Stand der Technik & Defizit

Bei der Auswahl geeigneter Implantatmaterialien müssen drei zentrale Materialeigenschaften berücksichtigt werden. Die Biokompatibilität, die mechanischen Eigenschaften sowie die Degradationszeit. Biokompatible Materialien verursachen keine nachteiligen Gewebereaktionen, sind metabolisierbar und erzeugen pH-neutrale Abbauprodukte. Was die mechanischen Eigenschaften betrifft, so müssen Zugfestigkeit und Elastizitätsmodul genauso wie die Degradationszeit in vivo der Heilungszeit der jeweiligen Anwendung entsprechen. [PRW+22]

Die Auswahl an in der aktuellen Forschung relevanten, abbaubaren Implantatmaterialien umfasst Polymere wie PLLA (Polymilchsäure) und PDS (Polydioxanon) sowie Metalle wie Eisen und Magnesium (Tabelle 1). Ein optimales Implantatmaterial sollte chemisch neutral abbaubar sein, eine biokompatibel sein und innerhalb des optimalen Korridors der Abbaudauer liegen. Insbesondere bei Anwendungen in Hohlorganen und Gefäßen sollten die mechanischen Eigenschaften des Implantatmaterials besonders hoch sein, um ein optimales Verhältnis zwischen Wandstärke und Stützkraft zu ermöglichen. Da PLLA und Eisen zu langsam degradieren, setzt sich Magnesium aufgrund seiner besseren Zugfestigkeit und Steifigkeit im Vergleich zu PDS als besser geeignetes Material für tragende und stützende Anwendungen durch. [PRW+22]

s. Anlage Tabelle 1: Eigenschaften degradierbarer Materialien [EBK+22; MLM+20; LFW14]

Es ist anzumerken, dass die Eigenschaften von purem Magnesium hinsichtlich der Anwendung für medizinische Implantate nicht ausreichend sind. Wie bei anderen Metallen können diese Eigenschaften anhand der Stellgrößen Legierungskomponenten, Kornstruktur sowie Geomtrie- und Oberflächengestaltung eingestellt werden. Dabei spielen das metallische Gefüge (Legierungszusammensetzung und Kornstruktur), die geometrische Gestaltung des Implantats, die Oberflächenbehandlung und die Beschichtung eine Rolle. Eine in der Medizintechnik häufig verwendete Legierung ist WE43, die Yttrium, verschiedene seltene Erden und Zirkonium enthält und eine hohe Festigkeit und Korrosionsbeständigkeit aufweist. [LFW14] Es befinden sich bereits lasergeschnittene Implantate aus diesem Material wie der Magmaris-Stent von Biotronik SE, Berlin in klinischen Studien, Knochenschrauben wie die Magnezix-Schraube der Firma Syntellix AG, Hannover sind bereits auf dem Markt und auch an großvolumigen, 3D-gedruckten (Lasersintern) Lösungen wird geforscht. [HIK+18; Syn19] Die textile Verarbeitung von Mg-Draht zu textilen Implantaten ist nach aktuellem Stand der Technik noch wenig erforscht. Dabei besteht gerade im Bereich großlumiger Gefäßprothesen ein hoher, stark wachsender Bedarf. [GJG22; Mer23b]

  1. Methodik

Bei der Validierung von Magnesium als Implantatmaterial für die Herstellung abbaubarer, textiler Stützstrukturen sind initial zwei zentrale Fragen zu klären.

  1. Zum einen stellt sich die Frage nach der Verarbeitbarkeit des Ausgangsmaterials. Textile Prozesse erfordern spezifische, mechanische und tribologische Eigenschaften des Halbzeugs. Hierzu gehören eine hohe Zugfestigkeit, ein geeignetes Elastizitätsmodul und passende Biegesteifigkeit sowie ein verarbeitbarer Durchmesser des Ausgangsmaterials.
  2. Zum anderen muss die Eignung der Produkteigenschaften der textilen Strukturen für relevante klinische Indikationen gewährleistet sein. Hierzu gehören die mechanischen Eigenschaften (FRRF, FCOF) (1) sowie die mechanische Integrität bei zyklischer Belastung der Implantate (2).

3.1 Validierung der Verarbeitbarkeit

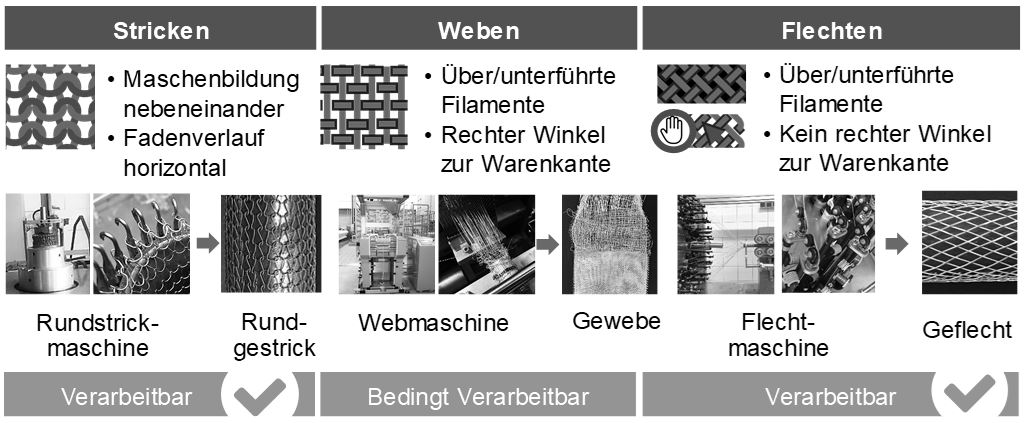
Am Institut für Textiltechnik der RWTH Aachen wurde die Verarbeitbarkeit von Magnesium und vergleichbaren Werkstoffen zur Herstellung von textilen Schlauchstrukturen durch Stricken, Weben und Flechten bereits untersucht (IGF-Forschungsprojekt 18880 N "MagCage - Textiles Magnesium-Implantat mit spezifischem mechanischem und geometrischem Eigenschaftsprofil für die Behandlung großer Knochendefekte in Röhrenknochen"). Es konnte gezeigt werden, dass aus Magnesiumdraht schlauchförmige Strukturen durch Strickverfahren hergestellt werden können. Im Webprozess führte die Herstellung von Geweben mit geschlossenen Webkanten aufgrund der Biegesteifigkeit des Ausgangsmaterials zu unbrauchbaren, inhomogenen Ergebnissen. Die Verarbeitbarkeit im Flechtprozess wurde sowohl maschinell als auch manuell untersucht. Es konnte gezeigt werden, dass der Magnesiumdraht mit geringen Modifikationen der Flechtklöppel verarbeitet werden kann. Auch die manuelle Verarbeitbarkeit des Magnesiumdrahtes konnte nachgewiesen werden (Siehe Abbildung 1). [Bol18]

s. Anlage Abbildung 1: Textile Verarbeitung von Magnesium-Draht [Bol18; Mer23a]

3.2 Validierung der Produkteigenschaften

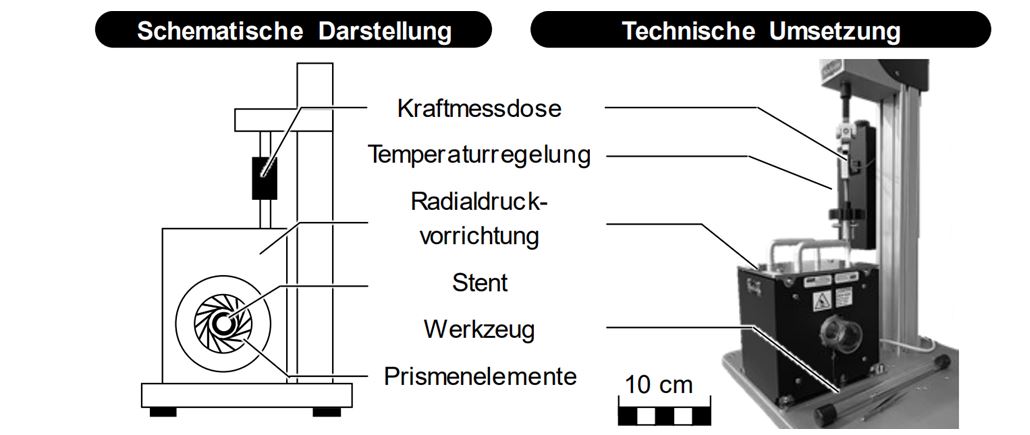
Die Eignung von drahtbasierten Geflechten zur Anwendung als Implantat wurde am Institut für Textiltechnik am Beispiel von Stentimplantaten untersucht und bestätigt [Mer23b]. Eine Validierung der relevanten Produktparameter sowie der Dauerfestigkeit der Produkte steht noch aus und soll hier vorgestellt werden. Zur Prüfung der mechanischen Eigenschaften der Stentstrukturen bestehen genormte Verfahren wie die radiale Druckprüfung (DIN EN ISO 25539-2) (Siehe Abbildung 2). Dabei wird der Widerstand des Implantats gegen Kompression auf einen kleineren Durchmesser gemessen. Eine Bewertung kann z. B. anhand der radialen Stützkraft des Implantats bei einem Mindestdurchmesser von 50 % des Ausgangsdurchmessers vorgenommen werden.

s. Anlage Abbildungs 2:           Prüfvorrichtung zur Validierung der Radialkraft der Stentimplantate [Mer23a]

Im Rahmen der hier veröffentlichten Studien wurden zunächst zentrale Produktparameter (1) und ihr Einfluss auf die Zielgrößen Radialkraft (FRRF), Öffnungskraft (FCOF) sowie die bleibende Verformung (Längung, ΔDS und Stauchung, ΔLS) untersucht. Die berücksichtigen Produktparameter sind die Kronenzahl nK, der Flechtwinkel (Anzahl der Windungen nW) sowie die Länge der Implantate LS (Tabelle 2). Der Stent Durchmesser beträgt DS = 16 mm. Die Stentimplantate wurden manuell aus PEO-beschichtetem Mg-Draht der Firma Meotec GmbH, Aachen (DD = 0,2 mm) geflochten (Abbildung 3), in Anlehnung an die Prüfnorm DIN EN ISO 25539-2 geprüft und anhand eines faktoriellen Versuchsplanes ausgewertet.

s. Anlage Tabelle 2 und Abbildung 3: Tabelle 2:   Strukturmerkmale und Variationen und Abbildung 3:   Exemplarische Darstellung der Mg-Stentimplantate

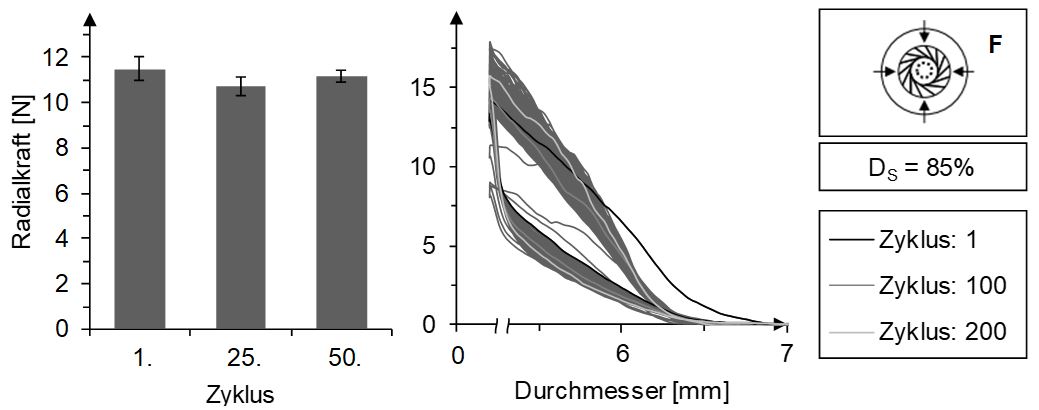
Zur Validierung der Dauerfestigkeit (2) wurden in Anlehnung an die Prüfnorm DIN EN ISO 25539-2 zyklische Versuche durchgeführt. Das hierzu herangezogene Stentdesign ist ein Rundgeflecht mit einer Länge LS = 30 mm und einem Durchmesser von DS = 6 mm. Zur Validierung der Dauerfestigkeit wurde in Vorversuchen zunächst der Bereich der „elastischen Verformung“ des Implantates ermittelt. Es wurde ein Crimp-Durchmesser von DS = 85% D0 als überwiegend elastischer Prüfbereich definiert. Vollständige elastische Rückstellung ist mit dem vorliegenden Mg-Draht nicht möglich. Mit diesem Prüfdurchmesser wurden Versuchsreihen mit nP = 50 und 200 Zyklen durchgeführt und ausgewertet.

4. Ergebnisse

Im Folgenden werden die Ergebnisse der Parameteruntersuchung (1) sowie der Validierung der Dauerfestigkeit (2) vorgestellt.

Im Rahmen der Parameterstudie (1) konnte gezeigt werden, dass die Anzahl der Kronen nK einen deutlichen Einfluss auf die Radialkraft FRRF und die Öffnungskraft FCOF der Stents hat. Durch eine Erhöhung der Kronenanzahl nK von 6 auf 12 ergibt sich eine durchschnittliche Steigerung der Radialkraft FRRF um ca. 381 % und eine Zunahme der Öffnungskraft FCOF um durchschnittlich ca. 32 %. Des Weiteren führt die Erhöhung der Kronenanzahl nK zu einer signifikanten Veränderung der bleibenden Verformung. Dabei wurde eine Reduzierung der bleibenden Stauchung ΔDS von durchschnittlich ca. 65 % und eine Erhöhung der bleibenden Längung ΔLS von durchschnittlich ca. 33 % festgestellt.

Die Erhöhung der Anzahl der Windungen nW zeigt einen positiven Effekt in Bezug auf die Radialkraft FRRF und die Öffnungskraft FCOF der Stents. Durch eine Erhöhung der Anzahl der Windungen nW von 1 auf 2 wurde eine durchschnittliche Steigerung der Radialkraft FRRF um ca. 253 % und eine Zunahme der Öffnungskraft FCOF um ca. 212 % beobachtet. In Bezug auf die bleibende Verformung ist ein Anstieg um ca.  33 % bei der bleibenden Längung ΔLS erkennbar, während der Effekt auf die bleibende Stauchung ΔDS nicht eindeutig festzustellen ist.

Der Produktparameter Länge LS wirkt sich negativ auf die Radialkraft FRRF und die Öffnungskraft FCOF aus. Eine Erhöhung LS der Länge von 37 mm auf 45 mm führt zu einer durchschnittlichen Reduzierung der Radialkraft FRRF um ca. 11 % und zu einer durchschnittlichen Verringerung der Öffnungskraft FCOF um ca. 16 %. In Bezug auf die bleibenden Längung ΔLS und bleibende Stauchung ΔDS sind keine eindeutigen Effekte festzustellen. Die zahlenmäßigen Ergebnisse sind in Abbildung 4, die durchschnittlichen Effekte der einzelne Parameter auf die Zielgrößen in Tabelle 3 dargestellt. 

s. Anlage Abbildung 4 und Tabelle 3, Abbildung 3:   Exemplarische Darstellung der Mg-Stentimplantate und Tabelle 3:        Mittlerer Effekt auf Zielgrößen (Faktorieller Versuchsplan)

Die Validierung der Dauerfestigkeit (2) wurde bei einem Prüfdurchmesser von DS = 85% D0 validiert (nP = 10) und durchgeführt (Abbildung 5, links). Die zyklischen Versuche wurden zunächst mit nP = 50 Zyklen durchgeführt (Abbildung 5, rechts).

s. Anlage Abbildung 5:           Zentrale Ergebnisse der zyklischen Versuche (1/2)

Die maximale Radialkraft (DS,85) des Implantates schwankt über den Prüfverlauf, während die geometrische Integrität erhalten bleibt. Es kommt zu keiner nennenswerten plastischen Verformung. Eine Veränderung der Stützkraft über den Prüfverlauf ist nicht erkennbar (Abbildung 6, links). Die mittlere Radialkraft stagniert zwischen 11,5 N und 10,7 N, bei einer Standardabweichung von 0,3 – 0,5 N. Die Radialkräfte von Zyklus 1., 25. und 50. unterscheiden sich nicht signifikant. Die Versuchsreihe mit nP = 200 Zyklen (nS = 1) ergibt ein ähnliches Ergebnis (Abbildung 6, rechts). Die Streuung der Ergebnisse nimmt erheblich zu, aber es ist keine Tendenz erkennbar.

s. Anlage Abbildung 6:           Zentrale Ergebnisse der zyklischen Versuche (2/2)

4. Fazit und Ausblick

Die Anwendungsbereiche für drahtbasierte Implantate wie bspw. Stentimplantate sind groß und nehmen zu. Degradierbare Implantate gelten dabei als vielversprechender Lösungsansatz, um die Defizite permanenter Implantate auszuräumen. Drahtbasierte Fertigungsverfahren zur Herstellung von Mg-Implantaten sind allerdings kaum untersucht. Im Rahmen der vorliegenden Studie wurden Ergebnisse zu relevanten mechanischen Eigenschaften von Mg-Implantaten und wie diese im Produktdesign eingestellt werden können präsentiert.

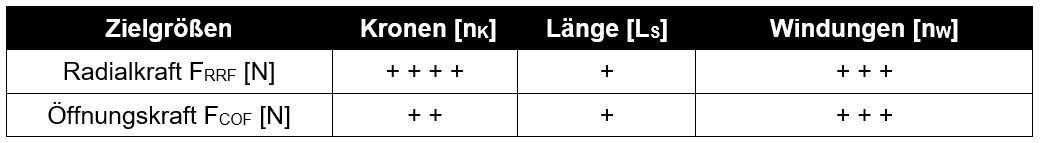
Die Ergebnisse der Studie zeigen signifikante Effekte der zentralen Produktparameter, insbesondere auf die Zielgrößen Radialkraft FRRF und Öffnungskraft FCOF. Im Hinblick auf die Öffnungskraft FCOF ergibt sich die Anzahl der Windungen nW aber auch die Anzahl der Kronen nK als entscheidende Faktoren mit größtem Optimierungspotential. Es stellte sich auch heraus, dass die Länge LS einen schwach negativen Einfluss auf die Öffnungskraft FCOF hat, was bei der Auslegung berücksichtigt werden sollte. Eine Bewertungsübersicht der zentralen Ergebnisse bezüglich der Effektstärken ist in Tabelle 4 dargestellt.

Die zyklischen Versuche zeigen, dass Mg-Draht basierte Stentimplantate eine geringe Ermüdungsneigung aufweisen und eine vollelastische Strukturstabilität der textilen Strukturen nach einmaliger Verformung im 1. Prüfzyklus gegeben ist. Bis zu nP = 200 Zyklen wurden kein Materialversagen oder anderweitige Unregelmäßigkeiten beobachtet. Auch wenn die Forschung noch am Anfang steht, zeigt diese, wie auch vorangegangene Veröffentlichungen [Mer23b; GJG22], das Magnesium als Implantatmaterial für drahtbasierte (Stent-)Implantate ein Werkstoff mit hohem Innovationspotenzial ist.

s. Anlage Abbildung 6:           Zentrale Ergebnisse der zyklischen Versuche (2/2)


Literaturverzeichnis

[Bol18]        Bolle, T.: MagCage - Textiles Magnesium-Implantat mit spezifischem mechanischem und geometrischem Eigenschaftsprofil für die Behandlung großer Knochendefekte in Röhrenknochen, 2018

[Bra18]       Brandt, Mathias: Was am häufigsten implantiert wird, 2018, https://de.statista.com/infografik/16204/operationen-zum-einsetzen-von-implantaten-in-deutschland/, Zugriff am 17.07.2023

[EBK+22]    Erben, J.; Blatonova, K.; Kalous, T.; Capek, L.; Behalek, L.; Boruvka, M.; Chvojka, J.:
The Injection Molding of Biodegradable Polydioxanone-A Study of the Dependence of the Structural and Mechanical Properties on Thermal Processing Conditions
Polymers Band:14 (2022)            H. 24

[FDA19]      FDA: Implants and Prosthetics, 2019, https://www.fda.gov/medical-devices/products-and-medical-procedures/implants-and-prosthetics, Zugriff am 17.07.2023

[GJG22]      Grimm, Y.; Jaworek, F.; Gries, T.:
Overview on the current global market of stent implants. Düren: Shaker Verlag, 2022

[HIK+18]     Haude, M.; Ince, H.; Kische, S.; Abizaid, A.; Tölg, R.; Alves Lemos, P.; van Mieghem, N. M.; Verheye, S.; Birgelen, C. von; Christiansen, E. H.; Barbato, E.; Garcia-Garcia, H. M.; Waksman, R.: Safety and clinical performance of a drug eluting absorbable metal scaffold in the treatment of subjects with de novo lesions in native coronary arteries: Pooled 12-month outcomes of BIOSOLVE-II and BIOSOLVE-III
Catheterization and cardiovascular interventions : official journal of the Society for Cardiac Angiography & Interventions Band:92 (2018) H. 7, E502-E511

[LFW14]     Luthringer, B. J.; Feyerabend, F.; Willumeit-Römer, R.:
Magnesium-based implants: a mini-review
Magnesium research Band:27 (2014)      H. 4, S. 142–154

[Mer23a]     Merkord, F.:
Evaluierung automatisierter Verfahren zur Herstellung drahtbasiert geflochtener Stentimplantate.
1. AuflageAufl.- Düren: Shaker, 2023

[Mer23b]     Merkord, F.:
Magnesium Wire in Medical Application - A Glimpse Into Future (2023)

[MLM+20]   Martins, J. A.; Lach, A. A.; Morris, H. L.; Carr, A. J.; Mouthuy, P.-A.:
Polydioxanone implants: A systematic review on safety and performance in patients
Journal of biomaterials applications Band:34 (2020)        H. 7, S. 902–916

[OTO+21]   Ochijewicz, D.; Tomaniak, M.; Opolski, G.; Kochman, J.:
Inflammation as a determinant of healing response after coronary stent implantation
The international journal of cardiovascular imaging Band:37 (2021) H. 3, S. 791–801

[PRW+22]   Prasadh, S.; Raguraman, S.; Wong, R.; Gupta, M.:
Current Status and Outlook of Temporary Implants (Magnesium/Zinc) in Cardiovascular Applications
Metals Band:12 (2022)     H. 6, S. 999

[Psc20]       Pschyrembel: Transplantation, 2020, https://www.pschyrembel.de/Transplantation/K0MU4, Zugriff am 17.07.2023

[SSA+15]    Saini, M.; Singh, Y.; Arora, P.; Arora, V.; Jain, K.:
Implant biomaterials: A comprehensive review
World journal of clinical cases Band:3 (2015)      H. 1, S. 52–57

[Syn19]       Syntellix AG: Bioresorbierbare Magnesiumschrauben (MgYREZr) in der orthopädischen Chirurgie, 2019, https://wehrmed.de/humanmedizin/bioresorbierbare-magnesiumschrauben-mgyrezr-in-der-orthopaedischen-chirurgie-3832.html, Zugriff am 18.07.2023

[WXH+20]        Wang, J.-L.; Xu, J.-K.; Hopkins, C.; Chow, D. H.-K.; Qin, L.:
Biodegradable Magnesium-Based Implants in Orthopedics-A General Review and Perspectives: Advanced science (Weinheim, Baden-Wurttemberg, Germany) Band:7 (2020) H. 8, S. 1902443

Authors: Merkord, Felix Newroly, Bendewar Gerber, Dennis Gries, Thomas

Institut für Textiltechnik der RWTH Aachen, Otto-Blumenthal-Str. 1, 52074 Aachen

More entries from ITA Institut für Textiltechnik der RWTH Aachen University